一句话结论: 弹簧很多早期断裂不是被静载荷压断,而是“共振”让局部应力突然放大。只要让固有频率与设备激励频率错开,再配合预压、导向和阻尼,断簧风险会明显下降。
关键要点
- 系统固有频率可按 f=1/(2π)·√(k/m) 估算,k 是弹簧刚度,m 是承载质量。
- 螺旋压缩弹簧自身激振频率近似 f=d/(2π·n·D²)·√(G/(2ρ))。
- 工作频率越靠近固有频率,振幅放大越明显;应错开或快速穿越。
- 加大线径、减小中径、减少有效圈数,能抬高固有频率。
正文
设备升到某个转速,弹簧突然抖得厉害、声音变尖,再往上升一点又安静了,这就是很典型的共振。弹簧自身有固有频率,外部的冲击或交变载荷一旦接近它,线圈之间会形成来回传播的应力波,局部应力瞬间放大,疲劳裂纹比正常工况出现得更早。
对一个简单的“质量—弹簧”系统,固有频率常用 f=1/(2π)·√(k/m) 估算。弹簧刚度 k=G·d⁴/(8·D³·n),其中 G 是剪切模量、d 是线径、D 是中径、n 是有效圈数。刚度越大、承载质量越轻,固有频率越高。螺旋压缩弹簧自身还有一个“浪涌频率”,近似 f=d/(2π·n·D²)·√(G/(2ρ)),ρ 是材料密度;常用弹簧钢 G 约 79 GPa,密度约 7850 kg/m³。
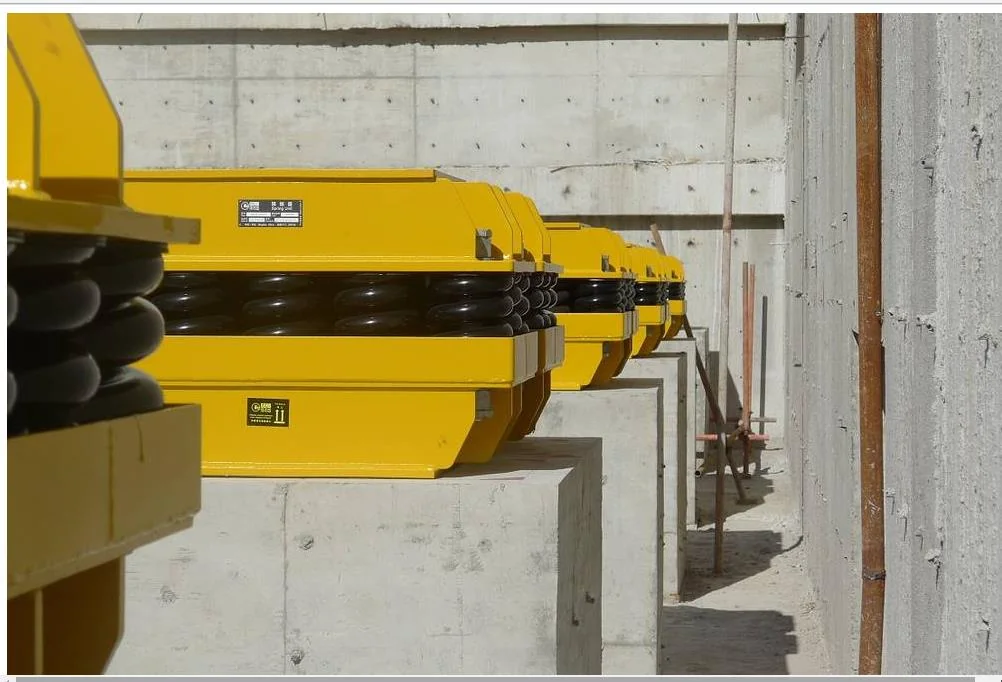
避开共振,主要做四件事。第一,把工作频率和固有频率错开,一般至少留 20%~30% 的裕度,实在避不开就快速穿越危险区。第二,改结构:加大线径、减小中径、减少有效圈数,把固有频率抬高。第三,用预压、导向杆减少侧向晃动,必要时在并联支路加阻尼或改支承方式。第四,换材料只能微调频率,不能替代前三条,但高温或腐蚀环境里要同步考虑材料与表面处理。
实际定制时,与其反复试错,不如把工况频率范围、载荷、行程、安装空间一次给到工厂。旭龙弹簧可做压缩、拉伸、扭转、线成型、减震/汽车减震和卷闸门弹簧,线径 0.1–80mm;设计阶段先按工况做频率与应力校核,再定线径、中径和圈数。
常见问答
固有频率和激励频率差多少才安全?
没有绝对数字。一般建议激励频率低于固有频率时控制在 0.8 倍以下,高于时控制在 1.2 倍以上;精度要求高的场合用更保守的裕度,并做样件实测。
加粗线径一定能解决共振吗?
不一定。加粗会提高刚度,进而抬高固有频率,但也要看载荷和空间;有时还要同步调整中径和圈数,否则刚度变化可能引出新的匹配问题。
共振只发生在压缩弹簧吗?
不是。拉伸、扭转、线成型件在振动设备里同样可能出现,只是压缩弹簧在高频场景更常见,都要看激励频率和安装约束。
定制时怎么让工厂帮我避共振?
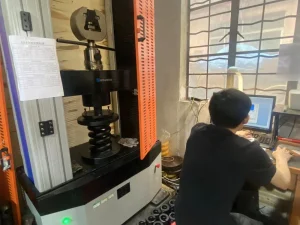
把激励频率范围、载荷与行程、安装空间和使用环境说清楚。我们可以提供技术咨询、选型建议和 3D 图纸设计支持,按 48 小时快速打样节奏推进;不承诺免费打样。