弹簧端部不是”收个口就完事”:压簧端圈并紧磨平、拉簧钩环选对受力方向、扭簧支脚留足转动间隙,才装得稳、用得久。下面按三类弹簧讲清楚。
关键要点
- 压缩弹簧端部有开口型、并紧不磨平、并紧磨平三种,磨平端垂直度最好,适合对中、垂直度要求高的场合。
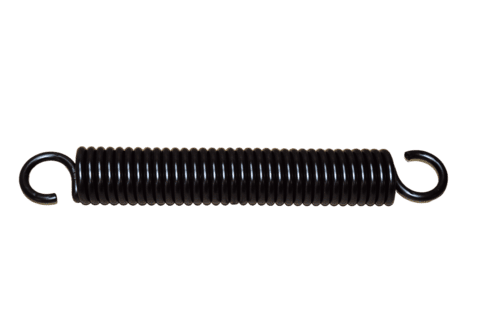
- 拉簧钩环是应力集中点:英式半钩省空间,德式全钩最常见,侧钩便于侧向挂装,全圈钩疲劳更好,万向钩可转动。
- 扭簧支脚要确认左/右旋向和安装角度,装反或刚性卡死会明显缩短寿命。
- 安装时压簧要落平、对中,拉簧钩环别硬撬,扭簧支脚留转动间隙。
压缩弹簧:端圈怎么收、要不要磨平
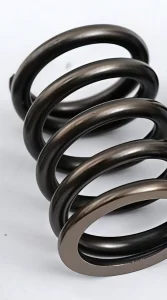
压缩弹簧两端各有一段”死圈”(支承圈),基本不参与变形,用来承力并保证端面。端部常见三种:开口型(端圈不并紧,结构简单,但需要相吻合的支承座);并紧不磨平(端圈并紧,端面不磨);并紧磨平(端圈并紧后再用砂轮磨平端面,端面与轴线垂直度最好,接触最稳)。需要端面平行、垂直或大载荷对中时,优先选并紧磨平。
这三种端部在国家标准里有明确代号。按 GB/T 1239.2-2009《冷卷圆柱螺旋弹簧技术条件 第 2 部分:压缩弹簧》表 1「端部结构型式」,冷卷压缩弹簧的端部结构分为两端圈并紧磨平(代号 YⅠ)、两端圈并紧不磨平(代号 YH)、两端圈不并紧三类。图纸上写 YⅠ 还是 YH,指的就是磨平与不磨平;采购和验收口径对不上,是这类零件最常见的扯皮来源。
再给两个能直接用的量化口径:支承圈(死圈)约占 0.75~1 圈,基本不参与变形,算刚度时要用有效圈数而不是总圈数;垂直度公差在标准里是按自由高度(或外径)分档给出的,不是一刀切——同样 10mm 线径,自由高度 50mm 和 150mm 的验收口径并不一样。
注意:死圈会吃掉约 0.75~1 圈有效圈数,而刚度 k=G·d⁴/(8·D³·n) 里的 n 是有效圈数。端部形式一变,n 和自由高度都会跟着变,改图纸时别只看线径和外径。
拉伸弹簧:钩环选型最容易被忽视
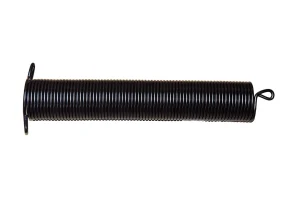
钩环是把力从簧体传到外部的过渡区,弯折处弯曲应力大,是拉簧最容易断的位置。常见形式有英式钩(半圆、省空间)、德式钩(整圆、最常见)、侧钩(垂直于轴线,便于侧向挂装)、全圈钩(过渡平缓、疲劳好)和万向钩(可转动)。选钩要同时看安装空间、受力方向和疲劳要求,载荷大时优先德式钩或全圈钩。
扭转弹簧:支脚与旋向要一次定对
扭转弹簧靠支脚(扭臂)传递扭矩,支脚有直臂、偏心直臂、铰链臂等。关键是确认左/右旋向和安装角度,别装反;支脚要留转动间隙,避免与座体刚性卡死、摩擦发热。
安装要点
压簧两端落在平整、对中的支承面上;拉簧装钩时不要用工具硬掰钩环;扭簧的预紧和行程要落在设计范围内。拿不准端部规格,把实物照片或 3D 图发过来,旭龙弹簧(广东佛山,1979 年建厂,线径 0.1~80mm)免费做选型评估和图纸设计,48 小时快速打样,压缩、拉伸、扭转、线成型、减震弹簧都能做。
常见问答
压簧要不要磨平端?看垂直度和稳定性要求。端面要平行、垂直或大载荷对中时建议并紧磨平;简单定位可不磨。
拉簧钩环为什么总断?钩环弯折处应力集中。可加大过渡圆角、改用全圈钩,或把受力方式改成压簧、加保护件。
换弹簧时能随便改端部形式吗?不建议。端部影响有效圈数、自由高度和装配,改前先重新核算并确认装配关系。
怎么快速确认端部规格?拍清晰照片或发 CAD/3D 图,标注端部、旋向、钩环方向,旭龙免费评估。
资料来源与核验入口
- GB/T 1239.2-2009《冷卷圆柱螺旋弹簧技术条件 第 2 部分:压缩弹簧》表 1「端部结构型式」:两端圈并紧磨平(YⅠ)/两端圈并紧不磨平(YH)/两端圈不并紧。
- 旭龙弹簧公开参数口径:压缩弹簧定制线径 0.1–80mm,标准件 48 小时内出样(3–5 件),支持来图来样与 3D 图纸设计(2026-09)。
标准原文可在国家标准全文公开系统查询;弹簧端部与钩环规格可对照压缩·拉伸·扭转弹簧选型说明。
端部形式定完之后,可做线径与规格见压缩弹簧定制。