
乘用车底盘悬架弹簧:按簧上质量与杠杆比定刚度,线径 10–22mm
悬架弹簧是底盘上少数几个既承重、又滤振的零件。它顶着簧上质量、决定车身高度与侧倾,还要在十几万公里的往复里把力值衰减压在几个百分点以内。做这个件,参数表上的数字只是起点,真正决定成败的是三件事:刚度曲线对不对、行程余量够不够、线材本身洁净不洁净。
- 线径 10–22mm、外径 90–250mm、自由长度 200–550mm,覆盖轿车、SUV 到硬派越野与皮卡
- 主用日本神户制钢 UHS1900 油淬火回火线材;SAE9254 为进口油淬火线材,改装与出口越野件常用;另备 55CrSiA / 60Si2MnA / 51CrV4
- 冷卷 / 热卷成型 + 端面磨平 + 应力喷丸 + 立定处理,逐批测力分选
- 原厂替换件与改装短弹簧两条线;IATF 16949:2016(有效期至 2027-01-08)
乘用车悬架弹簧:一屏看懂关键参数
下面六组数是询价时最常被问到的口径。先看它们,再往下读结构、材料与工序。
线径 d
10 – 22 mm
轿车 10–12,SUV 12–16,MPV 13–16,越野/皮卡 17–22
外径 D2
90 – 250 mm
轿车 100–150,SUV 130–180,越野/皮卡 180–250;250 属常规能力
自由长度 H0
200 – 550 mm
轿车 250–350,越野/皮卡 400–550;由安装高度与行程反推
弹簧刚度 k
15 – 90 N/mm
乘用车 20–40,越野/皮卡 55–90;轮端 = 弹簧 × MR²
主用线材
KOBE UHS1900
神户制钢 ITW 钢丝;另用进口 SAE9254 油淬火线材,并备 55CrSiA / 60Si2MnA / 51CrV4
打样 / 批量
48h / 10–15 天
常备线径 48 小时出样,非常备线径 10–15 天;起订 1 条
一句话概括:给得出单角簧上质量、杠杆比、安装高度处的力值、满载与空载的高度差,就能一次做对;只给”降 30mm”或”要硬一点”,通常要先试两轮。
先从簧上质量算起:这根弹簧到底扛多少
弹簧并不直接扛整备质量。先扣掉簧下部分(轮胎、轮毂、制动、部分摆臂与连杆),得到单角簧上质量;再乘重力加速度、除以杠杆比,才是弹簧安装高度处要承担的力。
杠杆比 MR 是”弹簧压缩量 ÷ 车轮跳动量”。麦弗逊悬架弹簧基本坐在减振器上,MR 常见 0.9–1.0;双叉臂的弹簧坐在下摆臂中段,MR 常在 0.5–0.7。这个数越小,弹簧就要越硬、力越大,因为它是用更小的位移去换同样的轮跳。
| 车型(示例) | 单角簧上质量 | 杠杆比 | 弹簧静态力 F1 | 常见弹簧刚度 |
|---|---|---|---|---|
| 紧凑型轿车 | 290 kg | 0.95 | 约 3,000 N | 20–24 N/mm |
| 中型轿车 | 350 kg | 0.95 | 约 3,600 N | 22–26 N/mm |
| 中大型 SUV | 460 kg | 0.98 | 约 4,600 N | 28–34 N/mm |
| MPV(7 座满载) | 520 kg | 0.98 | 约 5,200 N | 30–38 N/mm |
| 纯电轿车(电池增重) | 470 kg | 0.95 | 约 4,850 N | 30–36 N/mm |
口径:F1 = 单角簧上质量 × 9.81 ÷ 杠杆比;表内为说明用示例,实际按车型轴荷分配与悬架几何计算。
轮端刚度与弹簧刚度不是一回事,两者的换算关系是 k轮端 = k弹簧 × MR²。举例:MR = 0.95 时,一根 24 N/mm 的弹簧,在轮端只有 21.7 N/mm。很多”按轮端目标反推弹簧”算错的案例,都是漏了平方。
另一笔常被忽略的账是空载与满载的高度差。乘用车通常控制在 25–40mm:超过这个范围,要么满载时缓冲块先顶死、路感变硬,要么空载时车身过高、重心上移。等节距弹簧无法同时满足两头,这也是变节距结构成为前后簧主流的原因。
前后簧也不是一套数。前簧要额外承担转向与制动时的载荷转移,后簧则要应付满载与行李重量。常见做法是前簧线径略大、刚度略高,或者把后簧的渐进段做长。前后刚度比要与轴距、重心高度一起看:后簧过硬,过坎时车尾会跳;后簧过软,满载直接塌尾。这一项我们通常在评审时和客户一起核。
四种结构:等节距、变节距、侧载、短弹簧
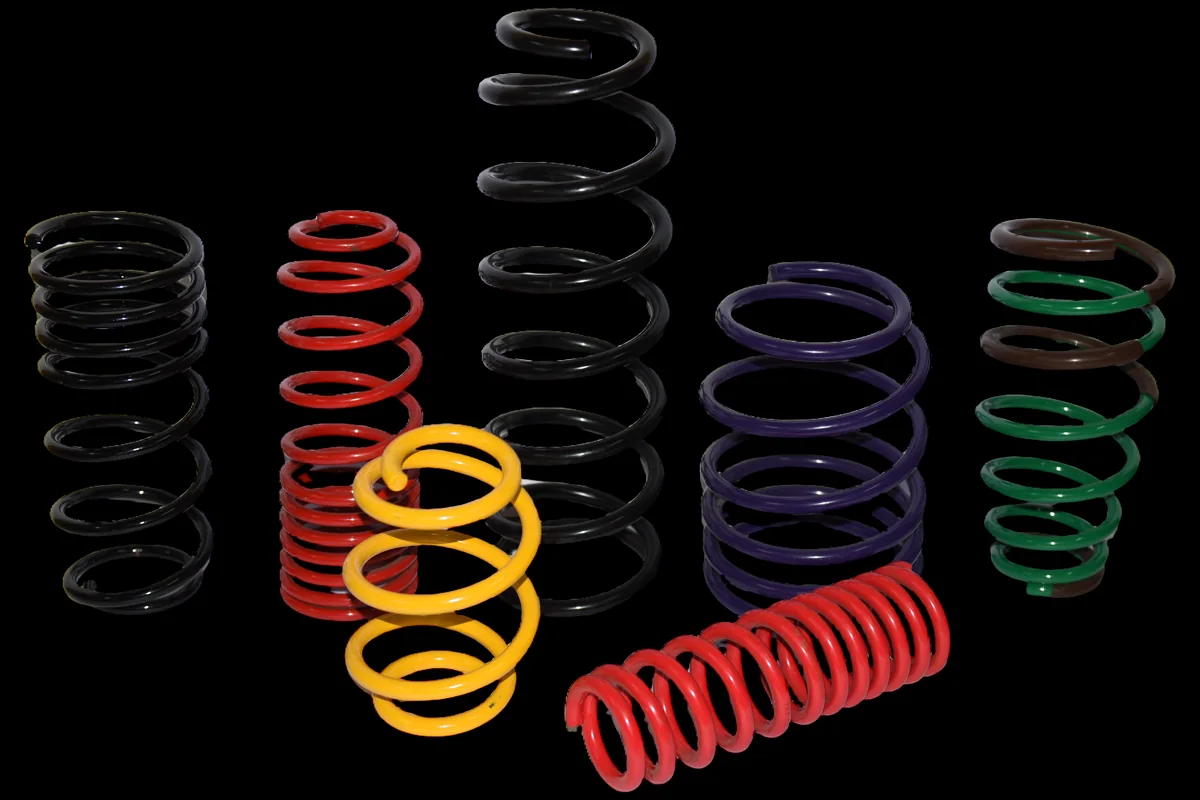
上图中同一批产品的线径、圈数、节距和涂层颜色都不同。落到结构上,底盘悬架弹簧基本分四类,选哪一类取决于你要解决的是”舒适”、”满载支撑”、”摩擦异响”还是”车身高度”。
| 结构 | 刚度特性 | 优势 | 限制 | 典型用途 |
|---|---|---|---|---|
| 等节距 | 全程线性 | 计算简单、刚度可精确预测、成本最低 | 满载易触底,空载偏硬 | 常规替换件、后簧 |
| 变节距 | 渐进,先软后硬 | 兼顾空载舒适与满载支撑 | 刚度曲线必须实测标定 | 前后簧主流、SUV/MPV |
| 侧载(弧形) | 线性,附加侧向力 | 抵消减振器侧向力,减少摩擦与异响 | 成型与检测复杂,成本高 | 麦弗逊前悬 |
| 短弹簧 | 线性或渐进,刚度提高 | 降低车身、抑制侧倾、改善外观 | 行程短,必须匹配减振器 | 改装市场 |
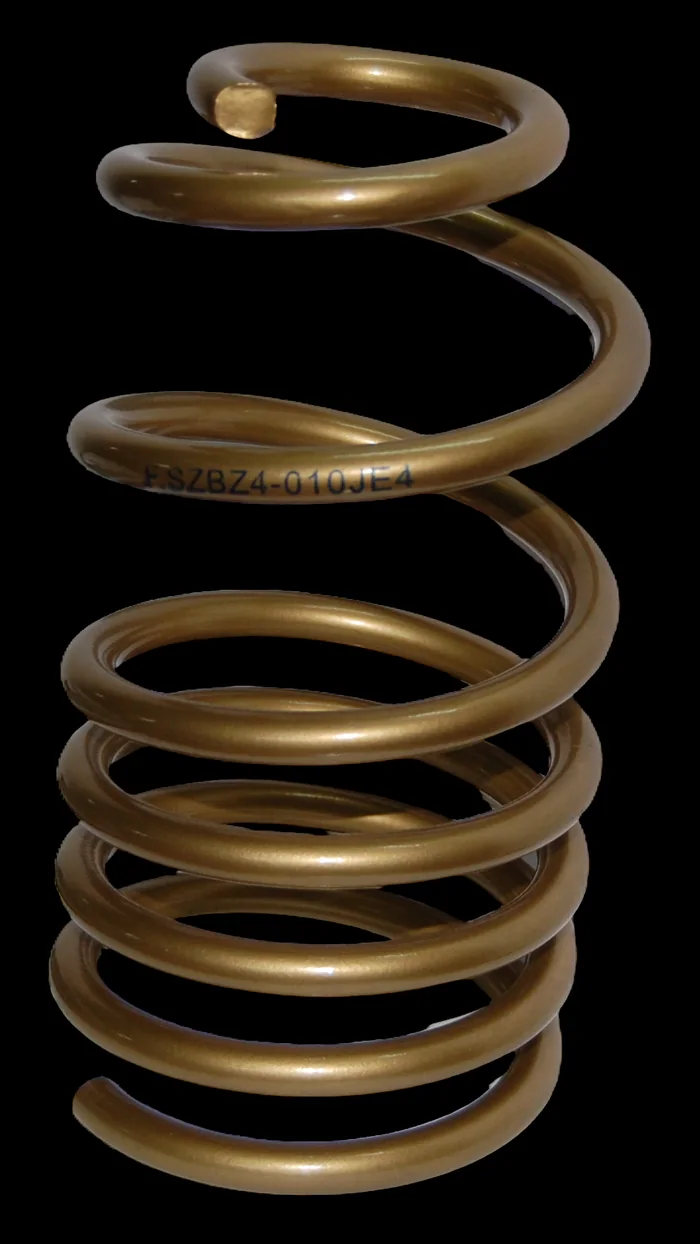
变节距:上疏下密,压缩时小节距端先并圈,刚度渐进上升。
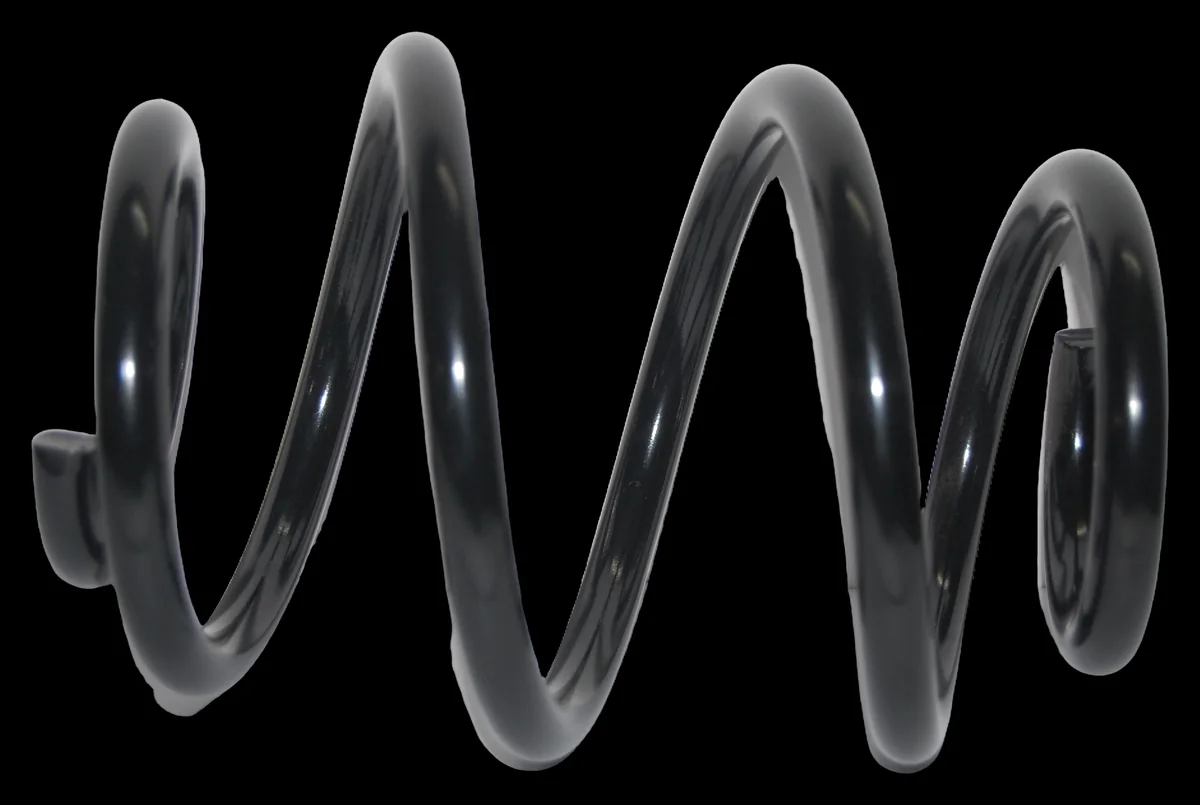
侧视:节距与圈数分布决定刚度曲线,端部并紧圈决定落座与垂直度。
乘用车悬架弹簧常做规格与公差
下表是我们常做的口径范围,其中外径 250mm 仍在常规能力内,不需要专门评审。超出范围的不是不能做,而是要按图纸单独评审材料、设备与工艺。
| 参数 | 常规范围 | 控制口径 |
|---|---|---|
| 线径 d | 10 – 22 mm | 按线材标准 ±0.05mm,来料逐卷复核;>16mm 转热卷 |
| 中径 D / 外径 D2 | 80–228 / 90–250 mm | 外径 ±0.5mm,D = D2 − d |
| 自由长度 H0 | 200 – 550 mm | ±1.0mm,可收至 ±0.5mm |
| 有效圈数 n | 4 – 10 圈 | 按刚度反算,±0.1 圈 |
| 总圈数 nt | 6 – 12 圈(n + 2) | 端部并紧不少于 0.75 圈 |
| 旋向 | 左旋 / 右旋 | 按图纸;成套件左右对称供货 |
| 端部形式 | 并紧磨平 / 切平(开放端)/ 并紧不磨 | 磨平后端面垂直度 ≤1.5% H0;大线径热卷件常做切平端 |
| 节距 t | 按 H0 与 n 计算 | 变节距分段标注,逐段抽检 |
| 安装高度力 F1 | 按图纸 | ±5%,可分选至 ±3% |
| 压并高度 Hs | nt × d | 与最大压缩位置留 ≥10mm 余量 |
| 表面处理 | 电泳 / 喷粉 / 磷化涂装 | 膜厚 60–120μm,中性盐雾 ≥240h |
| 材料 | KOBE UHS1900、进口 SAE9254、55CrSiA、60Si2MnA、51CrV4 | 按图纸牌号,随批附质保书 |
| 喷丸强度 | Almen 0.15 – 0.25A | 覆盖率 ≥98%,端部同样覆盖 |
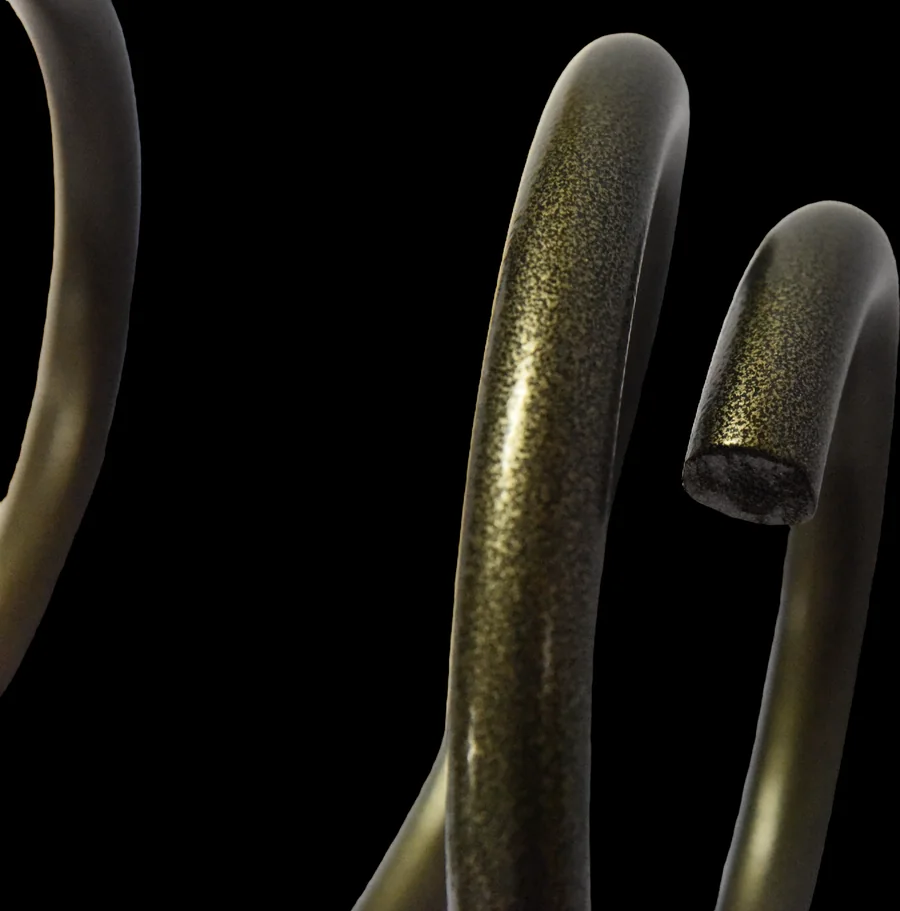
端面磨平是悬架弹簧最容易被低估的一道工序。磨得平,弹簧才能垂直落座、受力均匀;磨得糙或磨烧伤,端部就成了疲劳断裂的第一现场。
我们看两件事:一是磨削后端面与轴线的垂直度,二是磨削区有没有回火变色。后者是烧伤的信号——局部温度过高会让已经淬火回火的表层重新软化,喷丸也救不回来。
原材料为什么排在第一位:四个缺陷都是从线材带进来的
悬架弹簧的失效,很少是”公式算错了”。更多的问题在材料与表面:一根线径 12mm 的弹簧,表面 0.1mm 深的缺陷就足以在二十万次循环内起裂。下面四类问题,一旦进了车间,后面的工序都很难补救。
一、脱碳层
加热或轧制时表层碳被烧损,形成一层硬度与疲劳强度都明显偏低的铁素体。深度 0.05–0.15mm 就足以成为起裂源,而喷丸压不住已经是铁素体的表层。
二、非金属夹杂物
氧化物、钛化物在轧制中沿轴向被拉长,成为材料内部的裂纹源。洁净度按 GB/T 10561 评级,级别越高,疲劳寿命的分散性越大。
三、表面缺陷
折叠、划伤、锈蚀坑都算,运输装卸的磕碰也算。这些位置应力集中系数常在 1.5 以上,是断裂最常见的起点。
四、直径公差
刚度与线径的四次方成正比。线径偏 1%,刚度偏约 4%;装到车上,就是左右不等高、空载满载表现不一致。
所以我们把牌号和供应商写进图纸,而不是写”同等材料”。同一句”60Si2Mn”,不同钢厂、不同炉批的脱碳层深度和夹杂物级别可以差一个数量级,装到车上的寿命差别远大于价差。
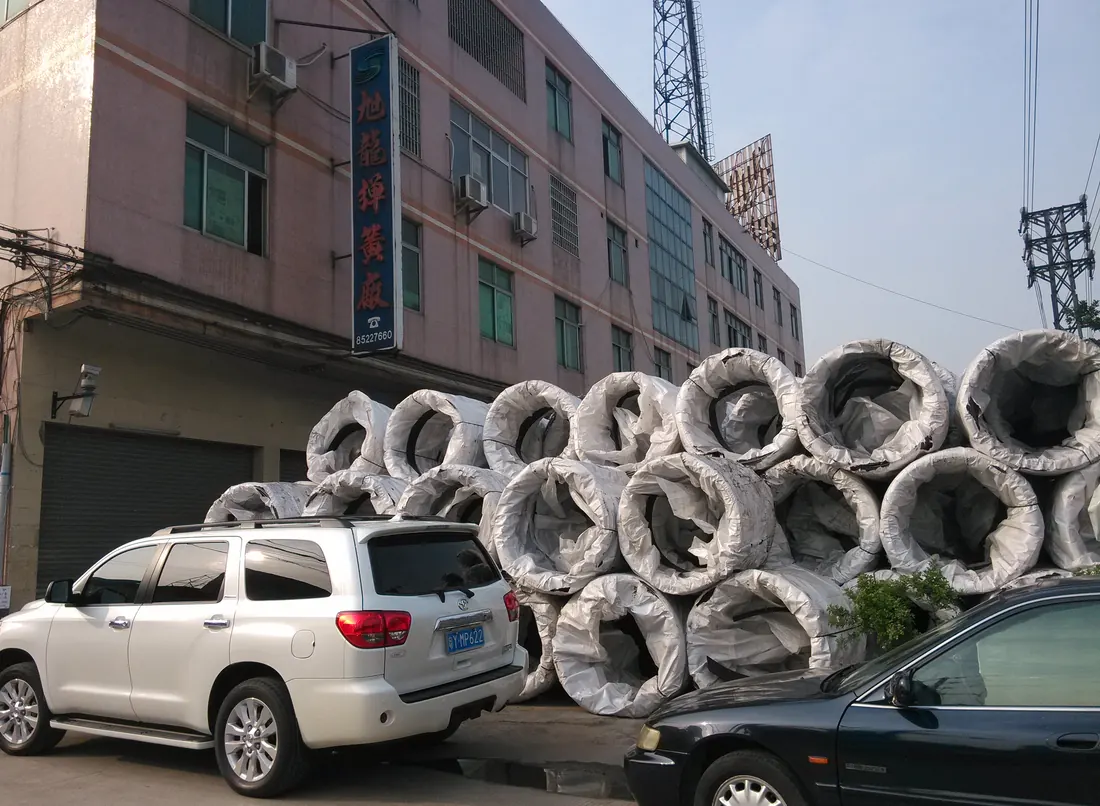
整卷线材到厂卸车入库。出厂即套防护袋,整卷吊装,避免落地磕碰与受潮。
主用线材:日本神户制钢 UHS1900
我们做汽车悬架弹簧,很多时候用的就是神户制钢的材料。原因很直接:这个零件对材料洁净度和脱碳层的要求,比大多数弹簧都苛刻,而这两项恰恰最看钢厂的冶炼与轧制水平。
神户制钢所(KOBE STEEL, LTD.)
创立于 1905 年,总部位于日本神户,是全球主要的特殊钢与线材供应商之一,品牌名 KOBELCO。其油淬火回火(ITW)弹簧钢丝在汽车悬架、气门与离合器弹簧上应用广泛,以批次一致性好、脱碳层控制窄著称。
UHS 是 Ultra High Strength 的缩写,UHS1900 指抗拉强度 1900 MPa 级。用这种线材做悬架弹簧,实际收益有三条:
- 同样线径能承受更高的工作应力,设计时可以取更小的旋绕比、更紧凑的外径
- 同样载荷可以用更细的线、更少的圈,给行程与重量留出余量
- 抗松弛性能更好,长期使用后车身高度变化更小
| 项目 | 口径 |
|---|---|
| 牌号 | KOBE STEEL UHS1900,油淬火回火弹簧钢丝(ITW) |
| 强度级别 | 1900 MPa 级,以每卷出厂质保书实测值为准 |
| 我方常备线径 | 13.5mm、16.3mm(见下图吊牌);17–22mm 热卷件用热轧料,按单订料 |
| 交货状态 | 整卷已淬火回火,冷卷后只需去应力回火,不重复淬火 |
| 单卷重量 | 约 1.9 吨(吊牌标 1,890kg 与 1,940kg) |
| 适用 | 中大型乘用车、SUV、MPV 的底盘悬架弹簧 |
| 可追溯性 | 卷号 + 炉号 + 质保书逐卷对应,成品批次可反查到具体一卷 |
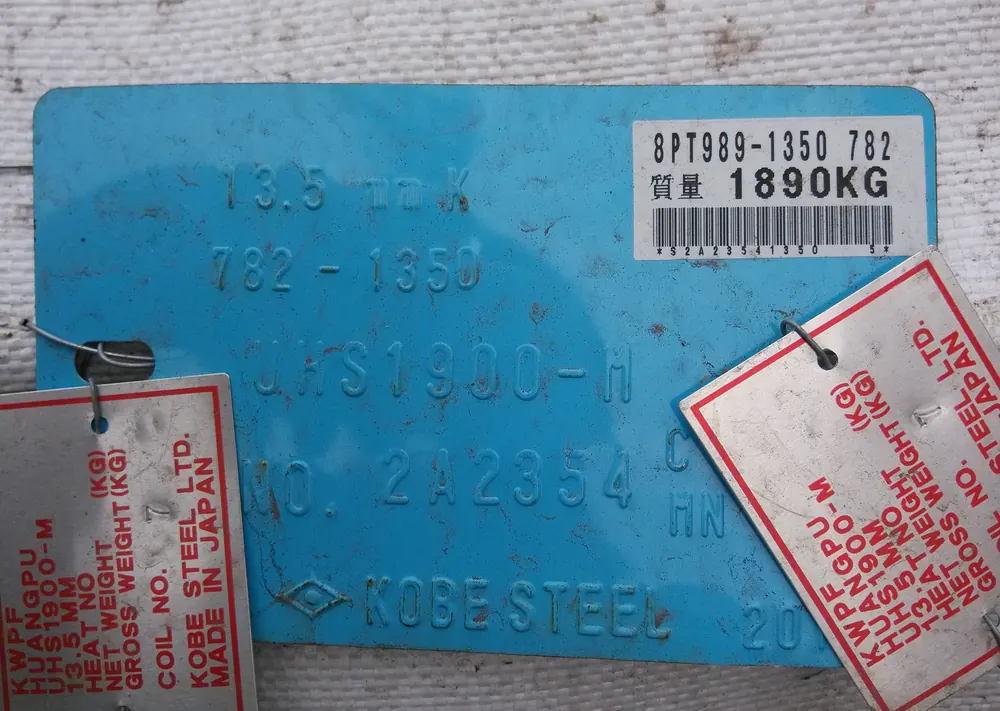
线径 13.5mm,规格 782-1350,卷号 2A2354,整卷 1,890kg,标注 MADE IN JAPAN。
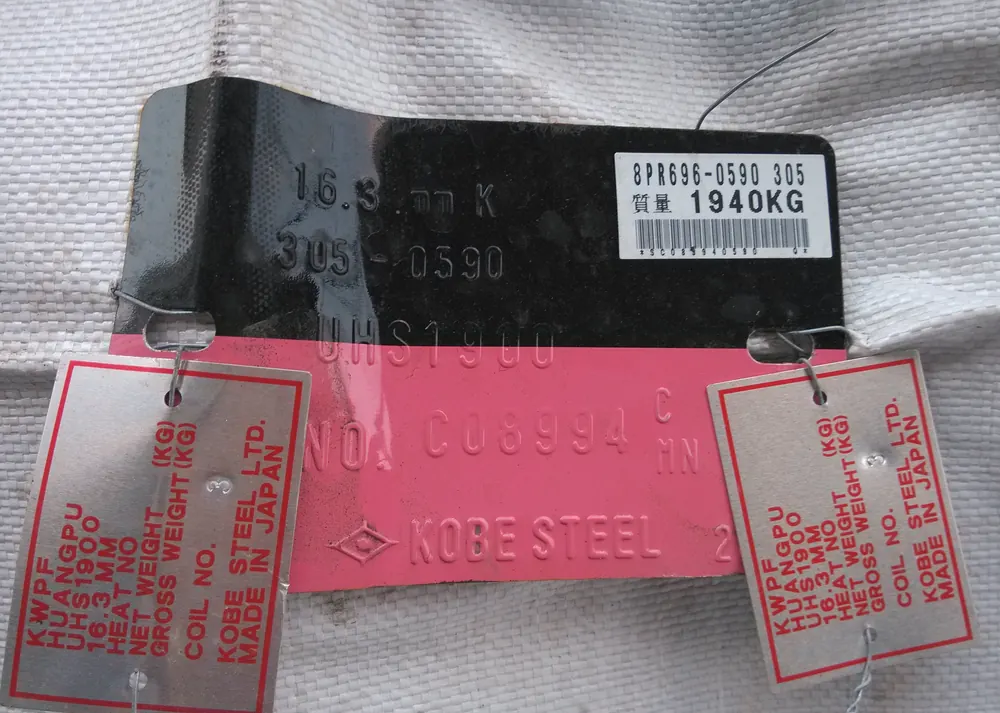
线径 16.3mm,规格 305-0590,卷号 C08994,整卷 1,940kg。
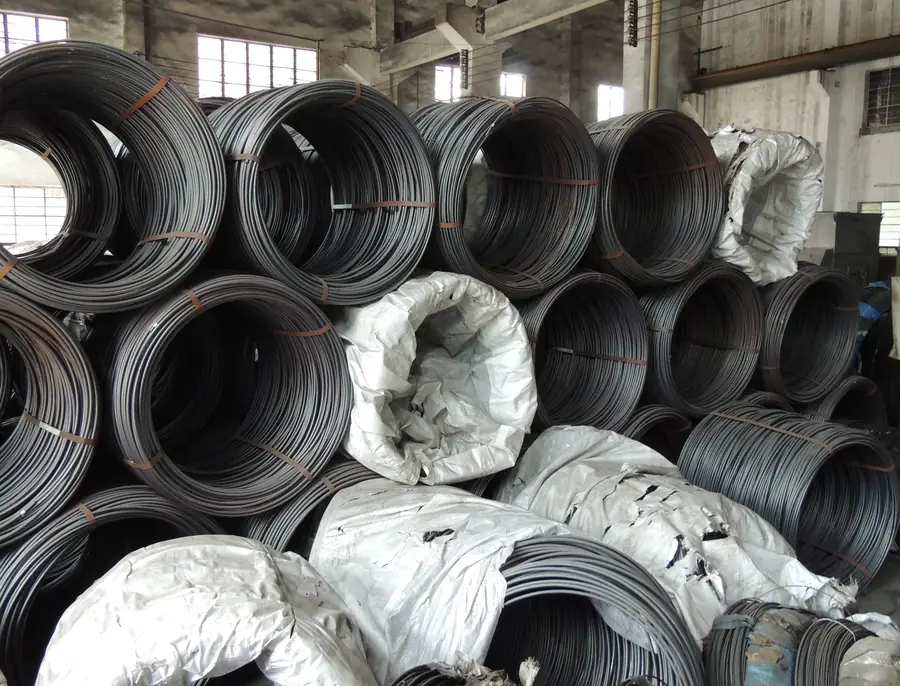
整卷入库后按牌号、线径、卷号分区码放,卷口保留防护袋,避免磕碰与锈蚀。领料按卷号登记,成品批次能一路反查回炉号与质保书——这条路走通,客诉时才有话可说。
整卷采购还有一层现实好处:一卷料对应一批货,出了问题能锁定范围。如果中间商把不同炉批分条混装,溯源就断了,最后只能全批召回。对汽车件来说,这个代价通常比料价差大得多。
也说清楚另一面:我们并非所有悬架弹簧都用神户线材。中小线径、应力水平不高的常规替换件,用国产 60Si2MnA 或 55CrSiA 就足够,成本低得多。是否上 1900 MPa 级线材,要按图纸的应力水平、寿命要求和客户的成本目标来定——不是所有弹簧都值得用最贵的料。
还有一条工艺分界:线径超过 16mm 的件通常走热卷,用的是热轧退火料,卷后自行淬火回火,而不是 ITW 的交货状态。这类件看的是淬透性、脱碳层与热处理变形,材料牌号多取 55CrSiA、SAE9254 或 60Si2MnA,神户 UHS1900 主要用在中细线径的冷卷件上。
六个常用牌号怎么选
悬架弹簧常用的是硅锰系、铬硅系与铬钒系三类。硅锰系便宜、淬透性一般;铬硅系(55CrSi、SAE9254)抗松弛与疲劳更好,是乘用车与越野替换件的主流;铬钒系多用于气门与部分欧系件。
| 牌号 | 类型与交货状态 | 抗拉强度级别 | 抗松弛 | 相对成本 | 典型用途 |
|---|---|---|---|---|---|
| 60Si2MnA | 热轧退火,卷后淬火 + 回火 | 1600–1750 MPa | 中 | 低 | 商用车、工程机械、常规替换件 |
| 55CrSiA | ITW 油淬火回火 | 1750–1900 MPa | 好 | 中 | 乘用车悬架、气门弹簧 |
| SAE9254 | ITW 或热轧退火后淬火回火 | 1750–1900 MPa | 好 | 中 | 北美、澳洲售后越野与皮卡弹簧;成分接近 55CrSiA / SWOSC-V |
| 50CrVA | ITW 油淬火回火 | 1700–1850 MPa | 好 | 中 | 气门、离合器、部分悬架 |
| 51CrV4(1.8159) | ITW 油淬火回火 | 1750–1900 MPa | 好 | 中高 | 欧系原厂件、售后配套 |
| KOBE UHS1900 | ITW 油淬火回火 | 1900 MPa 级 | 很好 | 高 | 中大线径、高应力的悬架弹簧 |
说明:抗拉强度级别随线径增大而下降,同牌号 d=10mm 与 d=22mm 的实测值可能差 150–200 MPa,具体以每卷质保书为准。
SAE9254:不是”备选”,是我们常用的进口料
出口越野、皮卡与改装件的图纸上,SAE9254 出现得比任何国标牌号都多。这个牌号属于铬硅系,成分接近 55CrSiA / SWOSC-V,抗松弛与抗疲劳明显好于硅锰系,正好对上越野车升高后长期高预压、大行程的工况。
我们用的 SAE9254 是进口油淬火回火线材,到厂即是淬火回火态,冷卷后只做去应力回火,不重复淬火;线径超过 16mm 的件也可以取热轧退火料走热卷,再自行淬火 + 回火。图纸写 SAE9254,就按 9254 采购、按 9254 出质保书,不会用 60Si2Mn 顶上去再口头说”性能一样”——这两者的淬透性和抗松弛不在一个档上。
要换料也可以,但要按强度级别、抗松弛、疲劳与表面处理逐项比对,出替代申请、客户签字后才投产。原厂件换料牵涉整车验证,这一步不能由工厂单方面拍板。详见弹簧材料牌号怎么选。
脱碳层不是”表面脏一点”的问题。它是一层碳含量被烧损的铁素体,硬度和疲劳强度都显著低于基体。喷丸能在表面压出残余压应力,但压不住已经是铁素体的那一层——裂缝从那里起,喷丸层反而成了”夹心”。我们进厂按 GB/T 224 金相法抽检,深度按 GB/T 24588 与客户图纸双重要求取严。
牌号选定之后还有一步常被跳过:确认这批料能不能做你这个线径。同牌号粗规格的淬透性与细规格不同,抗拉强度也不同。图纸写 UHS1900,实际到货是 16.3mm,就必须按 16.3mm 的实测强度重新核一遍许用应力,不能沿用 13.5mm 的算法。
反过来,如果客户图纸写的是 51CrV4、我们手上只有 UHS1900,能不能直接替?不能自行决定。要按强度级别、抗松弛、疲劳与涂层要求逐项比对,出具替代申请,客户签字确认后才投产。替代不是”更好的料就随便换”,原厂件换料牵涉整车验证,责任要划清楚。
| 进厂检验项 | 方法 | 判据 |
|---|---|---|
| 化学成分 | 光谱分析 | 符合牌号标准与质保书 |
| 直径与椭圆度 | 千分尺,三点测量 | ±0.05mm 或按图纸 |
| 脱碳层深度 | 金相法(GB/T 224) | 按 GB/T 24588 与图纸取严 |
| 表面质量 | 目视 + 抽检磁粉 | 无折叠、裂纹、严重锈蚀与磕伤 |
| 抗拉强度 | 拉伸试验或硬度换算 | 与质保书一致,偏差在允收带内 |
| 卷重与标识 | 吊牌、条码核对 | 卷号、炉号、重量与质保书一一对应 |
进厂检验的目的不是”验钢厂”,而是把这一卷料的实际状态记录下来,后面出问题时能对上。
从整卷线材到成品:八道工序,每道都有控制点
先说明一个容易混淆的地方:用 UHS1900、55CrSiA 这类油淬火回火钢丝(ITW)做弹簧,线材到厂时已经是淬火回火状态,我们的工序里没有”淬火”,只有去应力回火;如果用 60Si2MnA 退火料,就必须补淬火 + 回火两道,变形控制难度完全不同。
| 工序 | 控制点 | 失控后果 |
|---|---|---|
| 1. 进厂检验 | 化学成分、直径、脱碳层、表面、卷重与质保书 | 夹杂或深脱碳带入全线,后面所有工序都补不回来 |
| 2. 冷卷 / 热卷成型 | 节距、端部并紧圈、旋向一次成型 | 端部间隙不均、自由长度超差、垂直度差 |
| 3. 去应力回火 | 温度与保温时间按线径设定(常规 200–300℃) | 残余应力不消除,后期自由长度漂移 |
| 4. 端面磨平 | 双端面磨,磨削量与磨削区温度 | 磨削烧伤使表层软化,端部成为断裂起点 |
| 5. 应力喷丸 | Almen 0.15–0.25A,覆盖率 ≥98%,端部覆盖 | 残余压应力不足,疲劳寿命明显下降 |
| 6. 立定处理 | 压至并圈或超载并保持,消除初期松弛 | 装车后不久车身下沉,左右高度不一致 |
| 7. 表面涂装 | 前处理 + 电泳或喷粉,膜厚 60–120μm | 盐雾不过、涂层剥落、外观投诉 |
| 8. 检测与分选 | 测力、自由长度、垂直度、探伤、盐雾、疲劳 | 批内一致性差,装车左右不等高 |
八道工序里,真正拉开寿命差距的是第 4、5、6 道:端面磨平决定端部会不会先断,喷丸决定表面能不能扛住应力幅,立定决定装车后车身会不会继续往下沉。这三道都不体现在图纸上,只体现在报价里。
还有一条分界线是冷卷与热卷。线径 16mm 以下基本冷卷,成型精度高、表面损伤小、交期短;超过 16mm 通常要加热卷制,卷后必须重新淬火回火,工序多两道,变形与脱碳的控制难度也随之上升。17mm 左右是个临界点:设备能力强的厂还能冷卷,22mm 则基本必须热卷。所以同样标注 18mm 的图纸,报冷卷还是热卷,价格与交期会差一截——询价时先把这条问清楚,比事后争论便宜。
五类典型失效:现象、根因、对策
这一节写给售后和质量管理的人看。判断一根断簧是”料的问题”还是”用的问题”,先看断口位置和形貌。
| 失效模式 | 现场现象 | 主要根因 | 对策 |
|---|---|---|---|
| 疲劳断裂 | 行驶中断簧,断口有贝壳状纹路,起裂点在表面 | 表面缺陷、深脱碳、喷丸不足、夹杂物 | 高洁净线材 + 喷丸全覆盖 + 端部倒角 |
| 应力松弛 | 车身逐渐下沉,左右不等高,弹簧外观完好 | 立定不足、材料抗松弛性能差、长期过载 | 立定处理 + 高抗松弛牌号 + 逐批测力 |
| 端部断裂 | 断在并紧圈或磨平面附近 | 磨削烧伤、端部应力集中、喷丸未覆盖 | 控制磨削冷却、端部倒角、喷丸覆盖端部 |
| 涂层失效 | 掉漆、锈点、盐雾起泡,多在并紧圈根部 | 前处理不到位、膜厚不足、局部漏涂 | 前处理线控制 + 膜厚抽检 + 盐雾 240h |
| 异响 | 过坎”咯吱”、低速转向时明显 | 弹簧与弹簧座/隔离套摩擦、侧向力偏大 | 侧载弹簧 + 隔离套 + 端部倒角 |
一个常见误判:车主说”弹簧软了、车身低了”,先别急着换簧。也可能是减振器失效导致静态高度变化,或者缓冲块压塌。拆检时量三个数:自由长度、安装高度处的力值、左右差,比凭感觉判断可靠得多。
设计时真正卡人的三个数(附一个算例)
弹簧设计表面上是”选线径、选圈数”,实际卡人的是三个约束:旋绕比 C = D/d(悬架常在 7–10,太小卷不动、内侧应力集中,太大则容易晃动);静态切应力 τ1(一般不超过材料抗拉强度的 0.45 倍);行程余量(静止位置到压并至少留 10mm,实际工程上常要求更多)。
k = G · d⁴ / (8 · D³ · n)
τ = Kw · 8 · F · D / (π · d³)
Kw = (4C − 1)/(4C − 4) + 0.615/C
G = 78,500 N/mm²(弹簧钢丝剪切模量)
算例:设单角簧上质量 350kg、杠杆比 0.95、目标轮端刚度 22 N/mm、安装高度 H1 = 200mm,求线径、圈数与自由长度。
- 静态力 F1 = 350 × 9.81 ÷ 0.95 ≈ 3,615 N
- 弹簧刚度 k = 22 ÷ 0.95² ≈ 24.4 N/mm
- 试取中径 D = 110mm、线径 d = 12mm,旋绕比 C ≈ 9.2
- 有效圈数 n = 78,500 × 12⁴ ÷ (8 × 110³ × 24.4) ≈ 6.3 圈
- Wahl 系数 Kw ≈ 1.16,静态切应力 τ1 = 1.16 × 8 × 3,615 × 110 ÷ (π × 12³) ≈ 680 MPa,约为 1900 MPa 级线材的 0.36 倍,留有余量
- 静态压缩量 = 3,615 ÷ 24.4 ≈ 148mm,自由长度 H0 = 200 + 148 ≈ 348mm;压并高度约 (6.3 + 2) × 12 ≈ 100mm,静止位置到压并还有约 100mm 行程
这个算例只校验了静态应力。真正的悬架弹簧还要看两件事:疲劳(平均应力与应力幅的组合,以及喷丸后的表面状态)和共振(弹簧自身的一阶自振频率要避开路面激励与轮跳频率的主要区间)。这两项算不出来,样件装车也迟早出问题。
批量件怎么保证”每一根都一样”
第一层,进料。每卷核对质保书,测直径,抽检脱碳层。这一步不是走过场,而是把这一卷料的实际状态记下来。
第二层,过程。首件全尺寸检测;每两小时抽检节距与自由长度;每批测力并分选。分选不是”挑好件”,是把同一批的力值分布摸清楚。
第三层,验证。每批留样做盐雾与疲劳,记录归档。客户问”这批为什么和上批不一样”时,能拿出数据而不是解释。
关于分选:同一批弹簧的 F1 呈正态分布,我们按 ±3% 分档。成套供货时同档配对,装到车上左右高度差可以控制在 2mm 以内——这是”左右不等高”投诉最有效的预防手段。
追溯粒度:编码按”卷号 + 生产日期 + 班次”三段,成品包装上打码。客户反馈某一件异常时,我们能查到同批其余件,判断是单件问题还是整批问题,而不是笼统地全批召回。
检测设备
- 测力机:量程 50N – 60 吨
- 数显硬度计:洛氏 / 维氏
- 金相显微镜:脱碳层、组织评级
- 磁粉探伤:表面与近表面裂纹
- 盐雾试验箱:中性盐雾 240h 起
- 疲劳试验台:按客户规范做循环加载
- 三坐标 / 轮廓仪:垂直度与节距分布
没列进去的不代表没有,列出来的都是给客户出报告的。
都用在哪些车上
同样是悬架弹簧,不同车型的选型倾向差别很大。下表是按车型给的经验区间,具体仍以整车参数为准。
| 车型 | 单角簧上质量 | 线径倾向 | 刚度倾向 | 关注点 |
|---|---|---|---|---|
| 紧凑型 / 中型轿车 | 280–360 kg | 10–12 mm | 20–26 N/mm | 舒适性、左右高度一致性 |
| 中大型 SUV | 420–520 kg | 12–16 mm | 28–40 N/mm | 满载支撑、行程余量 |
| MPV(7 座) | 460–540 kg | 13–16 mm | 30–40 N/mm | 满载后下沉量、变节距标定 |
| 纯电 / 插混 | 430–560 kg | 12–16 mm | 30–40 N/mm | 电池增重、簧下质量、NVH |
| 轻卡 / 皮卡 | 500–700 kg | 14–18 mm | 40–60 N/mm | 耐久、偶尔超载 |
| 硬派越野 / 大型 SUV | 600–850 kg | 17–22 mm | 55–90 N/mm | 满载与改装增重、压并余量、涂层防腐 |
| 改装短弹簧 | — | 10–13 mm | 比原厂高 15–25% | 与减振器匹配、年检合规 |
新能源车值得单独说一句。同一级别的纯电车型,整备质量常比燃油版重 200–400kg,而且重量集中在底盘中部。这带来两个后果:一是单角簧上质量上升,弹簧要重新设计而不是沿用;二是电池包降低了重心,侧倾力矩变化,前后簧的刚度配比也要跟着调。拿燃油版的弹簧直接装电车,最常见的表现是”过坎到底”和”后部塌”。
实样复盘:丰田陆巡 FJ82 前后簧,22mm 线径怎么核刚度
售后替换件常常没有 OE 图纸,只有一只旧簧和一把卡尺。近期的一份询价就是这种情况:1994 款丰田 Land Cruiser FJ82 的前后螺旋弹簧,客户只给了几个手量尺寸。这组数正好用来说明大线径件怎么读。
| 实测项 | 后簧 | 前簧 |
|---|---|---|
| 线径 d | 22 mm | 17 mm |
| 外径 D2 | 205 mm | 152 mm |
| 内径 D1 | 147 mm(端部量取) | 116 mm |
| 自由长度 H0 | 470 mm | 479 mm |
| 总圈数 nt | 8 圈 | 8 圈 |
| 端部形式 | 切平(Cut End, Flat) | 切平(Cut End, Flat) |
| 表面 | 黄色喷粉 | 黄色喷粉 |
| 材料 | SAE9254 或同等 | — |
第一步不是套公式,是先验尺寸自洽。中径按外径减一个线径取:后簧 D = 205 − 22 = 183mm,前簧 D = 152 − 17 = 135mm。后簧报的内径 147mm 与外径、线径对不上——205 − 147 = 58mm,按两只线径算应是 44mm,说明这个内径是在端部开口处量的,反算刚度时不能用,以外径为准。这一步跳过去,后面全错。
k = G·d⁴ ÷ (8·D³·n),G = 78,500 N/mm²;总圈 8 圈按两端并紧取有效圈 n = 6
后簧:78,500 × 22⁴ ÷ (8 × 183³ × 6) ≈ 62 N/mm
前簧:78,500 × 17⁴ ÷ (8 × 135³ × 6) ≈ 55 N/mm
如果端部是开放切平、没有并紧圈,有效圈要按 6.5 取,算出的刚度会低 7–8%。实样测绘里最容易量错的就是端部——它不改变圈数,却改变有效圈数。
再用整车载荷回检一遍:后簧自由长 470mm,按装车静态高度约 330mm 估算,压缩量 140mm,对应单角静载约 8.7 kN(约 890kg),与这一级越野车满载时的后轴分配相符。量出来的数能自己圆上,才敢进下一步。
从这份询价单能看出三件事
- 22mm 线径必须热卷 + 淬火回火,不能用冷卷件的价格和交期去报;
- 售后越野件的材料常写 SAE9254,它与 55CrSiA 成分接近,可按质保书互认;
- 黄色喷粉是这类替换件的通行色,颜色按色板还原,同时承担防腐。
这类”给实样反推图纸”的件,我们的顺序是:测绘 → 出图给客户确认 → 定料 → 样件 → 装车核高度。22mm 非常备线径,要先订料,样件周期按 10–15 天报,不按常备规格的 48 小时承诺走。
改装短弹簧:降低 30mm 之后,哪些数会变
短弹簧不是”把自由长度剪短”。降低车身后,弹簧的安装高度、可用行程、甚至杠杆比都会变,减振器活塞的位置也一起变——所以换短簧必须成套考虑,不能只换弹簧。
| 降低量 | 刚度建议 | 必须同步检查 |
|---|---|---|
| 25–30 mm | 比原厂高 10–15% | 减振器行程、缓冲块、四轮定位 |
| 35–40 mm | 比原厂高 15–20% | 上座轴承、防倾杆连杆、轮胎包络 |
| 45–50 mm | 比原厂高 20–25%,建议变节距 | 半轴角度、下摆臂球头、年检合规 |
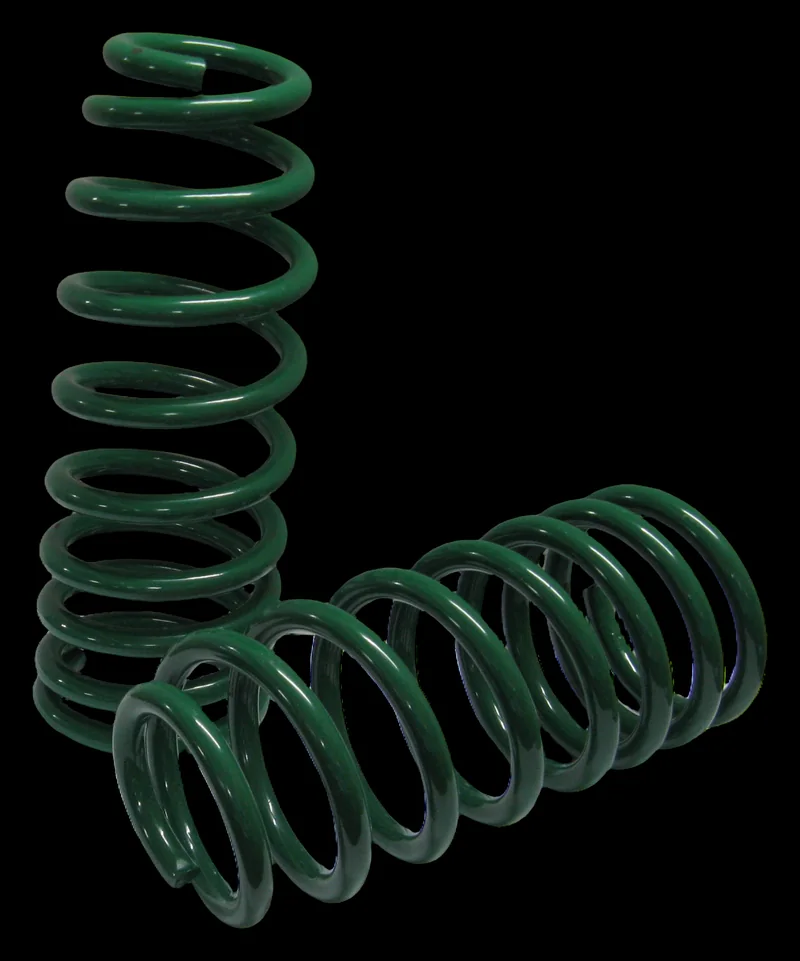
墨绿喷粉的降低弹簧,站立与平放对照,便于核对自由长度与端部并紧。
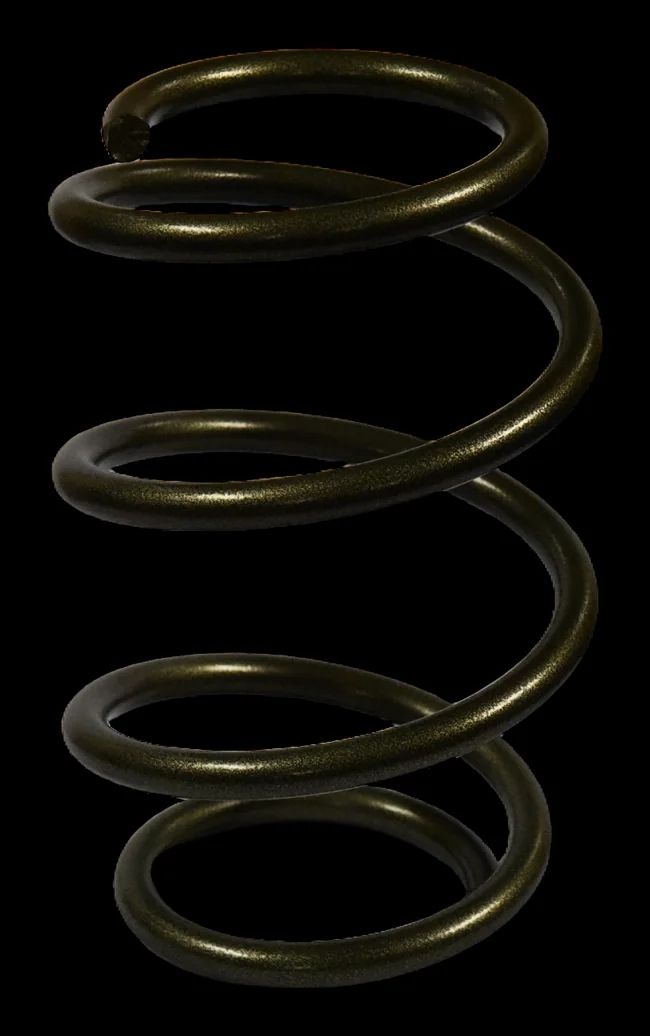
古铜色涂层短弹簧。涂层颜色可按客户色号定制,喷粉工艺。
我们的做法是先问三个问题:原车簧在安装高度处的 F1 是多少、要降多少、配什么减振器。三个都答得上来,一次就能做对;答不上来,先按”降 30mm、刚度 +15%”给样件,装车量完高度再修一次。
举个具体数:原车弹簧自由长度 340mm、静态压缩 150mm,降低 30mm 后安装高度下移,可用压缩行程从约 90mm 减到 60mm。若刚度只提高 5%,过坎时很容易压到缓冲块;提高到 +15% 后,同样冲击力下的压缩量减少约 13%,余量才留得住。这个换算不复杂,但跳过它做出来的短弹簧,十有八九会触底。
还有一个常被忽略的点:降低车身后,弹簧的可用压缩行程变短,必须靠变节距或并圈设计保证”压缩到底之前缓冲块先接管”。否则过减速带时弹簧压并,冲击会直接传到塔顶,异响和塔顶开裂都从这里来。
合规提醒:国内年检对车身高度、悬架结构改动有要求,不同地区执行尺度不同。改装件出厂前请自行确认当地规定,我们不提供规避年检的方案。
从询价到量产:打样与交付时间轴
| 阶段 | 时长 | 交付物 |
|---|---|---|
| 图纸评审 | 1 个工作日 | 可行性意见、建议牌号与工艺路线 |
| 线材确认 | 1–3 天 | 质保书、线径与卷号确认 |
| 打样 | 48 小时(常备线径) | 样件 3–5 件,附测力记录 |
| 装车验证 | 按客户安排 | 高度、异响、操稳主观评价 |
| 小批试产 | 5–7 天 | 50–200 件,全检 |
| 量产 | 7–15 天 | 按批次交付,逐批测力报告 |
48 小时打样的前提是线径属于常备规格。非常备线径要先订料,打样通常 10–15 天;需要开新模具的结构(比如特殊端部或侧载弧形)另计。这些我们在评审当天就会说清楚,不会到交期前才提。
评审阶段最常见的三类图纸问题:只给了外径与自由长度、没给安装高度处的力值;给了力值但没给公差;材料一栏写”同等材料”。这三类都会导致打样后返工——前两类只能反推、做出的样件要靠试装定,第三类则可能拿到一批完全不同的料。评审当天补一句,能省一轮打样。
询价前请准备好这 9 个参数
带齐这 9 项,我们当天就能给出可执行报价;缺项越多,来回确认的次数越多。第 10–14 项有则更好。
| # | 必填参数 | 说明 |
|---|---|---|
| 1 | 线径 d | 标注公差 |
| 2 | 中径 D 或外径 D2 | 二者给一个即可;另给内径时须与线径自洽 |
| 3 | 自由长度 H0 | 含公差 |
| 4 | 安装高度 H1 及力值 F1 | 最关键的一项 |
| 5 | 最大压缩高度 H2 及力值 F2 | 或给最大行程 |
| 6 | 端部形式与旋向 | 并紧磨平 / 切平 / 并紧不磨,左旋 / 右旋 |
| 7 | 材料牌号 | 或给出允许替代范围 |
| 8 | 表面处理与颜色 | 电泳 / 喷粉,附色号 |
| 9 | 年用量与批次要求 | 决定是否留样、是否分选 |
可选项(有则更好)
- ① 杠杆比与目标轮端刚度
- ② 空载与满载的车身高度差要求
- ③ 配套减振器型号
- ④ 盐雾时长与疲劳循环次数要求
- ⑤ 是否需要 PPAP / 检测报告随批
只有旧件或 OEM 号码,怎么询价
做悬架弹簧和改装弹簧的客户,大多是配件经销商与改装店,手里没有图纸,只有一根旧簧或一个 OEM 号码。OEM 号只能确认车型与前后位置,查不到弹簧的几何参数——报价要的是量出来的数,不是号码。
01 · 平放拍照
弹簧平放在台面上,钢尺贴边、零点对齐一端,手机从正上方拍整根。立着或斜着拍会有透视,长度会被压缩几个百分点。
02 · 标 5 个尺寸
线径 d、外径 D2、自由长度 H0、总圈数、两端形式。数字写在照片上,箭头指向被测部位,别只在聊天里打字。
03 · 端部与标签
端部拍特写(并紧磨平 / 切平 / 并紧不磨),包装标签一起拍——OEM 号、数量、毛净重都在上面,报箱规和运费要用。
04 · 量不了就寄样
没有卡尺、照片也说不清,寄一根旧簧过来。我们测绘出参数表回传确认,再算刚度、排打样。
完整做法与真实复盘
丰田陆巡 FJ82 前后簧的询价全过程:客户一开始只给了线径 22mm 和 8 圈,补出 8 格规格表之后,我们才算得出 62 N/mm 与 55 N/mm 的刚度;规格表里内径 147mm 对不上,又是怎么处理的。
看询价指南:一张照片标对 5 个尺寸乘用车底盘悬架弹簧常见问答(15 条)
下面这些是客户在评审与售后阶段问得最多的。问题不在这里,把图纸发过来,我们按件回答。
Q:乘用车底盘悬架弹簧常用什么材料?
A:主流是 55CrSiA、50CrVA、51CrV4 这类油淬火回火合金弹簧钢;出口越野与皮卡件常指定 SAE9254,它与 55CrSiA 成分接近,我们用的是进口油淬火线材,图纸写 9254 就按 9254 采购并出质保书;中大型车与高应力件常用神户制钢 UHS1900;成本敏感的常规件用 60Si2MnA。选材按图纸应力水平与抗松弛要求定。
Q:神户制钢 UHS1900 和国产 60Si2Mn 差在哪?
A:主要差在三点:抗拉强度级别更高(1900 MPa 级对 1600–1750 MPa)、脱碳层控制更窄、批次一致性更好。代价是单价明显更高。应力水平不高、寿命要求一般的件,用 60Si2MnA 更划算。
Q:悬架弹簧的线径一般多大?
A:紧凑型轿车 10–12mm,中大型 SUV 12–16mm,MPV 13–16mm,硬派越野与皮卡 17–22mm。我们常做 10–22mm,外径 90–250mm,自由长度 200–550mm。线径超过 16mm 一般要热卷并重新淬火回火,报价与交期和冷卷件不同。
Q:弹簧刚度怎么算?给个能用的公式。
A:k = G·d⁴/(8·D³·n),G 取 78,500 N/mm²。折算到轮端还要乘杠杆比的平方:k轮端 = k弹簧 × MR²。注意刚度与线径是四次方关系,线径差 1%,刚度差 4%。
Q:为什么同一款车左右弹簧高度会不一样?
A:生产上常见三个原因:批内 F1 分散大且未分选配对、自由长度公差偏松、涂层厚度左右不一致。我们按 ±3% 分档,成套同档配对,能把装车左右高差控制在 2mm 以内。
Q:换了短弹簧,原厂减振器还能用吗?
A:短行程内可以用,但风险要讲清楚:降低后减振器活塞长期工作在行程中下段,阻尼特性会偏离设计点,寿命也会缩短。降幅超过 40mm 时我们建议成套换减振器,否则容易触底、异响。
Q:悬架弹簧断了,一般是什么原因?
A:先看断口位置。断在中部、有贝壳纹,多为疲劳,根因是表面缺陷、脱碳层或喷丸不足;断在端部并紧圈,多为磨削烧伤或端部应力集中;断口有锈坑,先查涂层与使用环境。还要排除装配偏载。
Q:车身越来越低,是弹簧坏了吗?
A:不一定。应力松弛会让高度缓慢下降,但减振器失效、缓冲块压塌也会造成同样的现象。拆检时量自由长度、安装高度处力值、左右差三个数,再判断是换簧还是换减振器。
Q:变节距弹簧和等节距怎么选?
A:等节距刚度为线性,计算简单、成本低,适合载荷变化小的车型;变节距压缩时小节距端先并圈,刚度渐进上升,能兼顾空载舒适与满载支撑,是 SUV、MPV 与前后簧的主流选择。
Q:侧载弹簧(弧形弹簧)是干什么的?
A:麦弗逊悬架的弹簧与减振器不同轴,工作时减振器承受侧向力、产生摩擦。侧载弹簧在自由状态就有预置的侧向力,抵消这部分载荷,减少摩擦与异响。难点在成型与侧向力的检测。
Q:弹簧表面涂层能保多久?
A:常规电泳或喷粉,膜厚 60–120μm,中性盐雾 240 小时不起泡是基本要求。实际寿命取决于使用环境:融雪盐、海边、碎石路面会明显加速。石击造成的破损点是最先起锈的位置。
Q:打样要多久?起订量多少?
A:常备线径 48 小时出样,样件 3–5 件并附测力记录;非常备线径需先订料,打样 10–15 天。批量订单一般 7–15 天。起订量 1 条,一条也能做。
Q:能不能按 OE 号做替换件?
A:可以。给 OE 号或实样,我们按原件的线径、外径、自由长度与安装高度处力值反推刚度与材料,先做样件装车核对高度,再小批验证。原厂件的涂层颜色也能按色号还原。
Q:新能源车更重,弹簧要重新设计吗?
A:要。纯电车型整备质量常比同级燃油车高 200–400kg,单角簧上质量上升,直接沿用会行程不足、过坎触底。建议按实际轴荷重新算 F1 与 k,并复核满载高度差与缓冲块位置。
Q:悬架弹簧怎么验收?看哪些指标?
A:至少看五项:安装高度处力值 F1、自由长度、端面垂直度、涂层膜厚与盐雾结果、外观无磨削烧伤。要求高的再加疲劳循环与脱碳层记录。逐批报告随货提供。
术语表
- 簧上质量
- 指由悬架弹簧支撑的车身及载荷部分的质量,等于整车质量扣除簧下质量后按轴荷分配到单个车轮的部分。
- 杠杆比(运动比)
- 指弹簧压缩量与车轮跳动量之比,记作 MR。麦弗逊常在 0.9–1.0,双叉臂常在 0.5–0.7。
- 轮端刚度
- 指车轮处抵抗垂直变形的刚度,等于弹簧刚度乘以杠杆比的平方,是评价悬架软硬最直接的量。
- 旋绕比
- 指弹簧中径与线径之比,记作 C = D/d,反映卷制难度与内侧应力集中程度,悬架弹簧常在 7–10。
- 有效圈数
- 指实际参与弹性变形的圈数,不含两端并紧的支撑圈,记作 n,直接决定弹簧刚度。
- 压并高度
- 指弹簧被压缩到所有圈互相贴合时的高度,等于总圈数乘线径,是设计行程余量的下限。
- 变节距
- 指相邻两圈轴向间距沿长度方向逐渐变化的绕制方式,压缩时小节距端先并圈,刚度呈非线性上升。
- 侧载弹簧
- 指自由状态即预置侧向力的悬架弹簧,用于抵消麦弗逊悬架作用在减振器上的侧向载荷,减少摩擦与异响。
- 立定处理
- 指把弹簧压缩到并圈或超载位置并保持一段时间,强制消除初期应力松弛的工序,分冷立定与热立定。
- 脱碳层
- 指钢丝在加热过程中表层碳元素烧损形成的低强度层,会显著降低疲劳强度,是表面起裂的常见来源。
- 油淬火回火钢丝(ITW)
- 指钢厂已完成淬火与回火的弹簧钢丝,弹簧厂冷卷后只需去应力回火,不重复淬火,尺寸稳定性更好。
- Almen 弧高
- 指用标准试片测量喷丸强度的指标,以试片受喷后的弧面高度表示,单位常用 mmA。
相关产品、能力与联系方式
汽车减震弹簧(汽车弹簧配套)
面向汽车零部件配套的弹簧总览页,覆盖悬架、后备箱拉簧与蓄电池拉钩等件。
汽车发动机气门弹簧
同属汽车级高疲劳件,一分钟动作数千次,考核的是抗松弛与共振规避。
压缩弹簧定制
线径 0.1–80mm 全系列压簧,悬架弹簧是其中线径与载荷都偏大的一类。
液压阀弹簧
高频率动作件,更看重力值一致性与抗松弛,可作为工艺能力参照。
检测能力与疲劳测试
测力量程 50N–60 吨,可做疲劳寿命评估,逐批出具检测记录。
喷丸强化工艺
Almen 弧高、覆盖率与残余压应力层,怎么判定喷丸做没做到位。
弹簧自振频率与共振规避
讲清一阶自振频率怎么算,变节距如何把共振窗口推开。
产品中心
查看全部产品线,按工况与应用场景分类。
把图纸或样品发给我们:电话 0757-85201511,微信 13168576990,邮箱 sns@snspring.com。佛山市南海旭龙弹簧厂,1979 年建厂(前身山南弹簧厂),月产能 900 吨,145 名员工。
联系技术工程师数据来源:IATF 16949:2016 证书(编号 2023-0463 / IATF 0495241,有效期至 2027-01-08);产能与检测设备为 2026 年 9 月工厂确认口径;技术判据引自 GB/T 23935-2009《圆柱螺旋弹簧设计计算》、GB/T 1239.2-2009《圆柱螺旋压缩弹簧 第 2 部分:技术条件》、GB/T 224《钢的脱碳层深度测定法》与 GB/T 24588《油淬火-回火弹簧钢丝》;神户制钢企业信息引自其官方英文网站。最后更新:2026-10-25。
相关产品
来图来样定制,48 小时打样,电话 0757-85201511。