
一句话结论:弹簧出了问题能不能查出来,取决于工厂有没有检测手段。我们车间里的检测分五类——磁粉探伤查裂纹、显微维氏硬度机查硬度、大型金相显微镜查组织、20000N 电脑数显拉压试验机查力值、2.5D 投影仪查小件尺寸与角度。每一类都对应一种典型的失效模式。
为什么要看工厂的检测能力
采购弹簧最容易踩的坑,是拿不到数据。同一批货,力值偏了、硬度不对、内部有裂纹,光看外观都看不出来,装到设备上才暴露,那时候停线损失已经发生了。
所以判断一家弹簧厂值不值得长期合作,除了看资质证书,更实际的一条是:它出了异常,能不能定位到原因。能定位靠的是设备;不能定位就只能”换一批试试”,这是最容易反复踩坑的循环。
我们车间的五类检测,各自解决什么问题
| 检测项目 | 设备 | 能查出什么 |
|---|---|---|
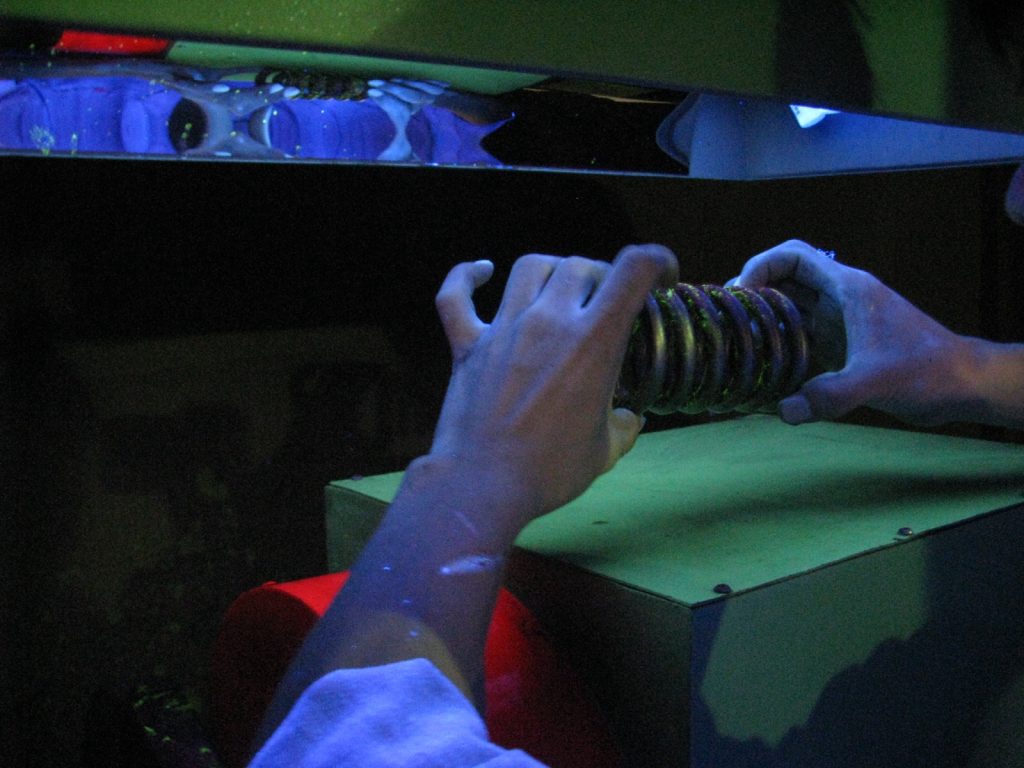
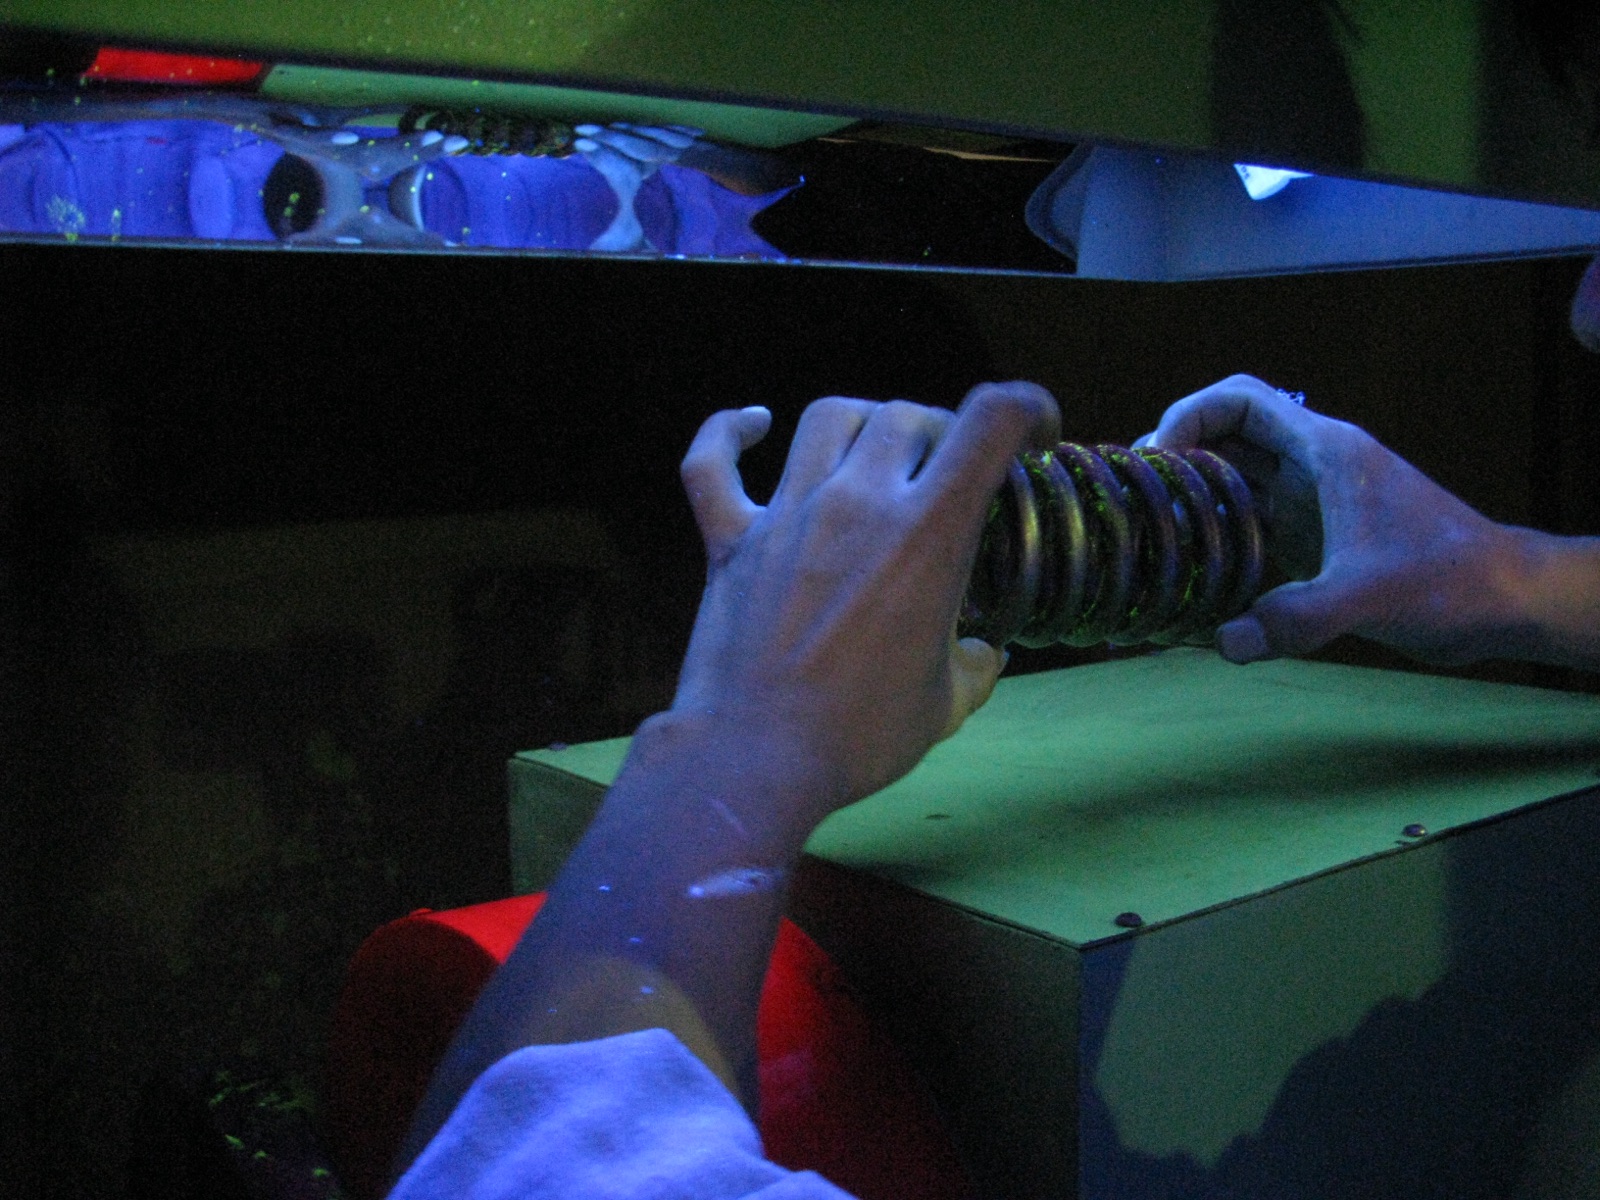
| 内部缺陷探伤 | 磁粉探伤机(荧光磁粉) | 表面与近表面的裂纹、折叠等缺陷——断簧之前,往往先有裂纹 |
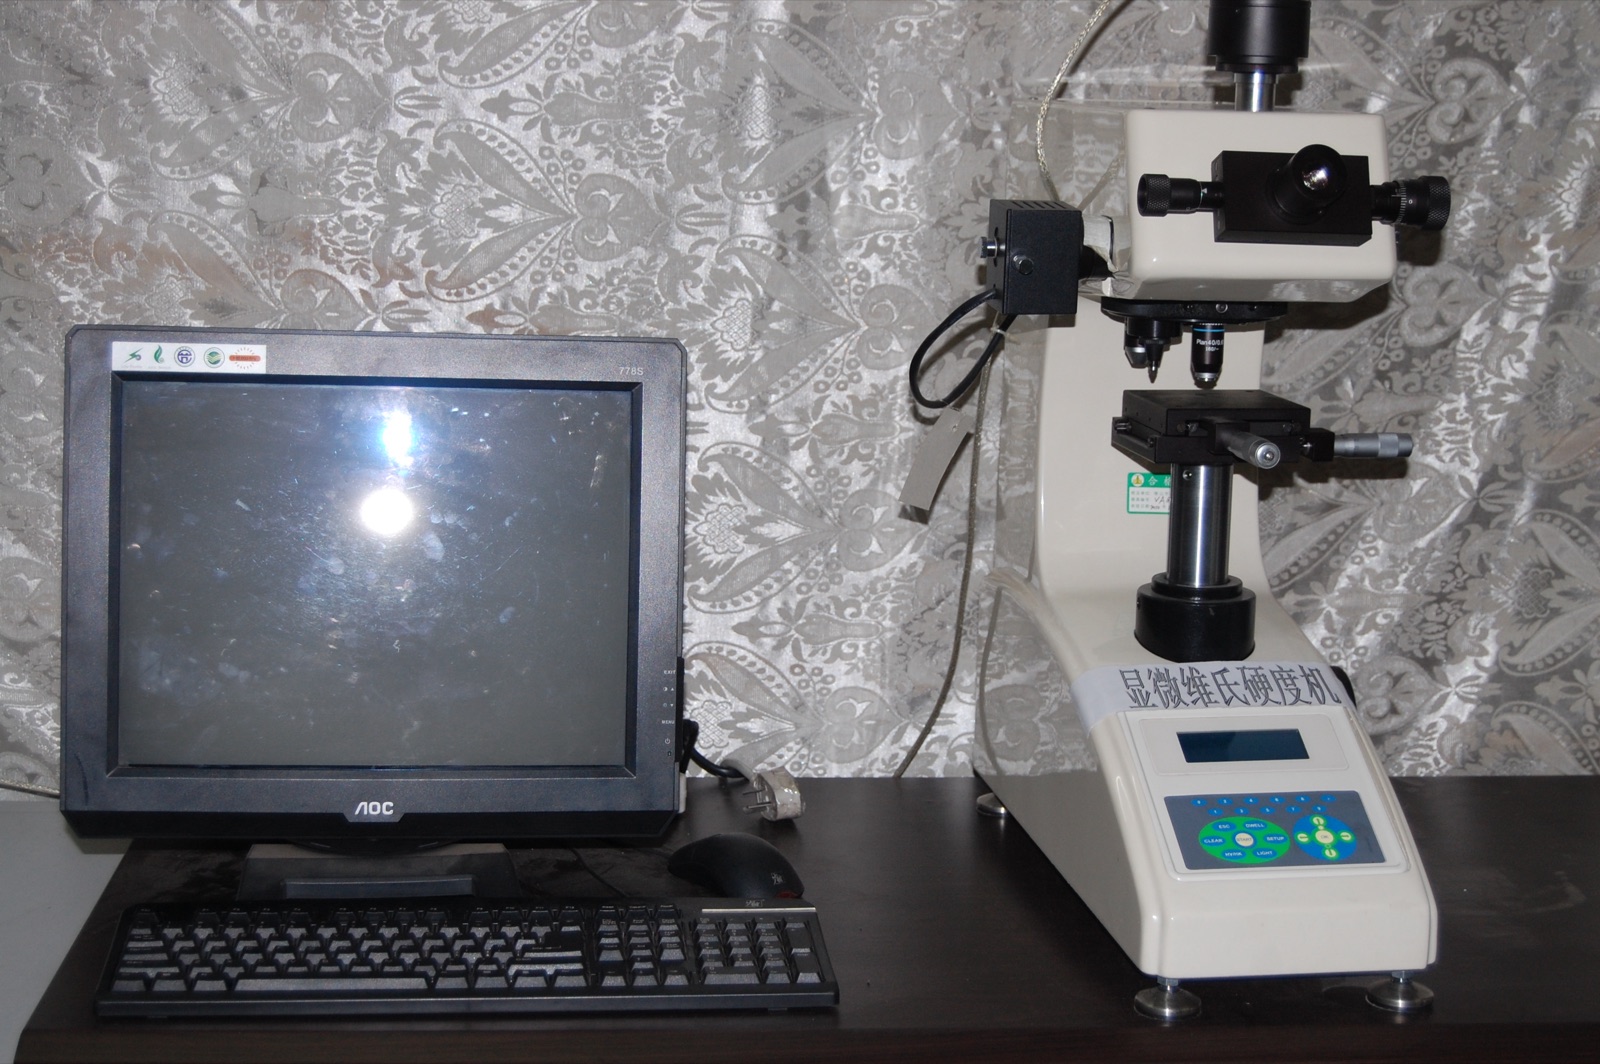
| 材料硬度 | 显微维氏硬度机 | 热处理是否做到位、硬度是否落在图纸区间 |
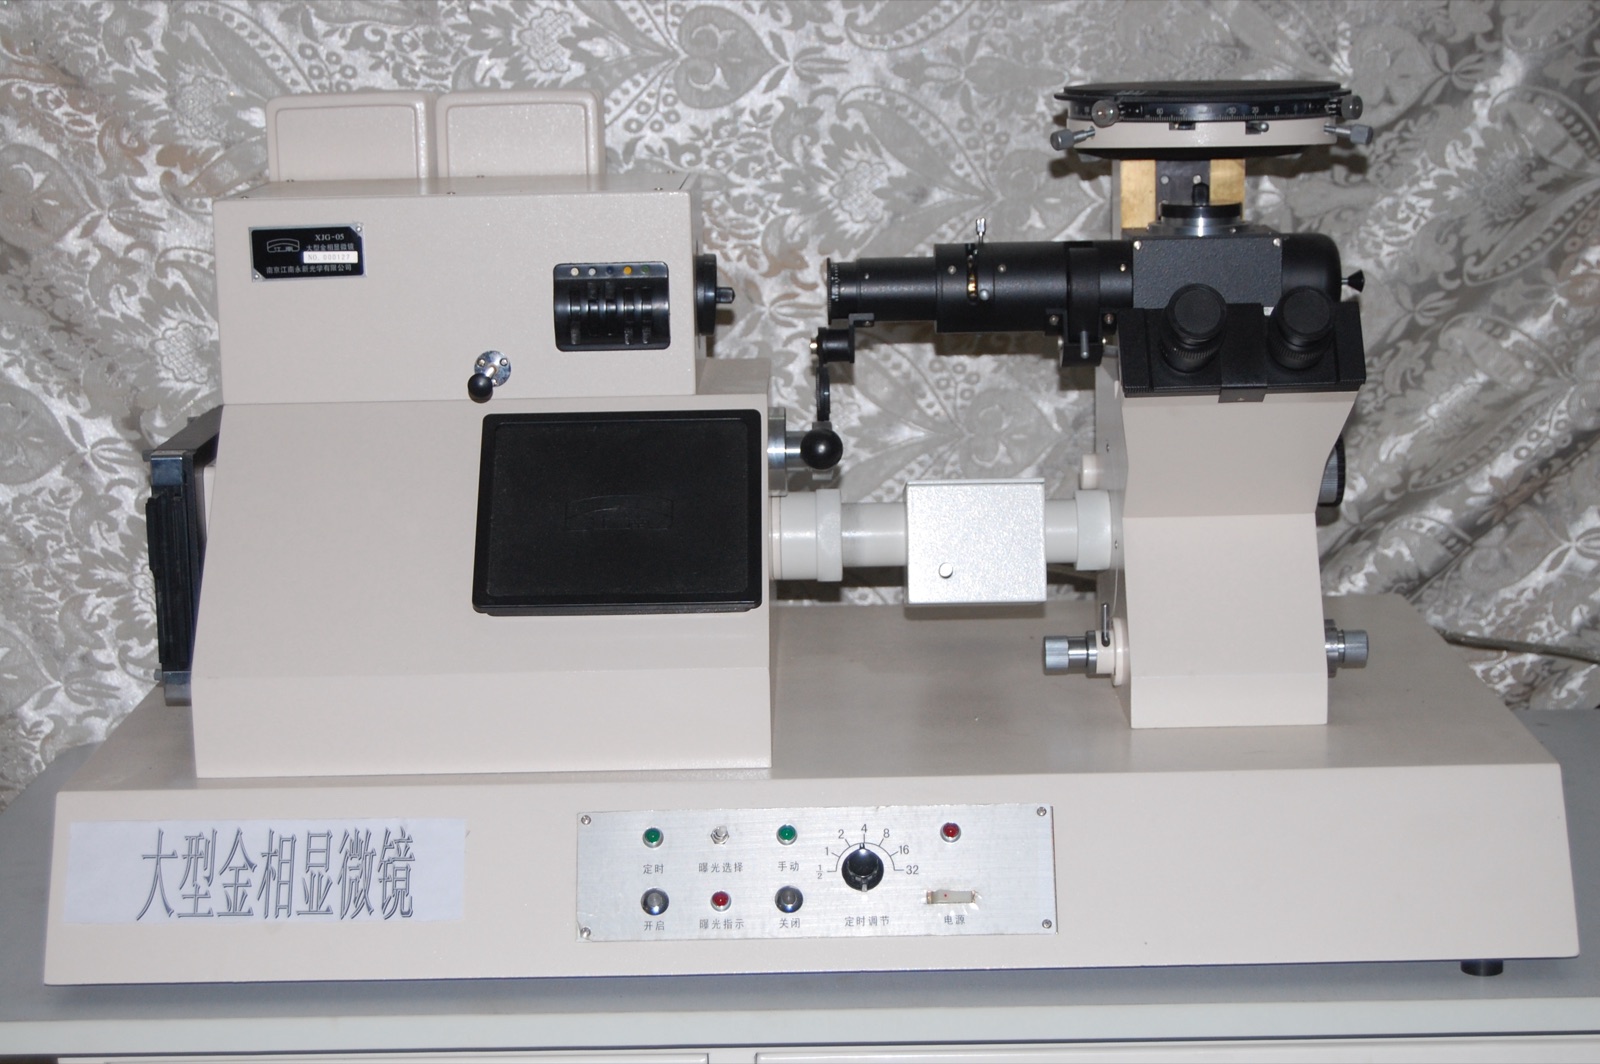
| 显微组织 | 大型金相显微镜 | 脱碳层、晶粒度与组织是否正常 |
| 力值与刚度 | 20000N 电脑数显拉压试验机 | 压缩与拉伸弹簧的力值、刚度、永久变形 |
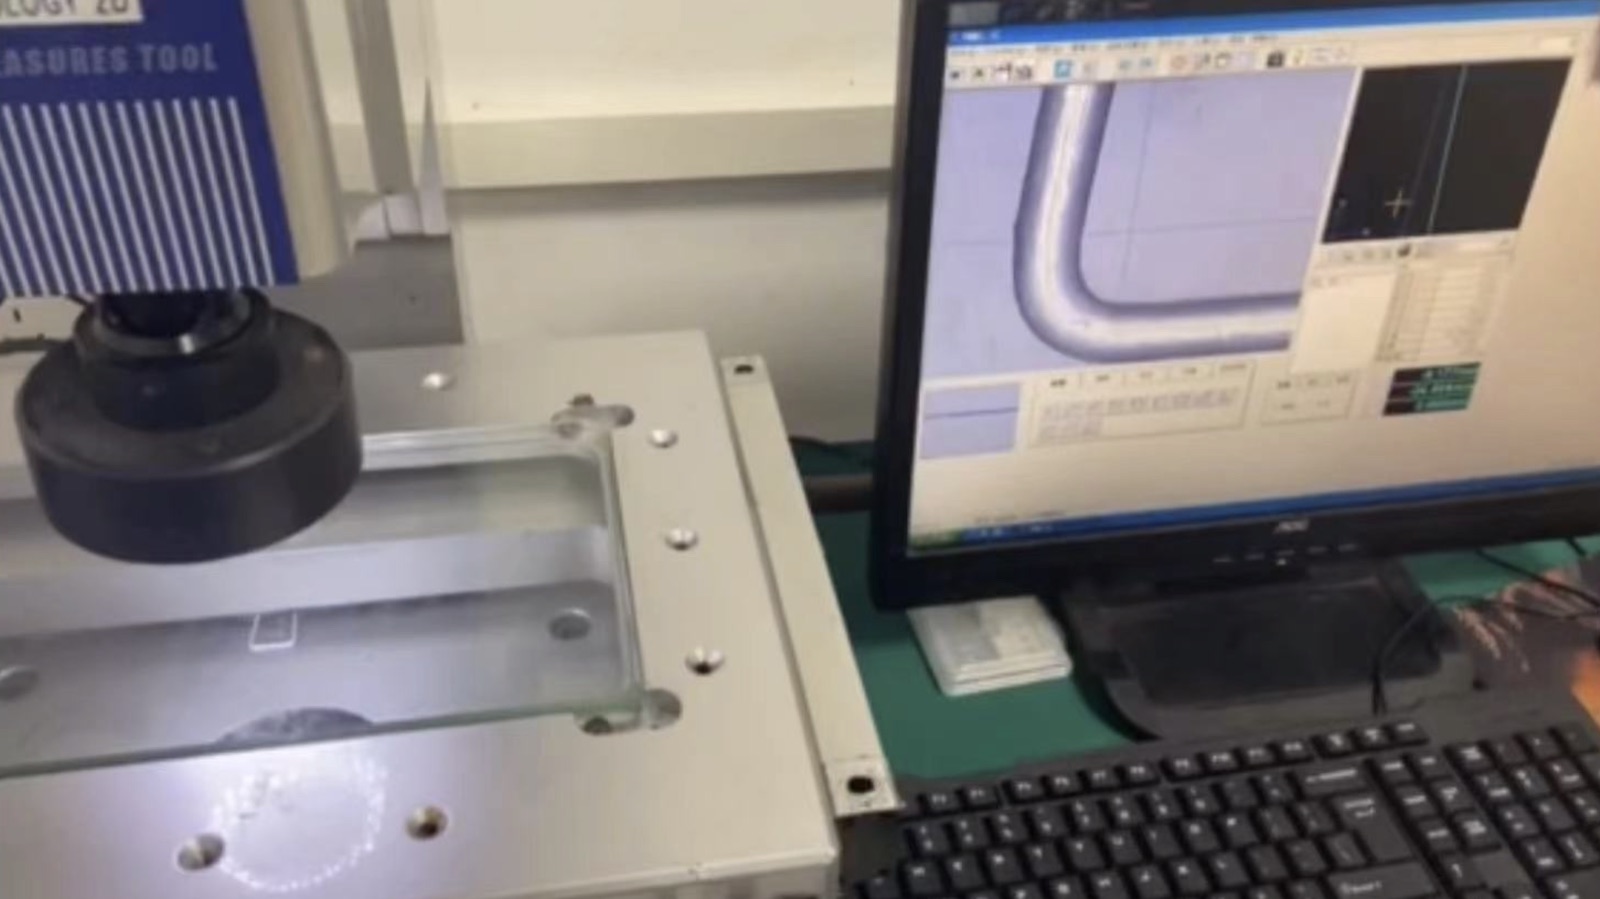
| 尺寸与角度 | 2.5D 投影仪 | 小线径件的尺寸、角度、轮廓是否超差 |
磁粉探伤:断簧之前,先有裂纹
弹簧的疲劳断裂几乎都从表面或近表面起裂。裂纹在早期非常细,肉眼看不到,一旦长到临界尺寸就会突然断。磁粉探伤就是用来抓这个阶段的:把工件磁化后在表面施加磁粉,缺陷处会形成磁痕堆积,裂纹的位置和走向就显出来了。
我们用荧光磁粉配合紫外灯做,缺陷处的磁痕在紫外光下发亮,比普通磁粉更容易看出细微裂纹。这道工序对安全件、承力件尤其重要——先在工厂里把有裂纹的挑出来,比装到客户设备上断掉代价小得多。
裂纹之外的另一种早期失效,是喷丸与表面处理没做到位,见弹簧疲劳寿命怎么提升。
显微维氏硬度机:硬度是热处理的体检报告
弹簧钢的硬度决定了强度和韧性之间的平衡。硬度偏低,弹簧容易永久变形、力值衰减;硬度偏高,脆性上升,反而容易开裂。图纸上写的硬度区间,最终要靠硬度计来验证。
我们用显微维氏硬度机。它的特点是压痕小,适合弹簧这种截面尺寸有限、又不希望破坏工件的场合——薄件、小线径件、表面硬化层都能测。材料牌号与实际硬度对不上,往往是”材料被替用”的第一信号。
大型金相显微镜:看组织,也看脱碳层
硬度只反映一个数字,金相看的是背后的组织。加热温度不够、保温时间不足、冷却速度不对,都会在显微组织上留下痕迹。弹簧钢尤其要关注脱碳层——表面脱碳后碳含量下降,那一层的强度和疲劳性能明显低于心部,是最典型的”表面先坏”起因。
把试样截取、镶嵌、磨抛、腐蚀后放到显微镜下,脱碳层深度、晶粒度、组织形态都能看出来。客户对失效原因有异议时,金相照片也是最能说明问题的证据之一。
20000N 拉压试验机:力值要能拿得出曲线
弹簧的核心指标之一是力值。客户报的”压到 30mm 时要有 200N”,能不能稳定复现,靠的就是测力设备。我们常规件用 20000N 电脑数显拉压试验机检测压缩与拉伸弹簧的力值、刚度;对批量订单逐批测力,不抽检了事。
只出一个力值数字是不够的,更完整的做法是出力值曲线:从自由状态压到工作高度,看刚度是否保持线性、有没有异常拐点。曲线能同时暴露刚度偏差、并圈干涉与永久变形三类问题。
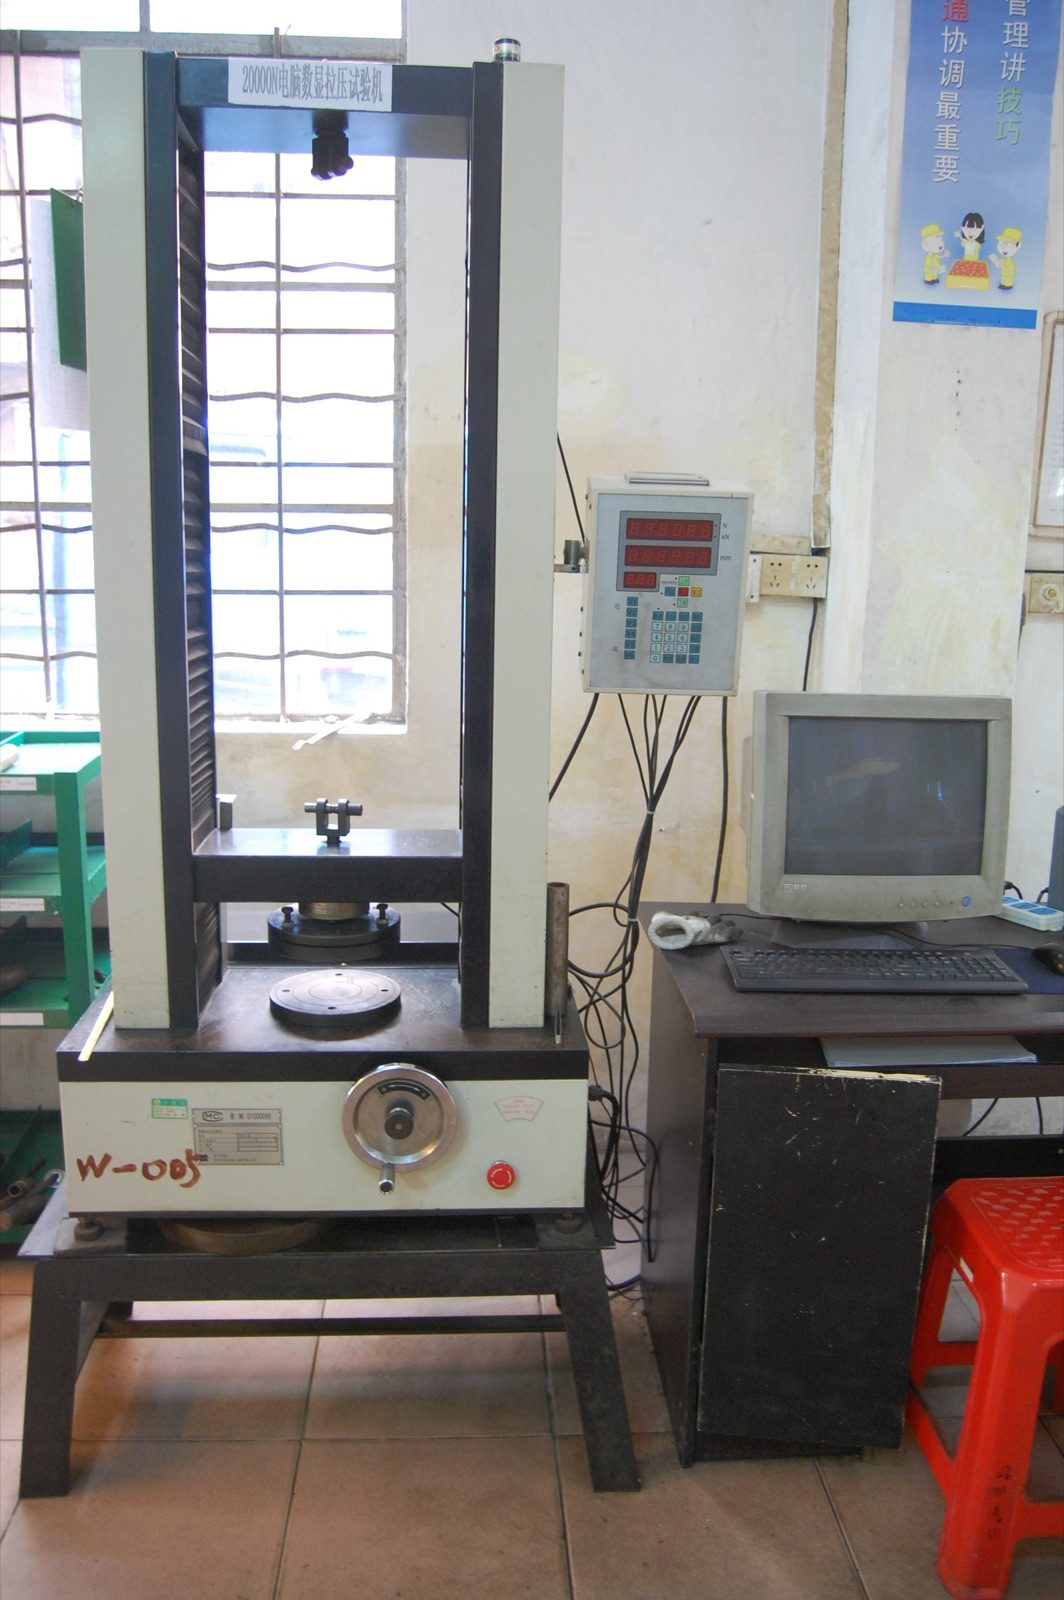
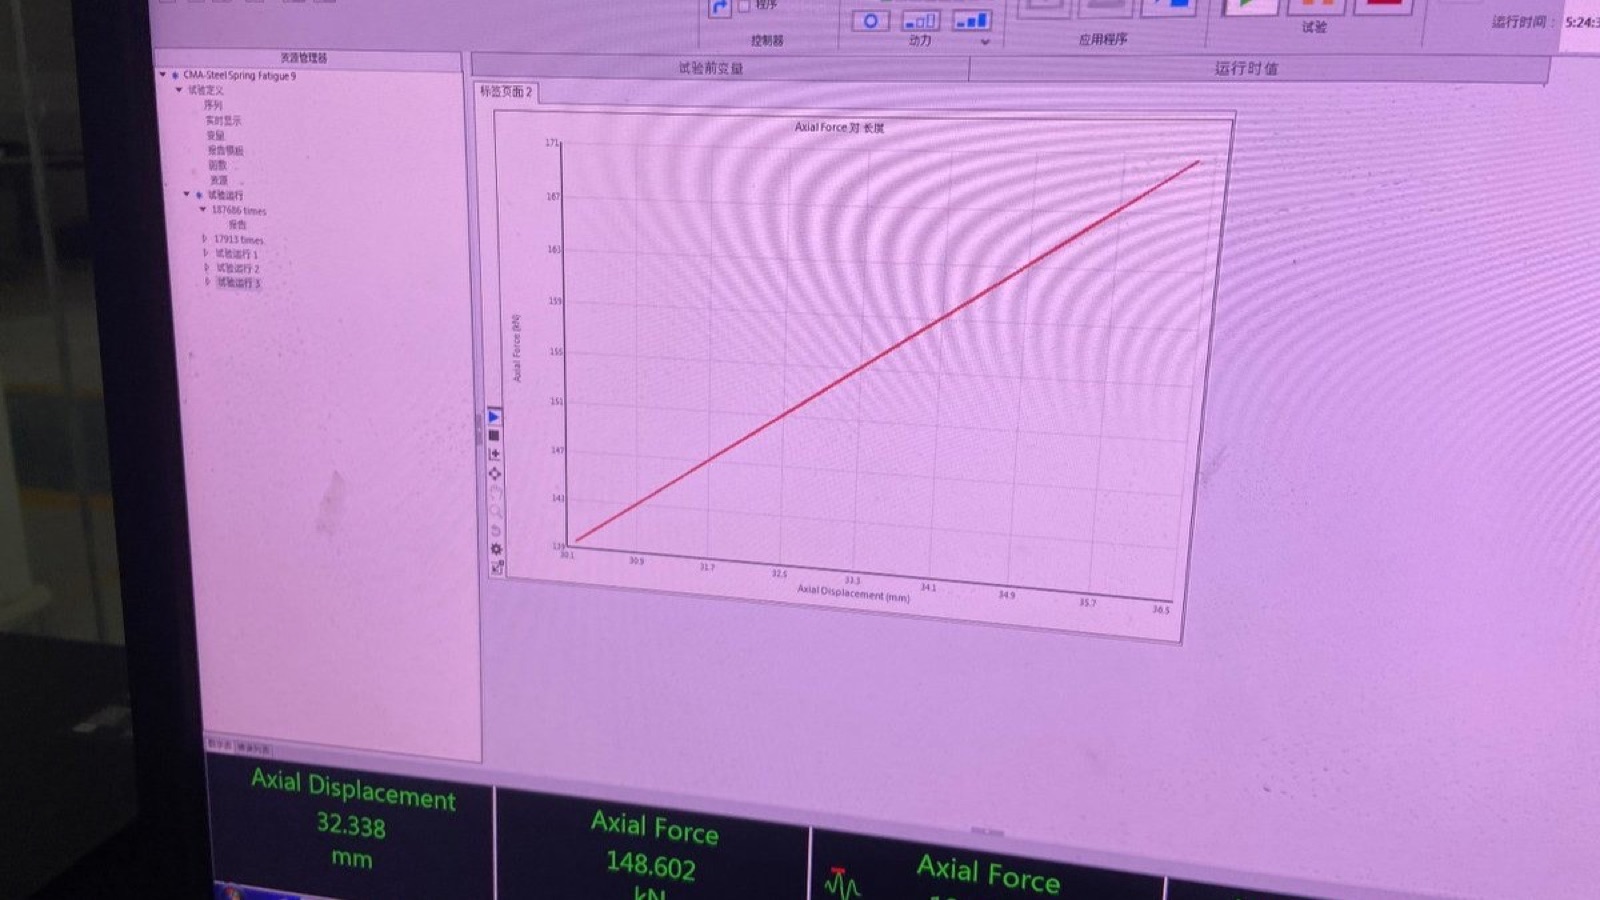
对线径更大的热卷弹簧,我们还配备更大吨位的测力设备,整体测力量程覆盖 50N 到 60 吨。需要热卷工艺的大规格件见热卷弹簧。
2.5D 投影仪:小线径件的尺寸靠放大量出来
线径 0.1mm 级的小弹簧,用卡尺量本身就带误差,角度和轮廓更量不准。2.5D 投影仪把工件轮廓放大投影到屏幕上,配合软件直接读尺寸和角度,适合检验线成型件、异形件、小线径压簧的关键尺寸。
对做精密件、装配空间又紧的客户,这道检测能提前发现”差 0.1mm 装不进去”的问题,而不是等批量到货才发现。
出货前必做 vs 按需做
| 项目 | 常规出厂 | 按客户要求 |
|---|---|---|
| 尺寸与外观 | 必做 | 按图纸标注的全尺寸 |
| 力值 / 刚度 | 逐批检测 | 指定工作高度下的力值、刚度曲线 |
| 硬度 | 按批次抽检 | 指定硬度区间与检测位置 |
| 金相 / 脱碳层 | 按需 | 指定脱碳层上限 |
| 磁粉探伤 | 按需 | 安全件、承力件指定 100% 探伤 |
| 疲劳 / 盐雾 | 按需,长周期 | 指定循环次数、盐雾小时数与判定线 |
我们持有 IATF 16949 汽车行业质量管理体系认证(证书号 0495241,有效期至 2027-01-08,Intertek 签发),体系文件对检测频次、记录留存与不合格品处理都有明确要求。
验收要什么报告,怎么核对
常规尺寸与力值项目可随货出具检验报告,材质证明按批次提供;涉及疲劳、盐雾等长周期项目需要单独排期。拿到报告先核对三行:材料牌号、炉批号、执行标准——这三行对不上,后面的数据就不必看了。逐项怎么读,见弹簧检验报告和材质证明书怎么看。
常见问答
怎么判断一家弹簧厂有没有检测能力? 不要只看证书,直接问三件事:有没有硬度计和金相设备、测力设备量程多大、能不能出力值曲线。愿意带你看车间设备的,通常比只发证书扫描件的更实在。判断顺序可参考广东弹簧厂怎么找。
你们能测多大的弹簧? 测力量程覆盖 50N 到 60 吨。常规件用 20000N 电脑数显拉压试验机,大规格件用更大吨位设备;线径覆盖 0.1–80mm。
探伤是每件都做吗? 常规件按客户要求执行;安全件、承力件可按 100% 全检安排。需要全检的,请在图纸或订单上注明。
金相和硬度能出报告吗? 可以。硬度按批次出数据,金相可提供脱碳层与组织的照片记录;需要书面报告的,请提前说明判定标准。
检测不合格怎么处理? 隔离、判定、分析原因;涉及卷制或热处理工艺参数的,调整并确认合格后才放行,不会混入正常批次。
把要检的项目提前说清,比事后追责有用
最省事的做法,是在询价阶段就把检测要求写进图纸或订单:哪些尺寸要全检、力值在什么高度测、硬度区间多少、要不要探伤、盐雾多少小时、验收判定线在哪。要求一次说全,报价和交付都不会来回。
旭龙弹簧 1979 年从广东佛山起步,现经营主体 2005 年完成工商登记;线径覆盖 0.1–80mm,月产能 900 吨,145 名员工,持有 IATF 16949 认证。压缩、拉伸、扭转、线成型、热卷大线径、汽车减震与卷闸门弹簧都可按图纸或样品定制,支持 48 小时快速打样与 3D 图纸设计。检测要求拿不准,可以把图纸和工况发给我们,一起把验收口径定下来。产品范围见压缩弹簧定制与热卷弹簧。