一句话结论:弹簧提前断、寿命短,大多不是钢材本身"差",而是表面状态和应力处理没做到位——先排好喷丸强化、表面防腐、材料这三件事的优先级,疲劳寿命往往能成倍往上抬。
关键要点
- 疲劳断裂几乎都从表面起裂,划伤、锈蚀点、脱碳层是最常见的疲劳源
- 喷丸强化在表层压出残余压应力,是提升动载弹簧寿命最有效的手段
- 表面处理(发黑/磷化/镀锌/达克罗)主要防腐蚀,防不住就会诱发腐蚀疲劳,寿命掉得比想象快
- 材料选对(65Mn/55CrSi/60Si2MnA/304/316)是底线,但光换材料不解决表面问题
正文
有个客户发来一根用了三个月的压缩弹簧,断了,第一反应是"钢材是不是假的"。拆开看断面,疲劳源不在心部,在表面一处划伤和脱碳层附近——材料没问题,是表面没管好。
弹簧疲劳先记住:工作时表面应力最大,裂纹几乎都从表面开始。所以提升寿命的第一步不是换更贵的料,而是把表面和应力处理好。
第一,喷丸强化。喷丸用高速弹丸反复撞击表面,让表层形成压应力,抵消外载荷的拉应力,裂纹就不容易萌生。压缩、拉伸、扭转弹簧都能用,是性价比最高的强化手段,喷完寿命提升几倍。但喷丸强度、覆盖率和线径要匹配,喷过了反而伤表面。
第二,表面处理要分清目的。发黑、磷化、镀锌、达克罗,主要作用是防腐蚀。弹簧在潮湿、盐雾、酸碱环境里工作,一旦生锈形成点蚀坑,这些坑就是现成的疲劳源,叫腐蚀疲劳。所以有腐蚀风险的场合,表面处理不是"好看",是"保命"。镀锌类高强弹簧还要注意氢脆,镀后要除氢。
第三,材料是底线。普通场景 65Mn、SWP-B 够用;受力大、疲劳要求高的用 55CrSi、60Si2MnA;耐腐蚀环境用 304、316。但正确顺序是先把喷丸和表面处理做到位,再谈材料,否则再贵的料也照样断。
另外别忽略应力集中:端部、折角、线材划伤、脱碳层都是应力集中点,选料看表面质量,端部磨口要圆滑,别留尖角。
常见问答
问:喷丸是不是所有弹簧都要做?
答:不是。高循环动载弹簧(如汽车减震)建议做;静态载荷、寿命要求不高的普通弹簧看工况,可不做。
问:换成不锈钢是不是就不会断了?
答:不锈钢解决耐腐蚀,不解决疲劳。应力高、循环多,不锈钢一样疲劳断裂,喷丸和结构设计省不了。
问:怎么判断疲劳寿命够不够?
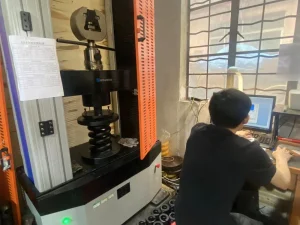
答:看循环次数和应力幅,可参考 GB/T 1239 系列标准做疲劳试验验收。
问:弹簧寿命短,最先排查什么?
答:先看断面是否从表面起裂、有无锈蚀点蚀、划伤或脱碳,再查应力和喷丸是否到位。
结尾一句话:弹簧常断、寿命短,先别急着换材料,把断面拍清楚、工况报过来,我们按工况判断该不该喷丸、上什么表面处理。旭龙弹簧 1979 年成立,广东佛山,线径 0.1–80mm,月产能 900 吨,145 名员工,通过 ISO9001 与 IATF 16949,可提供选型建议与 3D 图纸设计支持。