
汽车发动机气门弹簧:一分钟 3000 次,撑住整机 30 万公里
气门弹簧是配气机构里每一转都被压缩、每一转都必须把气门拉回来的零件。四缸机 6000 转,它一分钟动作 3000 次;一台乘用车跑到 30 万公里,累计压缩接近 9 亿次。做这个零件不谈“范围多大”,只谈三件事:力值衰减小、疲劳寿命够、共振控得住。
- 线径 2.5–6.0mm,覆盖汽油机、柴油机、燃气机与售后配件
- 55CrSi / 50CrV / 51CrV4 油淬火回火钢丝,常规工况 120–200℃
- 喷丸 + 立定 + 端面磨平,三道关键工序对付松弛与断裂
- 逐批测力、按档分选;IATF 16949:2016(有效期至 2027-01-08)
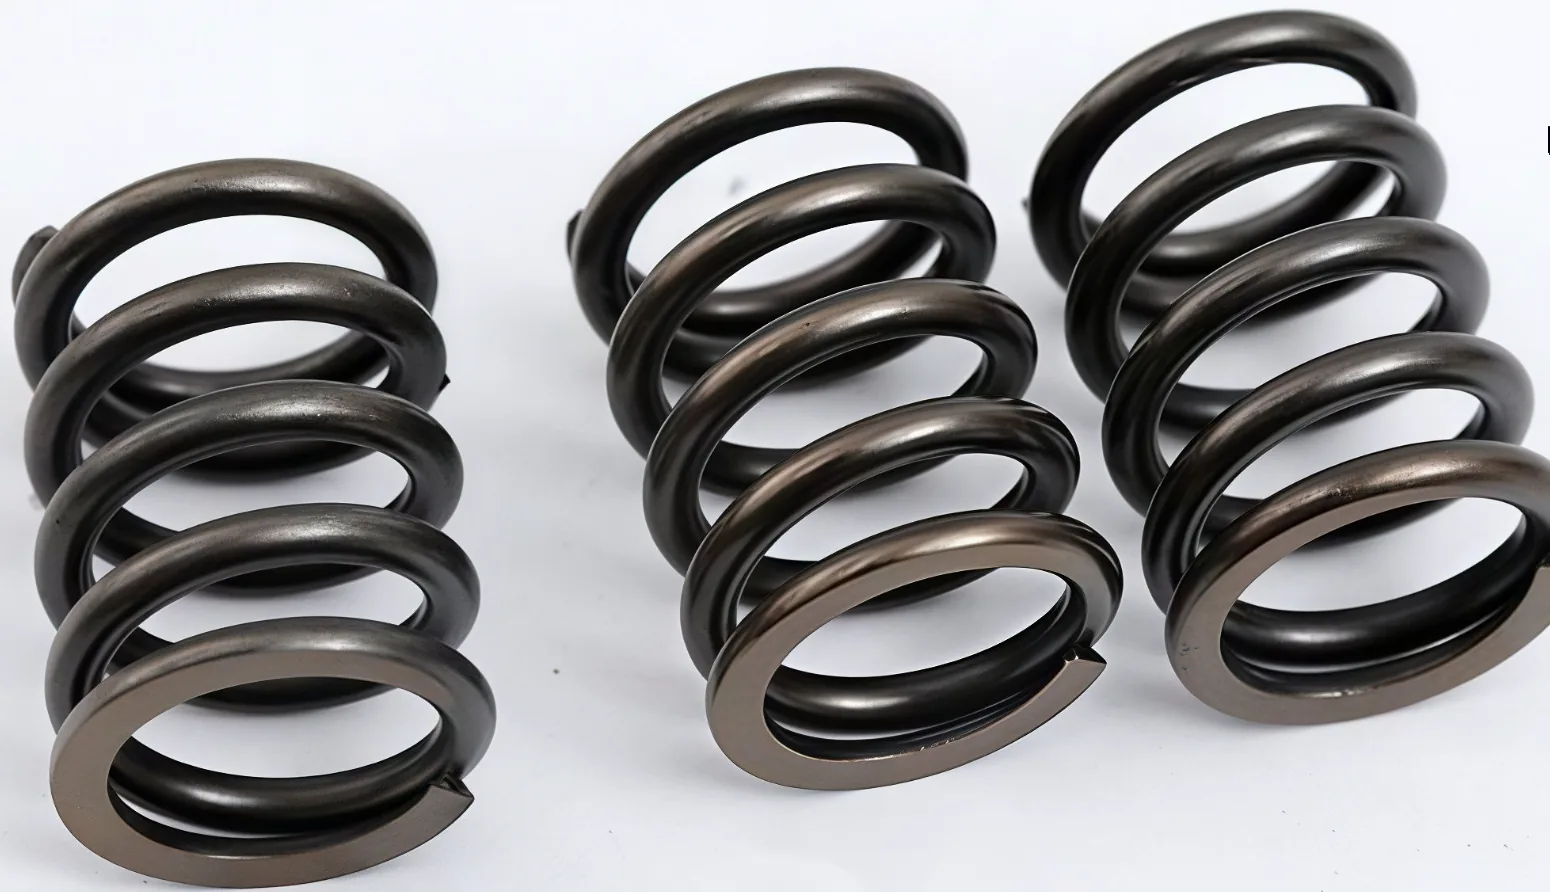
汽车发动机气门弹簧:一屏看懂关键参数
下面这六组数是询价时最常被问到的口径,先看它们,再往下读细节。
线径 d
2.5 – 6.0 mm
乘用车 2.5–3.5,商用车/柴油机 4.0–6.0
外径 D2
18 – 45 mm
受弹簧座与油封空间限制,双簧另留内外间隙
自由长度 H0
35 – 75 mm
由安装高度与最大升程反推
常用材料
55CrSi / 50CrV
51CrV4、60Si2Mn、SWP-B 按图纸可选
力值公差
±5%
可逐批分选到更窄档位
打样 / 批量
48 小时 / 7–15 天
起订 1 条,样件 3–5 件
一句话概括:给得出 H1 处的 F1、H2 处的 F2、最大升程、工作温度和目标寿命,就能一次做对;只给外径和自由长度,也能做出装得上的样件,但通常要先试一轮。
为什么气门弹簧是高疲劳件:先算一分钟 3000 次这笔账
四冲程发动机曲轴每两转完成一个工作循环,进气门与排气门各开一次。曲轴 6000 转/分钟时,落在每根气门弹簧头上就是 3000 次/分钟,也就是每秒 50 次压缩。
| 工况 | 累计压缩次数 | 对弹簧意味着什么 |
|---|---|---|
| 1 小时台架运行(6000rpm) | 18 万次 | 初期松弛走完大半,力值进入稳定段 |
| 10 万公里(均速 60km/h) | 约 3 亿次 | 真正的疲劳考核,拼的是喷丸与材料 |
| 30 万公里(乘用车全生命周期) | 约 9 亿次 | 任何一道工序省了,都在这里暴露 |
| 100 万公里(商用车,均速 50km/h、2000rpm) | 约 12 亿次 | 柴油机转速低但里程长,总循环数反而更高 |
口径:压缩次数 = 曲轴转速 ÷ 2 × 运行分钟数。商用车按 2000rpm 计,故每分钟 1000 次。
这就是为什么同样线径 3.5mm 的两根弹簧,价格能差一倍:贵的那根在材料、喷丸、立定、端面磨平和检测上多花了工时。落到车主身上,差别就是“三十万公里不拆缸盖”和“八万公里开始失火抖动”。
气门弹簧失效的后果也不像一般压簧那样只是“不弹了”。它一旦断在缸盖里,碎圈会被活塞顶进燃烧室,轻则气门弯曲、缸盖损伤,重则活塞与缸壁一起报废。所以这个零件在设计阶段就要按不失效来定,而不是按“能装上”来定。
等节距、变节距、双簧:三种结构怎么选
气门弹簧的结构选择,本质上是用刚度曲线去换共振窗口。三种结构的差别,先看这张表。
| 结构 | 刚度特性 | 自振频率 | 适用机型 | 相对成本 |
|---|---|---|---|---|
| 等节距单簧 | 线性,力值随压缩量等比上升 | 单一频率,压缩过程中基本不变 | 低转速、低压缩比、摩托车与通用汽油机 | 1.0(基准) |
| 变节距单簧 | 非线性:小节距端先并圈,有效圈数随压缩递减 | 频率随压缩量漂移,避开共振带 | 高转速汽油机、恒速运行的发电机组 | 1.15 – 1.30 |
| 双簧(内外同心) | 两根叠加,可按内外配比设计成非线性 | 两个频率互相抑制,抗颤能力最强 | 高转速、大升程、赛车与高性能柴油机 | 1.6 – 2.0 |
相对成本为同尺寸等节距件的比较基准,含材料、工序与配组检验,不含模具与研发。
变节距怎么起作用。节距从一端到另一端逐渐变化,压缩时小节距端先并圈。并圈之后这部分不再参与变形,等效有效圈数减少,刚度上升,刚度曲线被“掰”成非线性。自振频率随压缩量变化,就不会长时间停在激励频率的整数倍上。代价是节距分布必须逐圈可编程,卷簧机的伺服精度和回火后的尺寸稳定性都要跟上。
双簧怎么起作用。一是分担载荷,把单根的应力降下来;二是内外两根的自振频率不同,一根颤的时候另一根在抑制它。难点在内外力值配比与装配间隙——内簧外径与外簧内径之间要留够间隙,又不能大到让内簧在孔里窜动;内外还通常反向旋绕,避免同向“拧”到一起。我们的做法是内外分别测力、成套编号供货。
什么时候不必上复杂结构。转速不高、升程不大的机型,等节距单簧完全够用,成本也最低。把结构做复杂但不解决实际问题,是评审阶段我们最常拦下来的一种图纸。
汽车发动机气门弹簧常做规格与公差
下表是乘用车、商用车、发电机组用气门弹簧的常见区间,也是我们备料和排产的常规范围。超出表内区间(大缸径船用机、赛车级高转速机等)照样按图纸评审,一般 1 个工作日内给结论。
| 项目 | 常规范围 / 选项 | 说明 |
|---|---|---|
| 线径 d | 2.5 – 6.0 mm(本页常规);全厂 0.1 – 80 mm | 小排量汽油机多在 2.5–4.0,重型柴油机可到 6.0 以上 |
| 外径 D2 | 18 – 45 mm | 受弹簧座与油封空间限制;双簧要留内外间隙 |
| 内径 D1 | 13 – 40 mm | 双簧内簧需与外簧内径保持间隙,按图纸标注 |
| 自由长度 H0 | 35 – 75 mm | 按安装高度与最大升程反推 |
| 总圈数 / 有效圈数 | 4.5 – 8.5 圈 / 2.5 – 6.5 圈 | 变节距须标注两端节距与圈数分布 |
| 旋向 | 右旋 / 左旋 | 双簧通常内外反向,避免同向“拧”到一起 |
| 端部形式 | 两端并紧磨平(闭圈磨平) | 磨削量与垂直度按 GB/T 1239.2-2009 控制 |
| 节距形式 | 等节距 / 变节距 / 双簧(内外同心) | 高转速或高压缩比机型常用变节距 |
| 材料 | 55CrSi、50CrV、51CrV4、60Si2Mn、SWP-B | 气门簧主流为油淬火回火弹簧钢,耐热与抗松弛优于碳素弹簧钢 |
| 硬度 | 常见 45 – 52 HRC | 按牌号与客户规范定,附硬度检测记录 |
| 表面处理 | 磷化、发黑、镀锌、达克罗、喷涂;不锈钢可钝化 | 缸盖内使用以防腐为主,不得改变尺寸与力值 |
| 喷丸强度 | 按图纸 Almen 弧高设定,常规 0.20 – 0.40 mmA | 覆盖率按图纸要求,可出喷丸工艺记录 |
| 力值公差 | ±5%(可按批次分选到更窄档) | 关键项是 H1 处 F1 与 H2 处 F2 |
| 自由长度公差 | ±0.5 mm(小线径可收至 ±0.3 mm) | 精度等级按使用要求与客户规范协商 |
| 垂直度 | ≤ 1.5% H0 | 超差会导致装配后侧向受力、缸盖孔磨损 |
| 疲劳验证 | 按客户规范做,可出报告 | 考核目标循环次数后的断裂与力值衰减 |
| 打样与批量 | 48 小时出样(3–5 件);批量 7–15 天 | 起订 1 条,一条也能做 |
材料怎么选:先看温度和松弛,再谈强度
气门弹簧的工作温度很具体:排气门侧缸盖局部可到 250℃ 以上,进气门侧低一些,弹簧本身一般在 120–200℃ 长期运行。在这个温度下,抗拉强度高的材料不一定抗松弛——要看它在温度下的弹性衰减。这也是气门簧几乎不用普通碳素弹簧钢、而用合金弹簧钢或油淬火回火钢丝的原因。
| 牌号 | 体系 | 耐热与抗松弛 | 常见线径 | 典型用途 |
|---|---|---|---|---|
| 55CrSi | Cr-Si 系油淬火回火 | 耐热与抗松弛平衡最好,回火稳定性高 | 2.5 – 5.0 mm | 气门簧最主流选材,乘用车与商用车通用 |
| 50CrV | Cr-V 系 | 回火稳定性好,缺口敏感性低 | 3.0 – 6.0 mm | 高疲劳寿命要求、线径偏大的机型 |
| 51CrV4 | Cr-V 系(欧标牌号) | 与 50CrV 同体系,按图纸牌号执行 | 3.0 – 6.0 mm | 欧系机型图纸、出口配套件 |
| 60Si2Mn | Si-Mn 系 | 强度高、成本可控,高温下衰减快于 Cr 系 | 2.5 – 5.0 mm | 中低负荷、温度不极端的通用机型 |
| SWP-B | 钢琴线(碳素) | 强度与均匀性好,耐热性弱 | 1.0 – 3.0 mm | 小线径、力值一致性要求高的精密件 |
上表为常规工程口径,不作为验收依据;实际牌号、硬度和冶金质量按客户图纸与供货技术协议执行。
材料之外还有一个常被忽略的变量:线材脱碳层。表面脱碳直接降低疲劳强度,而气门弹簧的失效几乎都从表面开始。我们对进厂线材做表面检查,卷制后配合喷丸,把表面这一层做成“残余压应力”而不是“缺陷”。
另一个变量是线材的直径公差与椭圆度。同批线材直径波动 0.02mm,落到刚度上就是 2% 量级的力值漂移,而气门簧的力值公差常常只有 ±5%。这就是为什么我们对进厂线材要按批号抽检,而不是“按供应商报告收货”。
进气门与排气门,选材为什么要分开看
一台发动机的进气门弹簧和排气门弹簧,尺寸可能只差零点几毫米,图纸上却常常分开标注材料和力值。原因是两者的热环境不同:排气门紧邻排气道,热量顺着气门杆和弹簧座传上来,弹簧本体的长期温度通常比进气门侧高出 20–40℃。
这几十度落到工程上就是两件事。第一,抗松弛:温度每高一点,蠕变速度就快一截,同样跑三十万公里,排气门侧的自由长度掉得更多。第二,力值设计:部分机型会把排气门弹簧的预紧力做略大一些,用来补偿热态下的力值损失,但这样做的前提是应力幅仍在安全范围内——力值加上去,应力就跟着上去,不能只看力不看应力。
所以评审图纸时,如果客户只给了一套弹簧的参数说“进排气通用”,我们会问清楚是哪种机型。单缸风冷机、低速柴油机和部分通用汽油机确实可以通用;但缸内直喷增压机、燃气机和大排量柴油机,进排气分开设计更稳妥。双簧结构也更多出现在排气门侧。
从线材到成品:八道工序,每道都有控制点
气门弹簧的两种失效——断裂和松弛——各有一半是工序问题。卷簧与磨端面决定它装得上、坐得平;喷丸与立定决定它断不断、塌不塌。
卷簧成型
控制点:圈数、节距分布、旋向。失控后果:刚度偏离,力值整批超差,变节距件失去抗共振能力。
去应力回火
控制点:温度均匀性、保温时间。失控后果:残余应力未消,后段淬火变形,端面磨不平、垂直度超差。
淬火 + 中温回火
控制点:淬火温度、冷却速度、回火温度与硬度。失控后果:硬度不足则早期松弛,过硬则韧性差、脆断风险上升。
端面磨平
控制点:两端平行度、磨削量、垂直度。失控后果:坐不平产生侧向弯矩,局部应力升高,从端部 1–2 圈处开始断裂。
喷丸强化
控制点:Almen 弧高(喷丸强度)、覆盖率、喷嘴角度。失控后果:强度不足则寿命提升有限;过度喷丸造成表面剥落,反而成为起裂源。
立定处理 / 热立定
控制点:压缩量、保持时间(或温度)。失控后果:初期松弛留在客户端发生,装车后几百小时力值持续下降。做完这步,出厂力值才是稳定后的力值。
清洗与表面处理
控制点:除油除毛刺、膜层厚度。失控后果:氢脆(电镀件需去氢)、膜层过厚改变装配间隙与力值。
探伤、测力与分选
控制点:F1/F2 实测值、表面裂纹、按档分选。失控后果:带裂纹件出厂、批内分散度过大,多缸一致性失去保障。
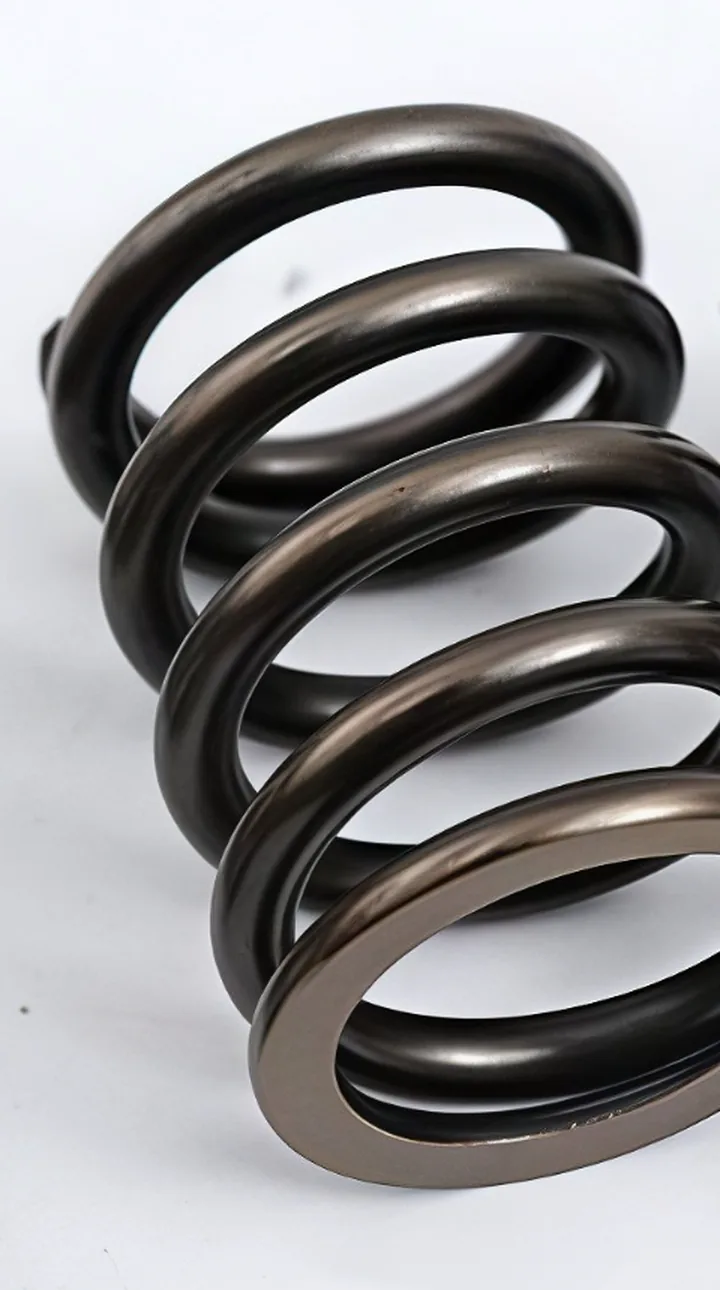
四类典型失效,对应四种改法
售后反馈“气门弹簧坏了”,落到工程上通常是下面四类之一。先定类型,再谈改法。
| 类型 | 现象与根因 | 对策 |
|---|---|---|
| 疲劳断裂 | 断口多在距端部 1–2 圈处;起裂点几乎都在表面:脱碳层、喷丸不足、磨削划痕 | 控脱碳层、提喷丸强度与覆盖率、磨削后去毛刺 |
| 应力松弛 | 弹簧变短、安装高度处力值下降;气门关闭不严、怠速抖动 | 提高回火稳定性、做立定处理,必要时换耐热更好的材料 |
| 共振颤动 | 特定转速区间异响或功率下降;圈与圈撞击、表面早期剥落 | 改变节距、上双簧,调有效圈数与刚度,把一阶频率移出激励带 |
| 端面磨损 / 垂直度超差 | 弹簧坐不平、受力偏心,局部应力升高后加速断裂 | 磨平端面,垂直度收到 1.5% H0 以内 |
这四类问题我们在打样阶段就会跟客户对齐“主要考核哪一项”。赛车机和家用车,同样尺寸,优先项完全不同——前者要抗高转速颤振,后者要抗长里程松弛。
设计时真正卡人的三个数(附一个算例)
气门弹簧不像普通压簧那样“给定载荷求尺寸”,它通常是空间先定、力值后调:缸盖给的空间是死的,安装高度和最大升程也是死的,能动的只有线径、圈数、节距和材料。评审图纸时,我们主要看三个数。
旋绕比 C = D / d(中径 ÷ 线径)
气门弹簧一般落在 5–10,常用 6–8。C 偏大时刚度过小、弹簧偏软、容易颤动;C 过小则卷制困难,曲度系数 K 上升、内侧应力集中明显。曲度系数按 K = (4C−1)/(4C−4) + 0.615/C 计算,C = 7 时 K ≈ 1.21。
高径比 b = H0 / D(自由长度 ÷ 中径)
这个数决定弹簧会不会侧向失稳。气门弹簧两端分别坐在弹簧座与缸盖平面上,接近两端固定工况,一般控制在 5.3 以内;超过就要考虑加导杆或缩短自由长度。失稳看 b,颤动看 C,这两件事经常被混为一谈。
许用应力与疲劳安全系数
按 GB/T 23935-2009《圆柱螺旋弹簧设计计算》核算。气门弹簧属高疲劳循环工况,要按脉动循环校核应力幅下的疲劳安全系数。喷丸后的实际疲劳极限高于手册值,但设计阶段仍按无强化值保守计算,再由疲劳试验验证。
算例:已知安装空间与两端力值,反推线径与有效圈数
设外径 D2 = 28mm,安装高度 H1 = 38mm 时要求 F1 = 300N,最大压缩高度 H2 = 28mm 时要求 F2 ≈ 700N,材料 55CrSi(切变模量 G = 78.5GPa)。
| 步骤 | 计算 | 结果 |
|---|---|---|
| ① 定初值 | 由 D2 = 28 试取 d = 4.0,则中径 D = 28 − 4.0 = 24,C = 24 / 4.0 | C = 6.0(落在 5–10 内) |
| ② 求刚度 | k = (F2 − F1) / (H1 − H2) = (700 − 300) / (38 − 28) | k = 40 N/mm |
| ③ 求圈数 | n = G·d⁴ / (8·D³·k) = 78500 × 256 / (8 × 24³ × 40) | n = 4.54 → 取 4.5 圈 |
| ④ 反求 H0 | k = 40.38 N/mm(n 取 4.5 后),H0 = H1 + F1/k = 38 + 300/40.38 | H0 = 45.4 mm |
| ⑤ 校核 F2 | F2 = k(H0 − H2) = 40.38 × (45.4 − 28) | F2 = 702 N ✓ |
| ⑥ 应力校核 | C = 6 时 K = 1.25,τ = 8KFD / (πd³),分别代入 F1、F2 | τ1 ≈ 359MPa,τ2 ≈ 842MPa,τa ≈ 242MPa |
| ⑦ 稳定性 | b = H0 / D = 45.4 / 24 | b = 1.89 < 5.3 ✓ 不会侧向失稳 |
算例用于说明计算路径,未含端部并圈修正、材料许用应力选值与安全系数取值;正式设计按 GB/T 23935-2009 与客户试验规范执行。
如果只给“外径、自由长度、力值”三个数,我们也能做出装得上的样件;但想一次到位,最好把 H1 处 F1、H2 处 F2、最大升程、工作温度、目标寿命一起给——这几个数决定喷丸强度与立定方式的选择。
三个常见误区,评审时经常要按回去
误区一:只盯力值,不看应力幅
把 F1 做高一点,气门关得更紧,听上去是好事。但力值升高意味着 τ1、τ2 一起上升,应力幅 τa 也可能变大,疲劳寿命反而下降。正确做法是先定应力水平,再用圈数和线径去凑力值。
误区二:以为喷丸能补材料和工序的短板
喷丸确实能显著提高疲劳极限,但它是在表面引入压应力,补不了内部的冶金缺陷,也补不了脱碳层和磨削划痕。坯料有夹渣、磨端面留下深划痕,喷丸之后仍然是起裂源。
误区三:用等节距件直接替代变节距件
尺寸、力值、材料都对得上,装上去也能跑,但共振点完全没动。原机用变节距件,往往是因为那个转速区间正好落在等节距件的一阶自振频率附近;直接替换可能把一个“设计上已经避开的故障”重新引回来。
批量件怎么保证“每一根都一样”
气门弹簧是典型的“多缸一致”零件。一台四缸机 16 根弹簧,只要一根力值偏低,对应气缸的充气或排气就弱一点,表现出来就是怠速抖动或某缸失火。批量交付拼的不是单件水平,是批内分散度。
我们的控制分三层:
- 01进料与首件。线材按批号进厂,抽检直径、表面与脱碳层;首件做尺寸、力值、垂直度全项检查,工艺窗口确认后才放量。
- 02过程抽检 + 逐批测力。测力设备量程 50N – 60 吨,从精密小簧到重载大簧都能覆盖;每批出测力记录,可按客户要求的档位分选。
- 03疲劳与寿命评估。可按客户规范做疲劳试验,给循环次数与力值衰减数据,用来验证喷丸和立定工艺是否做到位。
工厂通过 IATF 16949:2016 汽车行业质量管理体系认证(证书编号 2023-0463,IATF 证书号 0495241,有效期至 2027-01-08);早期通过 ISO 9001,现以 IATF 16949 为现行体系。月产能 900 吨,145 名员工,起订 1 条——批量单和小批量试制在同一个体系下跑。
对应到设备:测力机量程 50N – 60 吨,覆盖从精密小簧到重载大簧;硬度检测按批抽检;金相用于看脱碳层与组织;磁粉或荧光探伤用于查表面裂纹。检测记录随批交付,可按客户要求的格式出具。
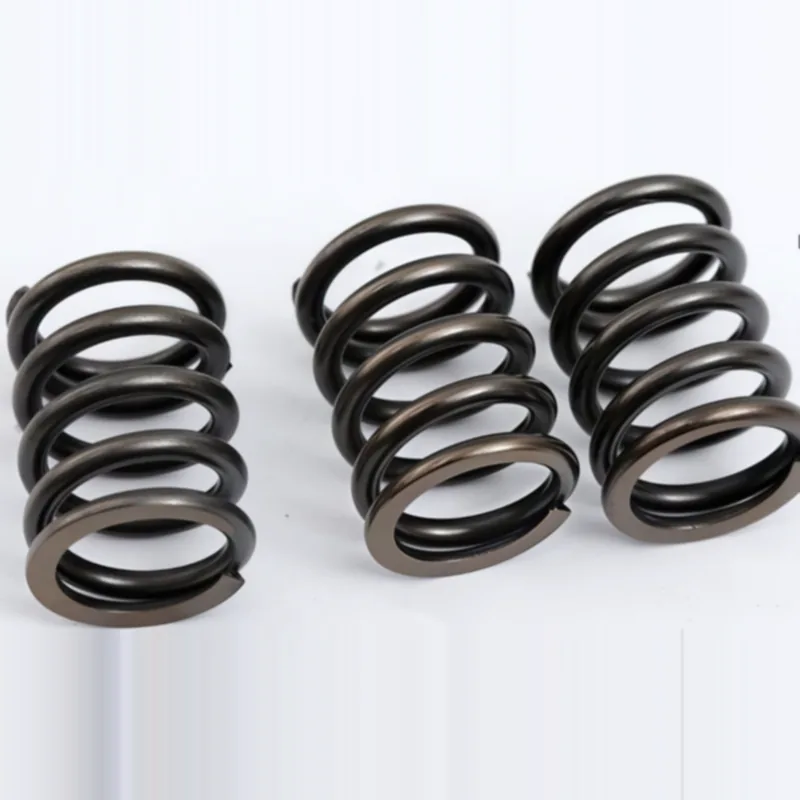
哪些机器会用得上
气门弹簧的需求方通常不是终端车主,而是主机厂、发动机厂、配件贸易商和维修体系。不同客户给的输入不一样:主机厂给图纸与试验规范,贸易商给 OE 号和样品,维修体系给实样和力值要求。
乘用车汽油机
1.0–2.0L 自然吸气与涡轮增压机型,进排气门弹簧常用线径 2.5–3.5mm。要求高转速下不颤、冷启动力值稳定,多用 55CrSi 等节距或变节距件。
商用车柴油机
缸内压力高、气门升程大,线径与力值都往上走,4.0–6.0mm 常见。抗松弛与耐热是首要指标,50CrV / 51CrV4 占比更高。
发电机组 / 工程机械发动机
长期恒速运行,某一转速下持续激励,最容易撞上共振。这类工况优先做变节距或双簧设计。
燃气机 / 双燃料机
燃烧温度更高,对材料耐热与回火稳定性的要求高于同排量汽油机,选材时优先看长期温度下的力值衰减曲线。
摩托车与通用汽油机
小排量、高转速,单簧为主,线径多在 2.0–3.0mm,强调轻量化与一致性之间的平衡。
售后维修与出口配件
按 OE 号或实样复刻,重点是把力值曲线与自由长度做到与原厂一致,避免装得上但力不对。
从询价到量产:打样与交付时间轴
气门簧的节奏通常是这样跑的。每一步的输入越完整,后面的返工越少。
询价与图纸评审(1 个工作日)
给图纸、实样或 OE 号。我们回复可做性、建议材料与报价,指出图纸上可能出问题的地方(C 值偏小、b 值偏大、应力偏高等)。
打样(48 小时,3–5 件)
常规件 48 小时内出样;变节距、双簧等复杂件 3–5 个工作日。样件附尺寸与 F1/F2 实测值。
客户验证与小批试装
装机或台架验证,确认力值、共振与密封表现。这一阶段若有偏差,改的是节距、圈数或材料,而不是硬凑力值。
工艺固化与首批量产
锁定线材批号来源、喷丸参数、立定方式与测力档位,形成作业指导书,首批按客户规范抽检并出报告。
批量交付(7–15 天)
常规批量 7–15 天,视线径、表面处理与是否双簧配组而定。起订 1 条,试制与小批量同样按体系流程走。
样件随附什么:每批样件附实测尺寸(线径、外径、自由长度、垂直度)与 F1/F2 实测值;需要时加附硬度记录与喷丸工艺参数。这样客户装机前就能判断“这根和图纸是不是一回事”,而不是装上去再看。
询价前请准备好这 9 个参数
照着填,一轮就能报价;缺项越多,来回越多。
| 必填项(9 条) | 说明 |
|---|---|
| 1. 线径 d、外径 D2(或中径 D) | 没有图纸就给实样实测值 |
| 2. 自由长度 H0 | 允许范围也写清楚,便于选材与工艺 |
| 3. 安装高度 H1 与对应力值 F1 | 气门关闭状态,最关键的一个点 |
| 4. 最大压缩高度 H2 与对应力值 F2 | 气门全开状态,决定应力上限 |
| 5. 力值公差与自由长度公差 | 常规 ±5% / ±0.5mm,可收紧 |
| 6. 结构形式 | 等节距 / 变节距 / 双簧;双簧需给内外配比 |
| 7. 材料牌号或替代许可 | 给牌号最好;允许替代则注明 |
| 8. 工作温度与目标寿命 | 决定喷丸强度、立定方式与材料选择 |
| 9. 表面处理与验收规范 | 发黑 / 磷化 / 达克罗等,以及是否需要检测报告 |
可选项(有则更好):
- 旋向要求(双簧通常内外反向)
- 端部形式与垂直度要求
- 喷丸强度(Almen 弧高)与覆盖率
- 探伤方式(磁粉 / 荧光)
- 包装与标识要求(成套编号、批次追溯)
汽车发动机气门弹簧常见问答(15 条)
下面这些是客户在评审阶段问得最多的。如果你的问题不在里面,把图纸发过来,我们按件回答。
Q:汽车发动机气门弹簧用什么材料?
A:主流是 55CrSi、50CrV、51CrV4 这类油淬火回火合金弹簧钢,部分中低负荷机型用 60Si2Mn 或 SWP-B。选材先看长期工作温度和对力值衰减的要求,再看强度,具体按客户图纸牌号执行。
Q:气门弹簧的线径一般多大?
A:乘用车汽油机常见 2.5–3.5mm,商用车与重型柴油机可到 4.0–6.0mm。我们常做区间为 2.5–6.0mm,全厂线径覆盖 0.1–80mm,超出常规区间的按图纸评审。
Q:力值公差能做到多少?
A:常规按 ±5% 交付,需要更窄的可以按批次分选。关键控制点是安装高度处的力值 F1 和最大压缩高度处的力值 F2,每批出测力记录。
Q:自由长度公差和垂直度怎么控制?
A:自由长度常规 ±0.5mm,小线径可收至 ±0.3mm;垂直度按 ≤1.5% H0 控制。这两项都靠端面磨平工序保证,磨削量与平行度要按批抽检。
Q:变节距气门弹簧和等节距有什么区别?
A:变节距的节距从一端到另一端逐渐变化,压缩时小节距端先并圈,等效圈数随之改变,刚度曲线呈非线性,自振频率随压缩量漂移,用来躲开高转速下的共振。等节距结构简单、成本低,适合转速不高的机型。
Q:双弹簧(内外同心)是干什么用的?
A:一是分担载荷、降低单根弹簧的应力,二是用内外两根不同的自振频率互相抑制颤动。做双簧的难点在内外力值配比与装配间隙控制,通常内外反向旋绕。
Q:喷丸对气门弹簧寿命的影响有多大?
A:喷丸在表面形成残余压应力层,能明显提高疲劳极限,是气门弹簧寿命最关键的一道工序。喷丸强度与覆盖率按图纸执行,过度喷丸反而会造成表面剥落。
Q:气门弹簧断了会有什么后果?
A:碎圈可能落入燃烧室,被活塞顶到气门、缸壁或缸盖上:轻则气门弯曲、缸盖损伤,重则活塞与缸体报废。所以这个零件在设计阶段就按不失效来定。
Q:打样要多久?起订量是多少?
A:48 小时内出样(3–5 件),复杂件 3–5 个工作日,批量订单一般 7–15 天。起订量 1 条,一条也能做。没有图纸的话寄实样过来,我们照样能做。
Q:能不能按 OE 号复刻售后件?
A:可以。给 OE 号或实样,我们按原件的自由长度、安装高度处力值与线径反推材料与工艺,力值曲线尽量做到与原厂一致,再做小批验证。
Q:气门弹簧可以做双簧配组吗?
A:可以做。内外两根分别控力值配比,成套供货并标注配对关系,避免现场混装造成内外力不匹配。装配时的间隙与反向旋向在图纸上注明。
Q:气门弹簧能耐多高温度?
A:油淬火回火合金弹簧钢在 120–200℃ 长期运行是常规工况;排气门侧缸盖局部可能到 250℃ 以上,但弹簧本体温度通常低于此值。若实测弹簧温度长期超过 200℃,要重新评估材料与回火工艺。
Q:气门弹簧的疲劳寿命怎么验证?
A:按客户规范做疲劳试验,记录目标循环次数后的断裂情况与力值衰减。设计阶段按 GB/T 23935-2009 保守计算,工艺阶段用喷丸与立定把实际寿命做上去,两者不能互相替代。
Q:发动机异响、失火跟气门弹簧有关吗?
A:有可能。应力松弛会让气门关闭不严,表现为怠速抖动、某缸失火;共振颤动会带来特定转速区间的异响与功率下降。但这两类现象也可能出自凸轮、挺柱或气门密封,需要拆检确认,不能单凭症状判断。
Q:换气门弹簧需要成组更换吗?
A:建议同缸或整机成组更换。同一台机器上新旧弹簧的自由长度与力值不一致,会造成各缸充气不均;双簧还要保持原有内外配对关系,混装会破坏力值配比。
术语表
- 变节距
- 指弹簧相邻两圈的轴向间距沿长度方向逐渐变化的绕制方式,压缩时小节距端先并圈,使刚度呈非线性。
- 双簧
- 指内外两根同心弹簧套装使用的结构,用于分担载荷并利用两个不同自振频率互相抑制颤动。
- 立定处理
- 指把弹簧压缩到并圈或超载位置并保持一段时间,强制消除初期应力松弛的工序,分冷立定与热立定。
- 喷丸强化
- 指用高速弹丸撞击弹簧表面,形成残余压应力层以提高疲劳极限的表面强化工艺,以 Almen 弧高衡量强度。
- 端面磨平
- 指把两端并紧圈磨削成与轴线垂直的平面的工序,用于保证弹簧平稳落座与控制垂直度。
- 旋绕比
- 指弹簧中径与线径的比值,记作 C = D/d,反映弹簧的卷制难度与内侧应力集中程度。
- 有效圈数
- 指实际参与弹性变形的圈数,不含两端并紧的支撑圈,记作 n,直接决定弹簧刚度。
- 并圈
- 指弹簧被压缩到相邻圈互相贴合的状态,此时该段不再参与变形,等效有效圈数减少。
- 脱碳层
- 指钢丝在加热过程中表层碳元素烧损形成的低强度层,会显著降低疲劳强度,是表面起裂的常见来源。
- Almen 弧高
- 指用标准试片测量喷丸强度的指标,以试片受喷后的弧面高度表示,单位常用 mmA。
相关产品、能力与联系方式
压缩弹簧定制
线径 0.1–80mm 全系列压簧,气门弹簧只是其中一类高疲劳工况件。
汽车减震 / 悬架弹簧
同为汽车级弹簧,考核的是刚度曲线与行程,跟气门簧的疲劳工况不同。
液压阀弹簧
同样是高频率动作件,阀用弹簧更看重力值一致性与抗松弛。
机器人弹簧
面向精密往复与平衡机构,强调低迟滞与长周期一致性。
检测能力与疲劳测试
测力量程 50N–60 吨,可做疲劳寿命评估,出具检测记录。
弹簧自振频率与共振规避
讲清一阶自振频率怎么算、变节距与双簧怎么把共振窗口推开。
耐高温弹簧材料怎么选
对比合金弹簧钢与耐热钢在 150–400℃ 区间内的性能与成本取舍。
弹簧力值公差等级
±5% 之外还能收到多少,以及收紧公差对成本与交付的影响。
喷丸强化工艺
Almen 弧高、覆盖率与残余压应力层,怎么判定喷丸做没做到位。
把图纸或样品发给我们:电话 0757-85201511,微信 13168576990,邮箱 sns@snspring.com。佛山市南海旭龙弹簧厂,1979 年建厂(前身山南弹簧厂),月产能 900 吨,145 名员工。
联系技术工程师数据来源:IATF 16949:2016 证书(编号 2023-0463 / IATF 0495241,有效期至 2027-01-08);测力设备与产能数据为 2026 年 9 月工厂确认口径;技术判据引自 GB/T 23935-2009《圆柱螺旋弹簧设计计算》与 GB/T 1239.2-2009《圆柱螺旋压缩弹簧 第 2 部分:技术条件》。最后更新:2026-10-25。