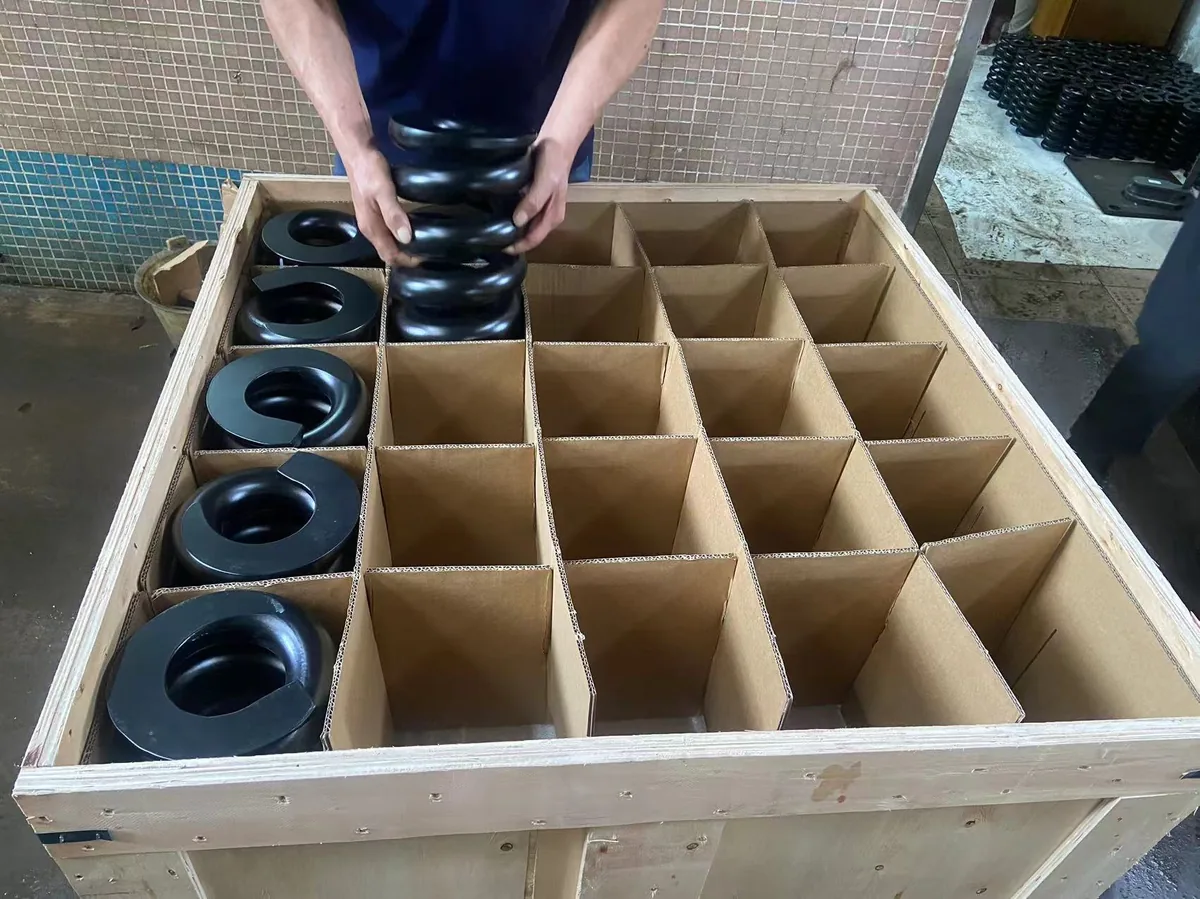
一根弹簧用久了要断,十有八九是从表面断的。表面是拉应力最大的地方,也是最容易藏划痕、脱碳和微裂纹的地方。喷丸强化(shot peening)干的事很直接——用高速丸粒把表面反复”砸”一遍,让表层挤出一层残余压应力,把最危险的那层拉应力抵消掉。裂纹没了起跑点,疲劳寿命自然往上走。
关键要点
- 喷丸不是打磨、不是除锈,本质是给表面做”预压”,制造残余压应力层;
- 三个关键参数:喷丸强度(阿尔门弧高)、覆盖率、丸料(材质/直径/硬度);
- 疲劳寿命一般能提升 2~5 倍,应力幅越低、表面越脆弱的件收益越大;
- 最常见用于压缩弹簧、气门弹簧、汽车悬架弹簧、扭杆这类高频受力件。
怎么喷、喷多重,才是关键
喷丸原理一句话能说清,但真正拉开差距的是参数控制,业内用三个指标卡住质量。
第一,喷丸强度,用阿尔门(Almen)试片测。把一片标准试片夹在工装里,和弹簧一起过一遍,喷完试片会朝受喷面凸起,凸起的弧高就是强度值,单位记作 mm,配 N、A、C 三种厚度的试片来读。汽车悬架弹簧这类重载件,常见在 0.4A 上下的量级:太低起不到强化作用,太高又会在表面砸出微裂纹,反而帮倒忙。
第二,覆盖率。理想是每处表面都被丸粒砸到,肉眼判断”基本都砸到了”还不够,业内通常要求 100% 甚至 200% 覆盖率——在 100% 基础上再喷同样时间,确保没有漏点。内孔、尖角、沟槽这些应力集中区要重点照顾。
第三,丸料。常见铸钢丸、钢丝切丸、陶瓷丸、玻璃丸,直径从零点几毫米到一毫米多。丸料硬度得明显高于弹簧表面,否则打不出压应力;用久的丸料会碎、会磨圆,要定期筛分更换。
这三样定好,剩下的就是工程经验:非强化面要遮挡,喷完还要抽检残余压应力和疲劳性能,不是喷完就完事。
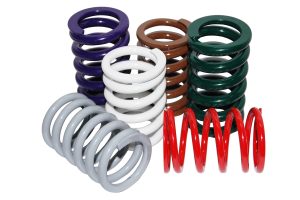
我们在佛山做了四十多年弹簧,压簧、扭簧、气门弹簧、汽车悬架弹簧的喷丸强化都是常规工艺配置。如果你手上有个弹簧老是断、寿命不达标,把图纸和工作应力发来,工程师能帮你判断该上喷丸,还是改材料、改结构——这部分技术咨询和选型建议都是免费的。
常见问答
问:喷丸和抛丸是一回事吗?
不是。抛丸(shot blasting)为清理、除锈、改善外观;喷丸(shot peening)目的单一——制造残余压应力、提高疲劳寿命。名字像,干的活相反。
问:所有弹簧都要喷丸吗?
不是。静载、低循环、轻载的弹簧喷不喷差别不大;高频、重载、寿命要求高的弹簧才值当。
问:喷丸会改变弹簧刚度或尺寸吗?
刚度和自由长基本不变,但表面粗糙度会变,直径方向有微小变化,精密件要留余量。
问:喷丸一次能管多久?
压应力层长期留在材料里,不会”用完”;但高温或大过载可能让它松弛,高温弹簧要另配热处理。