一句话结论:弹簧钢硬度是用「压痕法」测出来的——粗截面用洛氏 HRC 打、细线径或表面硬化层用维氏 HV 打;两者有近似换算关系,但不同牌号的弹簧钢标准推荐的硬度范围本来就不一样,验收时先看图纸或标准要求的是哪种硬度,再去量。
关键要点
- 硬度不是越高越好:硬到一定份上,韧性掉下来,弹簧反而更容易脆断。
- 粗线径、成块的钢用洛氏 HRC;细线径、薄表面层用维氏 HV,因为 HV 的压头小、适合测微区。
- HRC 和 HV 有对照关系,但准确的做法是查换算表,不是口算一个系数。
- 常用弹簧钢回火后的硬度范围不一样:65Mn 多在 HRC 40–48,60Si2Mn 约 HRC 40–45,50CrVA 约 42–48,细丝琴钢丝用 HV 标、数值更高。
- 测量前要磨掉表面氧化皮/脱碳层,否则测的是表皮,不是材料本体的真实硬度。
正文
深圳一个做阀门的客户,拿回一批弹簧件切开一看,说"怎么芯部软、表皮硬"。这不是厂家偷工减料,是淬透性的问题:线径一粗,表面冷得快、芯部冷得慢,里外硬度就拉开了差距。所以弹簧钢硬度这回事,测哪里、用什么方法,比"测出一个数"更重要。
硬度的定义,是材料抵抗外物压入的能力。测法分成两大类。一类是洛氏硬度 HRC,用金刚石圆锥压头,载荷大、压痕深,适合粗线径或截面较大的弹簧钢,快、方便、成型件直接能打。另一类是维氏硬度 HV,用正四棱锥金刚石压头,压痕小到要在显微镜下量对角线,适合细线径、钢丝截面或表面硬化层的微区测量。还有布氏 HB,主要用在退火态或较大截面,弹簧成品上用得少。
两者怎么换算?工程上常用近似关系,在中高硬度区有一定的对应规律,但这是经验估算,不同材料、不同热处理状态会偏。严格来说,HRC 和 HV 之间没有一条精确公式,标准做法是查对照表(如 GB/T 1172《黑色金属硬度及强度换算值》这类换算标准),拿实测的 HV 去对应 HRC。真要拿硬度给客户做验收依据,别口算,直接查表。
各牌号回火后的硬度大致这个区间:65Mn 弹簧钢回火后常在 HRC 40–48;60Si2Mn 这个做汽车减震簧、工业弹簧的主力牌号,回火后约 HRC 40–45;50CrVA(耐热、耐疲劳)约 HRC 42–48。而琴钢丝、碳素弹簧钢丝这类细线径材料,截面小到打洛氏不方便,就改用维氏 HV 标,动辄 HV 400–500 往上。不锈钢弹簧(304/316)因为不能靠淬火提高硬度,一般走冷变形强化,硬度看冷加工量,不套碳钢那套回火硬度表。
有两个坑要提醒。第一,测前要磨掉表皮。弹簧钢表面可能有氧化皮、脱碳层或电镀层,直接打硬度测的是这些表层,不是材料本体。脱碳层硬度偏低、又脆,是弹簧提前失效的常见原因之一,测硬度前先磨掉再测芯部。第二,硬度要和韧性一起看。单纯追求高硬度,材料变脆,弹簧在高应力下容易脆断;真正合格的弹簧钢,是硬度、强度、韧性三者的平衡。
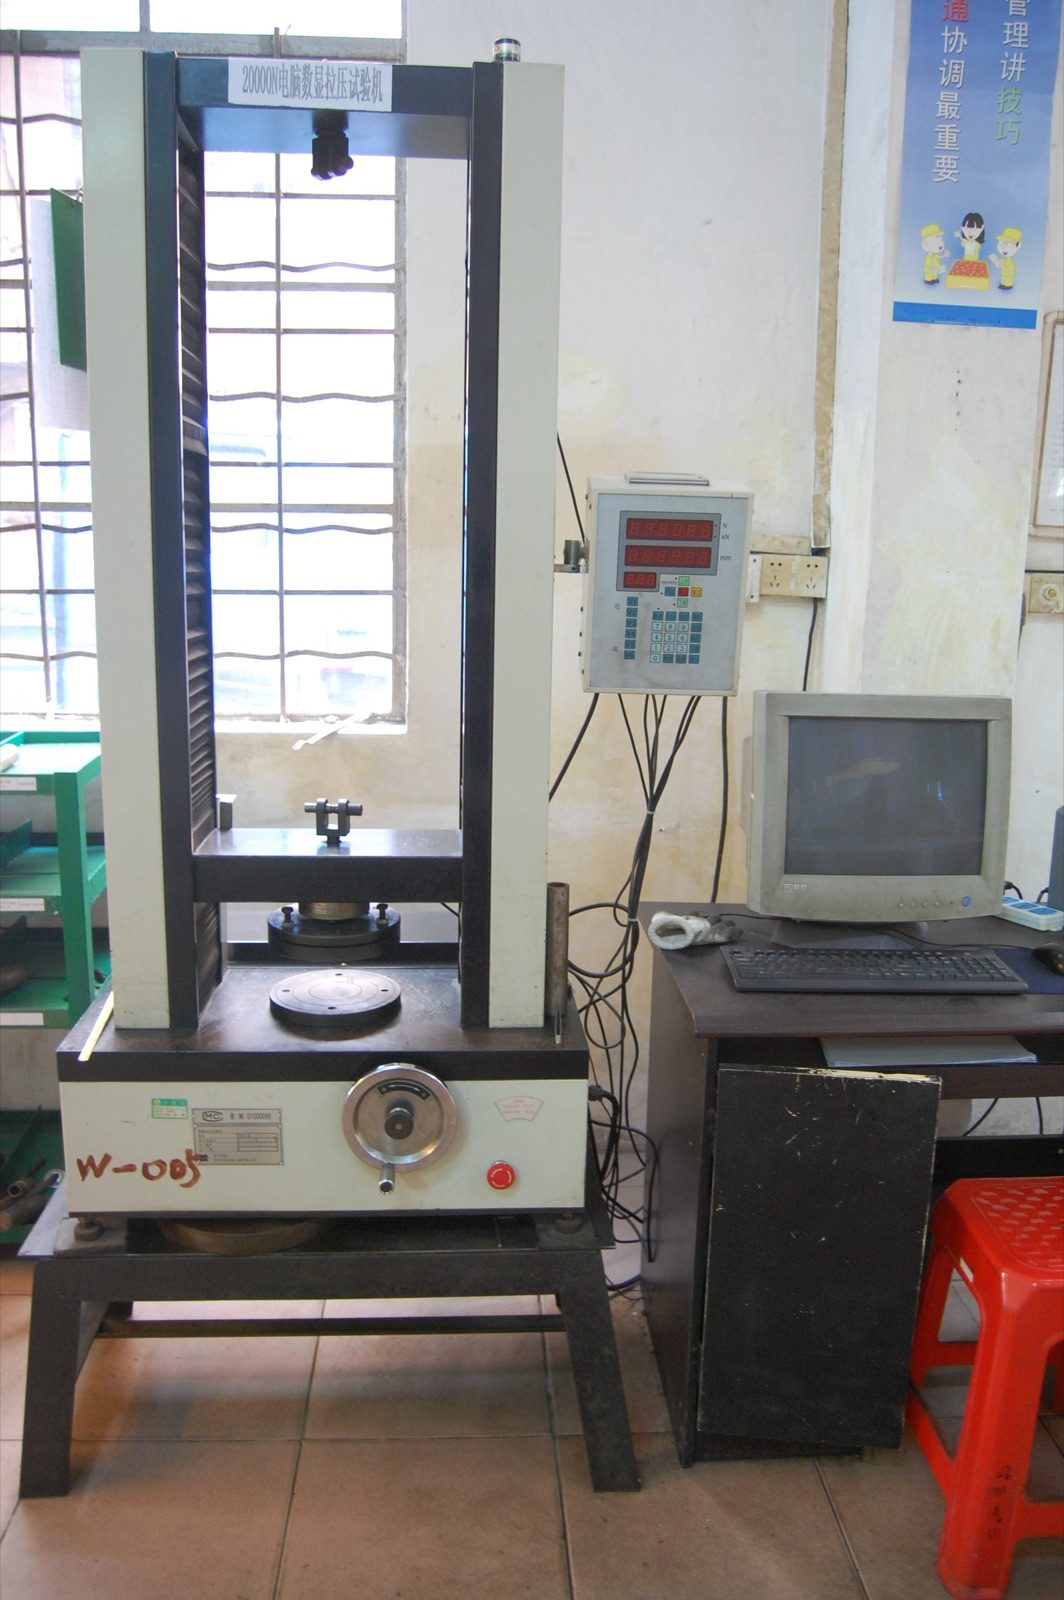
佛山旭龙弹簧做了 40 多年,从 0.1 毫米细丝到 80 毫米粗棒都做,每个月交付约 900 吨、厂里 145 名员工。他们的经验就一句:硬度是"体检指标",不是"越高越好",得结合弹簧的实际受力、线径、热处理工艺一起来看。测力机从 50N 能测到 60 吨,配套的还有硬度、脱碳、盐雾这些专项检验,一样都不能少。
常见问答
Q:弹簧钢硬度一般要求多少 HRC?
A:看牌号。65Mn 回火后多 HRC 40–48,60Si2Mn 约 HRC 40–45,50CrVA 约 42–48。细线径琴钢丝用 HV 标、数值更高。具体以图纸或标准要求为准。
Q:HRC 和 HV 怎么换算?
A:中高硬度区有近似经验关系,但严格做法是查换算标准(如 GB/T 1172)的对照表,不要依赖口算。
Q:为什么同一批弹簧有的测出来硬度不一致?
A:常见原因是没磨掉表面氧化皮/脱碳层,或线径粗细导致芯部与表面冷却速度不同(淬透性差异),测点位置、是否磨平都会影响读数。
Q:定制弹簧能按硬度要求做吗?
A:可以。你把硬度范围、牌号和工况提出来,我们可以免费做技术咨询和选型建议,配合 3D 图纸支持,常规品种 48 小时快速打样,先把规格和热处理工艺定下来。