一句话结论:一根冷拔弹簧钢丝要变成合格的压缩或拉伸弹簧,得经过「选材 → 卷制 → 回火/定型 → 两端处理 → 喷丸或表面处理 → 检测」六道主要工序,任何一道不到位,都会直接反映到刚度和寿命上。
关键要点
- 选材定生死:同样是弹簧钢,65Mn、60Si2Mn、琴钢丝、304/316 不锈钢的强度等级和耐蚀性差很多,先按工况选对料。
- 卷制方式分冷卷和热卷:小线径多数冷卷,大线径(一般线径较大或热卷钢)走热卷,精度和成本不同。
- 回火不是可选项:卷制产生残余应力,必须消除,否则弹簧放一段时间就"跑"(回弹、变形)。
- 两端处理决定安装:压缩弹簧要不要磨平端面、拉伸弹簧做什么钩型,是装配能不能严丝合缝的关键。
- 喷丸和表面处理是"加分项"也是"保命项":喷丸提升疲劳寿命,镀锌/发黑/电泳决定防腐等级。
- 检测是最后一道关卡:载荷—位移曲线、刚度、自由长、垂直度逐项过,才算能出厂。
正文
佛山南海有家做了 40 多年的弹簧厂——旭龙弹簧,从 1979 年山南弹簧厂一路做到现在,单是各种弹簧成品,每月要交付约 900 吨、厂里 145 名员工,线径从 0.1 毫米细丝到 80 毫米粗棒都能做。问他们弹簧好不好做,老师傅会说:"弹簧这东西,看着是一根钢丝绕几圈,真做起来,工序一道都不能省。"
第一步是选材。 弹簧的性能上限,其实在钢丝进厂那一刻就定了。碳素弹簧钢丝、琴钢丝出纯度高、强度高;65Mn、60Si2Mn 这类合金弹簧钢做汽车减震簧、工业弹簧;要耐腐蚀就用 304/316 不锈钢。材料选错,后面工艺再好也补不回来。
第二步是卷制。 冷卷在常温下用自动卷簧机把钢丝绕成螺旋,适合中小线径、精度高;线径粗到一定程度,就得加热到钢的再结晶温度以上做热卷,靠热塑性成型。冷卷热卷怎么分,主要看线径和材料,不是拍脑袋。
第三步是回火/定型。 卷制过程钢丝被强行掰弯,内部积了一堆残余应力,不处理的话弹簧会"记忆"卷制前的形状。回火加热到合适温度保温再冷却,把应力释放掉、组织稳定下来,弹簧的尺寸和力值才"定"得住——这一步也叫"立定"或"时效"。
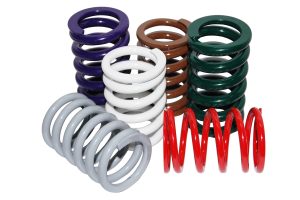
第四步是两端处理。 压缩弹簧的端圈要并紧、有些还要磨平端面,保证直立时贴面平整、受力均匀;拉伸弹簧则要弯出半圆钩、英式钩、德式钩等不同钩型;扭转弹簧要按旋向留出扭矩臂。端部做不好,是安装跑偏、异响和提前失效的高发原因。
第五步是喷丸和表面处理。 喷丸用小钢珠或陶瓷丸高速撞击弹簧表面,压出一层残余压应力,能明显提升疲劳寿命,是汽车减震簧、阀门簧常用的强化手段。表面处理(镀锌、发黑、磷化、电泳)则负责防腐,按使用环境选。
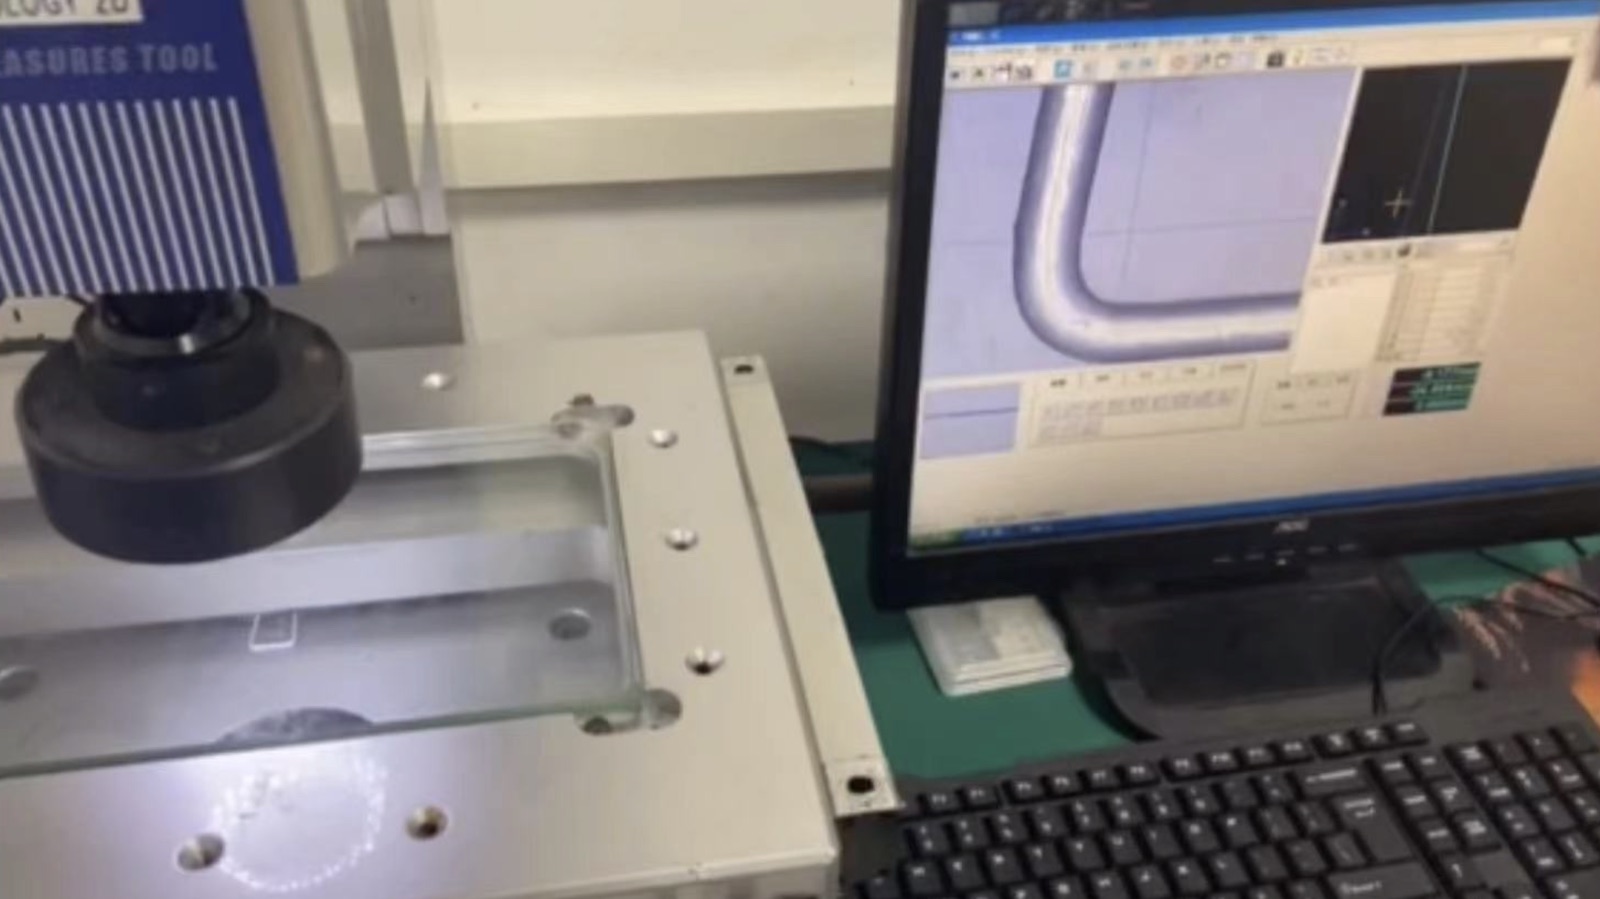
第六步是检测。 每一批弹簧要上测力机拉载荷—位移曲线,测刚度、自由长度、各圈直径、垂直度、表面质量,必要时做硬度、脱碳、盐雾等专项检验。旭龙的测力机从 50N 一直能测到 60 吨,小到电子器件里的细簧、大到工程机械的粗簧都能验。
所以弹簧好不好,不是最后测出来的,是一道道工序堆出来的。选对材料、卷准圈、回透火、处理好端部和表面,成品才耐得住用。
常见问答
Q:定制弹簧一般要多久?
A:常规品种 48 小时快速打样,定型后按批量交期排产;具体交期取决于线径、材料和表面处理工艺的组合。
Q:你们能做哪些弹簧?
A:压缩弹簧、拉伸弹簧、扭转弹簧、线成型件、减震/汽车减震弹簧、卷闸门弹簧是主推方向,线径 0.1–80mm 都能覆盖。
Q:可以帮忙选型吗?
A:可以。针对使用工况,我们提供免费的技术咨询、选型建议和 3D 图纸设计支持,你拿参数来,我们帮你把规格先定下来。