一句话结论:大线径和小线径弹簧不是“越大越好”,先看载荷、安装空间和疲劳寿命,再看成本——通常 10mm 以下冷卷更经济,8mm 以上热卷更常见,中间一段要按批量、精度和表面要求具体算。
关键要点
- 线径对刚度影响最大:刚度 k = G·d⁴/(8·D³·n),线径 d 是四次方,改一点刚度变化就很明显。
- 小线径弹簧多走冷卷,常规量产区间 0.15–10mm,其中 0.5–6mm 最成熟;大线径弹簧多走热卷,常规量产区间 8–80mm,中间有重叠。
- 冷卷参考 GB/T 1239 系列,热卷圆柱螺旋压缩弹簧参考 GB/T 23934-2015。
- 成本差异不只在线材重量,还差在加热、热处理、磨口、检测和小批量工装上。
正文
同样是压缩弹簧,一个线径 1.2mm,装在电器里;一个线径 32mm,装在工程机械上。它们看起来是同一类产品,但工艺路线和成本结构完全不一样。
小线径弹簧通常用冷卷。钢丝在室温下直接送进数控卷簧机,成型快、精度高,适合大批量;后续一般做稳定化回火,再按耐蚀要求镀锌、镀镍、磷化或电泳。它的单件材料费不高,主要成本摊在设备和批量上,量越大越划算。冷卷弹簧常规量产线径在 0.15mm 到 10mm,0.5mm 到 6mm 是工艺最成熟的区间,执行标准可以看 GB/T 1239 系列。
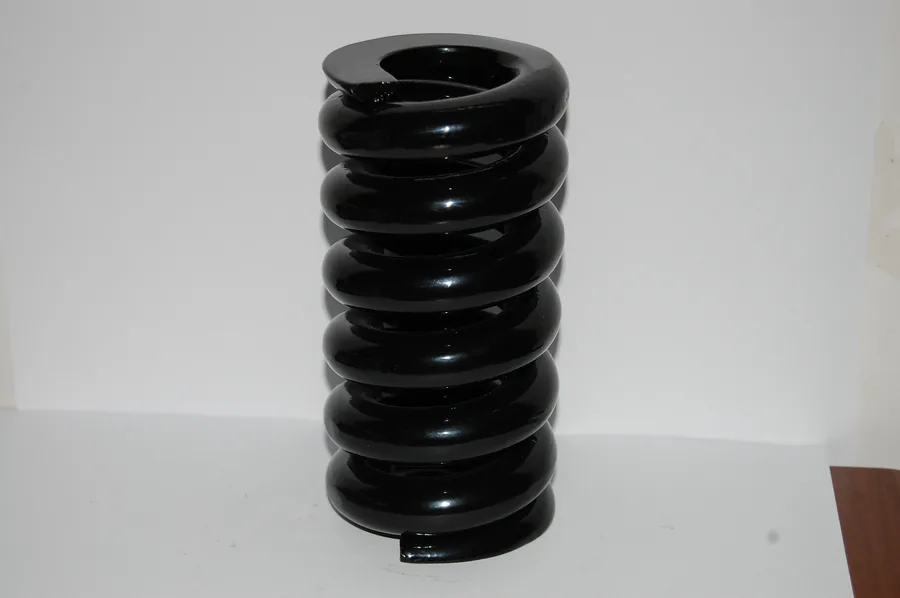
大线径弹簧通常要热卷。钢丝先加热,再卷制成型,随后淬火、回火,端部还要磨平,检测项目也多。因为加热会带来氧化损耗,工序多、能耗高,单件成本明显高于同材质冷卷弹簧;小批量定制时,工装、试制和检测的摊分更高。热卷的常规量产线径在 8mm 到 80mm,圆柱螺旋压缩弹簧可参考 GB/T 23934-2015。
成本上有个容易被忽略的点:线径上去之后,刚度按线径的四次方增加。如果载荷不大,盲目加大线径,成本涨了,弹性反而可能不合适;反过来,空间紧张、载荷又大时,用大线径配合合适的圈数和热处理,比强行用细线径更可靠。
旭龙弹簧 1979 年成立,在广东佛山做到现在,线径覆盖 0.1mm 到 80mm,月产能 900 吨,145 名员工,质量体系是 ISO9001 和 IATF 16949。我们做压缩、拉伸、扭转、线成型、汽车减震和卷闸门弹簧,测力量程 50N 到 60 吨。拿不准大线径还是小线径,可以把工况发来,我们免费做选型建议和 3D 图纸设计支持,打样按 48 小时快速打样安排。
常见问答
线径多大算“大线径”? 没有绝对分界,行业里一般 10mm 以下冷卷,8mm 以上热卷,8–10mm 是重叠区,要结合材料和批量定。
大线径弹簧一定比小线径贵吗? 单件通常更贵,因为材料、加热、热处理、磨口和检测都更重;但如果小线径精度要求极高、批量又小,也可能不便宜,不能只看线径。
小线径能代替大线径吗? 要看工况。载荷、行程、疲劳寿命都得重新校核,不能只按“直径细点也行”直接替换,否则容易断或变形。
先给线径、外径、自由长度、工作载荷和寿命要求,再让工厂判断走冷卷还是热卷,通常比先定死线径更省成本。