一句话结论:去应力回火和喷丸,都不会在成品外观上留下能一眼看出来的痕迹,所以只能靠过程记录和可复测的结果来验收。要不到炉温曲线、阿尔门试片记录和覆盖率检测,就按”没做”处理——这不是不信任,是这类工序本来就无法靠肉眼确认。
先分清:客户说的”热处理”是哪一道
客户在邮件里问 “Do you perform heat treatment”,这句话其实有两个完全不同的意思,答错一次,后面全是误会。
- 你的料是油淬火回火钢丝(ITW)。线材到厂时已经是淬火 + 回火状态,我们只做去应力回火,工序里没有”淬火”这一步。
- 你的料是热轧退火料。卷制成形后必须补淬火 + 回火两道,变形控制、脱碳控制、装炉方式全都变了。
所以正确的问法是:”我这批是 ITW 料还是退火料?”前者看的是去应力回火的温度与时间,后者才看淬火工艺。把两者混着说”我们有热处理”,听上去回答了,实际上什么也没说清。
去应力回火:不做会怎样
冷卷时线材被强行弯成螺旋,材料内部留下残余应力。去应力回火的作用就是把这些应力释放掉,让弹簧的尺寸稳定下来。
不回火或者回火不足的件,出厂时量着没问题,放几周自由长度就变了;装到车上反复压缩,力值衰减也比正常件快。这类问题最容易被误判成”客户使用不当”,其实是工序缺了一步。
看什么:炉温记录曲线。要有装载量、升温、保温温度、保温时间、出炉温度。一张手写的”已回火”签字单不算记录。
喷丸:这是强化,不是表面处理
先把两个词分开:喷丸是让丸粒高速撞击表面,压出一层残余压应力,目的是提高疲劳寿命;镀锌、发黑、电泳才是防腐的表面处理。两者的作用完全不同,经常被混为一谈。
喷丸有三项参数必须同时定住,缺一项,结果就不可复现:
| 参数 | 控制什么 | 怎么看 |
|---|---|---|
| 丸粒 | 材质、直径、硬度、形状 | 丸粒规格与更换记录;破碎率过高会改变打击效果 |
| 强度 | 打击能量,用阿尔门弧高表示 | 阿尔门试片(常用 A 型)的弧高记录;数值按客户图纸或工艺卡,没有指定时由工厂给出并请客户确认 |
| 覆盖率 | 被打击区域的比例 | 覆盖率检测或试片对比;图纸可能要求 ≥98%,也可能要求 100%,后者工艺上通常按 200% 的喷丸时间执行以确保无漏点 |
覆盖率的死角通常不在正面,而在端部、内圈和并紧圈之间。这些位置的残余压应力补不上,疲劳裂纹往往就从这里起。所以验收时要看喷丸工装和喷嘴布置,而不是只看”设备开过”。
一张验收清单
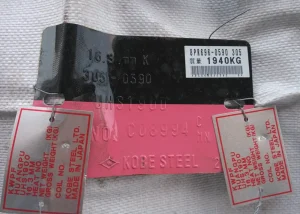
- 料的状态:ITW 还是热轧退火,有没有原厂吊牌与质保书。
- 去应力回火:炉温曲线、装载量、保温时间,三者是否匹配当批数量。
- 喷丸:阿尔门试片记录(强度)、覆盖率检测、丸粒规格与更换周期。
- 喷丸后表面:有无漏喷、丸粒嵌入、过度喷丸导致的表面剥落。
- 成品:逐批测力记录、自由长度、垂直度,以及不合格批的处置记录。
这五项里,前三项是过程证据,后两项是结果证据。过程证据造不了假,结果证据可以对样品复测。
三句常听到的话,拆开看
“我们热处理、喷丸都有做。”——有做不等于做对。温度差 30°C、时间差一半、覆盖率漏一角,外观完全一样。要记录,不要结论。
“喷丸就是一种表面处理。”——把强化和防腐混在一起说,通常意味着工艺卡上也没有分开写。这两道的验收方法完全不同。
“回火就是烤一下去去应力。”——温度不够,残余应力只释放一部分;温度过高,硬度掉下来,抗松弛反而变差。这道工序是有窗口的,不是越久越好。
我们的工序顺序
悬架弹簧这条线是:卷制 → 去应力回火 → 端面磨平 → 应力喷丸 → 立定 → 表面涂装 → 检验。线径超过 16mm 的件走热卷,卷后补淬火 + 回火,后面的顺序一致。
立定的做法是压至并圈或超载并保持,让弹簧提前完成那一小段塑性变形。它解决的是初期松弛——装车后不久车身下沉、左右高度对不齐,很多时候和这一步有没有做到位有关。
常见问答
Q:你们做淬火吗?
A:看料。用 ITW 油淬火回火钢丝时不做淬火,只做去应力回火;用热轧退火料时自行淬火 + 回火。报价前先确认客户图纸指定的是哪种交货状态。
Q:喷丸强度怎么定?
A:由图纸或客户规范给定,用阿尔门试片(常用 A 型)测弧高。没有指定时,按线径、材料强度和工作应力给一个推荐值,写进工艺卡,客户确认后执行。
Q:喷丸之后还能再磨端面吗?
A:不能。磨削会把喷丸层磨掉,等于把残余压应力削掉一层。正确顺序是先磨端面再喷丸;如果必须后加工,那一片区域要重新补喷。
Q:怎么证明喷丸覆盖率够?
A:看覆盖率检测记录和喷丸工装图;必要时用同批试片做对比。口头承诺”全喷到了”没有意义,端部和内圈恰恰是最容易漏的地方。
Q:去应力回火温度越高越好吗?
A:不是。温度不够,残余应力释放不彻底;温度过高,材料硬度下降,抗松弛和疲劳性能一起变差。窗口由线材牌号和强度级别决定,按工艺卡执行。
资料来源
GB/T 23935-2009《圆柱螺旋弹簧设计计算》;GB/T 24588《油淬火-回火弹簧钢丝》;SAE J442 / J443《Test Strip, Holder, and Gage for Shot Peening》《Procedures for Using Standard Shot Peening Test Strip》(阿尔门试片与弧高测定)。工艺参数区间为行业常见做法,具体以图纸与工艺卡为准。相关页面:乘用车底盘悬架弹簧、悬架弹簧怎么询价、喷丸强化怎么做。