一句话结论:压缩弹簧能不能装得下、压得动,要看自由长、安装高、工作高、压并高四个高度一起算,只报外径和自由长等于只给了图纸一半。
关键要点
- 刚度 k=G·d⁴/(8·D³·n),这里的 n 是有效圈数,不是总圈数。
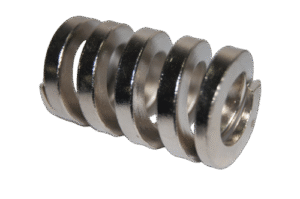
- 常见磨平并紧端,总圈数≈有效圈数+2(两端各 1 圈支承圈)。
- 磨平并紧端压并高度≈总圈数×线径;未磨平端通常还要多留约 1 个线径。
- 工作行程=(最大工作力−预压力)÷刚度;任何时候工作高度都不能碰到压并高度。
- 询价最好给出:线径、中径或外径、自由长、有效圈数、预压高度或预压力、最大工作高度或最大工作力、端部形式。
正文
先看一个常见询价:客户发来“外径 20、自由长 50、线径 2,请报价”。这三个数能报价,却判断不了弹簧会不会顶死,因为同样 50 mm 自由长,圈数差两圈,刚度就完全不同。
用一个例子算一遍。线径 2 mm、中径 18 mm、有效圈数 8 圈,钢制弹簧剪切模量 G 取约 79 000 MPa:
k = 79 000 × 2⁴ ÷(8 × 18³ × 8)≈ 3.39 N/mm。
两端磨平并紧时,总圈数是 8+2=10 圈,压并高度约 10×2=20 mm。自由长 50 mm 到压死之间,只有 30 mm 可用行程。
如果预压力 20 N、最大工作力 60 N:预压变形 20÷3.39≈5.9 mm,安装高度约 44 mm;最大工作变形 60÷3.39≈17.7 mm,工作高度约 32 mm。行程就是 44−32≈12 mm,离压并高度还有约 12 mm 余量,这个设计才安全。
反过来,若把有效圈数改成 5 圈,刚度变大、同样载荷下变形变小,压并高度只有 7×2=14 mm,余量更多;但圈数不能随意加,自由长有限时,圈数多了可能还没到工作行程就先压死。所以自由长、圈数、线径、预压、行程要连起来看。
旭龙弹簧 1979 年成立于广东佛山,线径覆盖 0.1–80 mm,月产能 900 吨、145 名员工,通过 ISO9001 与 IATF16949,压缩、拉伸、扭转、线成型、减震/汽车减震、卷闸门弹簧均可按图定制。
常见问答
问:压并高度怎么算最稳妥?
答:磨平并紧端按“总圈数×线径”估,未磨平端再按端部结构多留一点;量产前让工厂按实际端部复核,不要只靠估。
问:预压量取多少?
答:由安装空间和防松需求决定,先满足“装得下、有初始力、不空转”,再核算最大工作力下是否留有行程余量,没有固定数字。
问:只给外径、自由长、线径,能报价吗?
答:可以先估,但要补圈数、端部形式和载荷,才能把预压、行程、压并高度算准。我们可提供免费选型建议与 3D 图纸设计支持,并支持 48 小时快速打样确认。