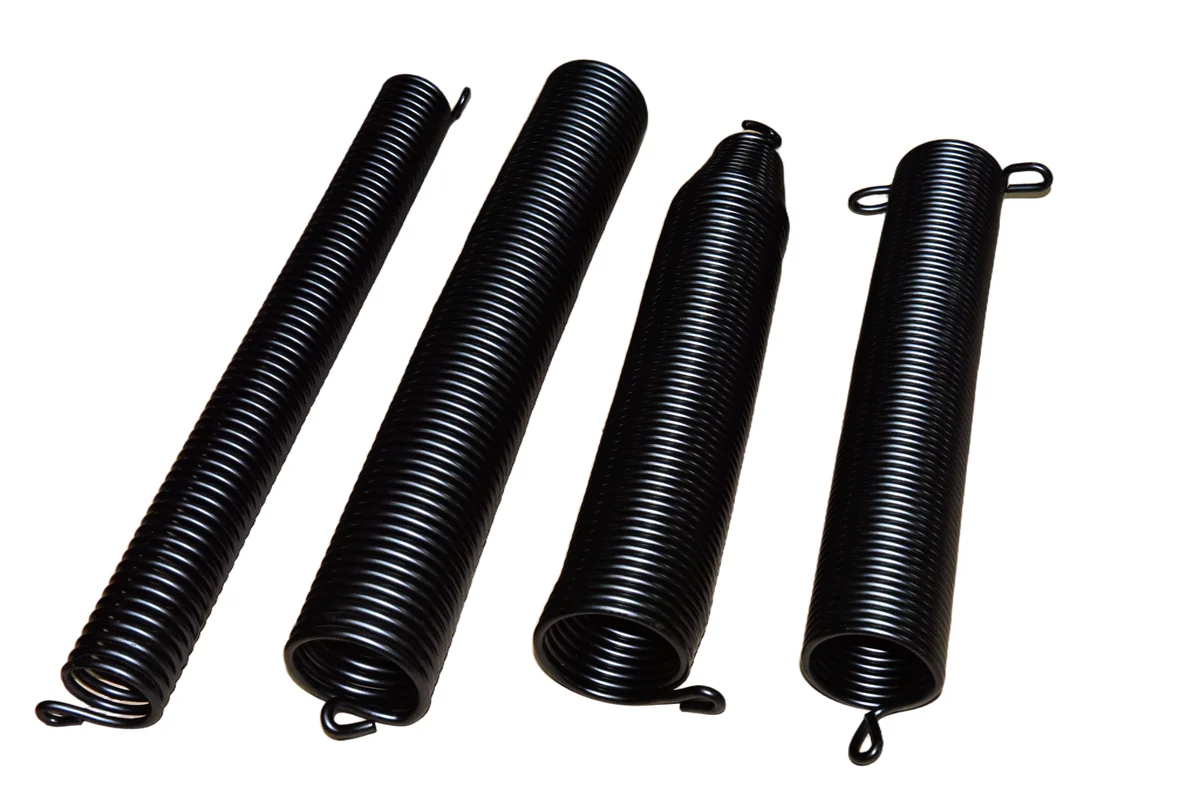
同样外径的一根压簧,A 厂报 8 毛、B 厂报 3 块,差好几倍,是不是有人坑你?多数不是,是两根弹簧的「成本结构」根本不一样。下面把影响单价的 8 个因素一次说清。
一句话结论
弹簧单价不是按外径大小定的,而是由线径、材料牌号、圈数、批量、表面处理、精度公差、二次工序、交期八项叠加出来的,其中线径和批量影响最大——报价前先对齐这八项,价格才可比。
关键要点
- 线径是最硬的成本变量:刚度公式 k = G·d⁴/(8·D³·n) 里线径是 4 次方,线径只粗一点,用钢量就猛涨。
- 材料牌号拉价差:碳素钢丝 < 油淬火钢丝 < 琴钢丝 < 不锈钢(316 又比 304 贵)。
- 批量最关键:弹簧是一次调机、批量摊薄的产品,试制和量产的单件摊销差几十倍。
正文:八项成本逐一拆
线径。 公式里的「d⁴」很多人忽略:线径 2mm 换成 2.2mm,只粗 10%,截面面积涨 21%、刚度涨 46%,用钢量多两成;大线径还得上热卷、更慢更费能。所以外径一样、线径不同的两根弹簧,价差一倍很正常。
材料牌号。 普通用途碳素钢丝最省;要疲劳寿命和耐动载荷,上油淬火—回火钢丝(60Si2Mn、55CrSi 之类);要耐腐蚀就 304/316 不锈钢,316 含钼更扛氯离子、也更贵。
圈数与几何。 圈数多、外径大、自由长长,用钢量都增加;小旋绕比大线径卷制难、废料多,同样推高单价。
冷卷还是热卷。 线径不大时冷卷快、精度高、成本低;大到工程机械、减震弹簧那个级别就得热卷,设备能耗和后续热处理更贵。
批量。 调机加首件检测是一次性成本,批量越大摊得越薄,所以报价前务必先给「要多少件」。
表面处理。 镀锌最省,要耐候上镀镍或发黑,要求更高上磷化、电泳。按实际使用环境选,别一上来就要最贵的。
精度与检验。 力值允差等级越严,抽检量、工艺控制、报废都越高,直接反映在单价里。选对公差等级是真省钱。
交期。 加急排单通常意味着加班或专线生产,也是成本,常规和加急报价不同是行业惯例。
常见问答
Q:报价前该给厂方哪些信息,价格才准?
给齐线径、外径(或中径)、自由长、总圈数、材料牌号、表面处理、力值或刚度要求、数量、交期这九项,得到的报价才可比。缺材料或批量,基本是估算。
Q:为什么线径差不多,两家报价差一倍?
先对齐材料牌号、表面处理、公差等级、批量四项,再看是冷卷还是热卷,十有八九藏在这几项里。
Q:怎么判断报价合不合理?
让对方把材料、表面处理、精度、数量拆开列逐项对照——透明度本身就是靠谱厂家的标志。
想拿一份能逐项对比的报价,就把上面九项连同图纸或样品发过来:我们按图纸分项核算,把每项成本说清楚。旭龙弹簧 1979 年创立于广东佛山,线径 0.1—80mm、月产能 900 吨、145 名员工,现行质量体系 IATF 16949;免费提供选型建议与 3D 图纸设计支持,打样走 48 小时快速打样,不设最低起订门槛。