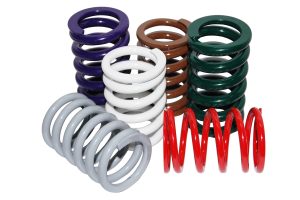
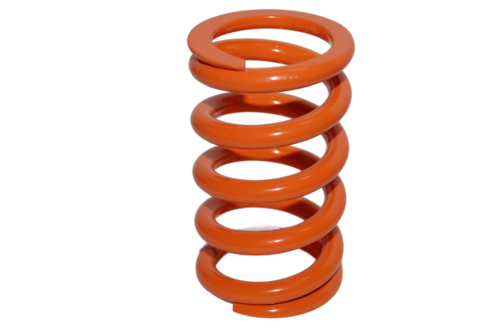
压缩弹簧磨口(端面磨平)这件事,图纸上常常就写一句「两端磨平」,可到了验收,尺寸对不对、端面平不平、会不会偏载,全靠这一步。磨口不是锦上添花,它决定这根压簧装上去之后能不能「站得直、压得稳」。
先给结论
需要端面垂直、受力均匀的压缩弹簧,尤其是线径较粗、或作为承压支承用的,都应该做并紧磨平端;线径细、载荷小、不要求垂直度的,两端自然收口即可,不必硬磨。
磨口在磨什么
压缩弹簧两端各有一段并紧的端圈(通常是 3/4 圈到 1 圈贴在一起),磨口就是用专用端面磨簧机,把这段并紧圈的外端面磨平,让端面与弹簧轴线基本垂直。磨掉的是端圈最外头那一小片钢丝,让弹簧能平平稳稳地立在一个平面上。
为什么要多这一步?一个不磨口的弹簧,端面是螺旋钢丝斜着收口的,受力时侧向分力会推着弹簧往一边歪,造成偏载甚至失稳;磨平之后端面垂直,力沿着轴线传递,装配位置也稳。
磨多大、留多厚
这里有个容易踩的坑:不是磨得越多越好。端圈磨平后,端圈保留的钢丝厚度一般不要低于线径的四分之一,磨得太薄容易出现尖口、退火脆甚至提前断。磨削余量看线径——线径粗的多磨一点,细的少磨,最终以「端面磨平宽度约达端圈的 3/4 圈、端圈厚度达标」为准。
验收时除了外径、自由长、刚度,还要看两个容易被忽略的项:端面磨平度(平面度)和端面与轴线的垂直度。这两个指标在 GB/T 23935-2009《圆柱螺旋弹簧设计计算》和 GB/T 1239 系列冷卷圆柱螺旋弹簧技术条件里都有表述,合不合格直接影响装配和使用寿命——别只盯尺寸,漏了它,装上去就是偏的。
哪些弹簧要磨、哪些不用
- 要磨:线径较粗的承压弹簧、减振/支承弹簧、阀门弹簧、汽车悬架弹簧等有垂直度要求的场合;两端要并紧磨平。
- 可不磨:线径很细、小节距、载荷轻、只做通用回位用的压簧,两端自然收口就够了。
常见问答
磨口会不会影响弹簧寿命? 磨平做得好不会,反而减少偏载、延长寿命;做得差(磨薄、退火、毛刺)才会埋下断裂隐患。
磨平端和并紧端是一回事吗? 不是。并紧端是端圈贴在一起,磨平端是在并紧基础上再把端面磨平、做到垂直,是更进一步的工艺。
怎么判断磨口合不合格? 看端面是否平整无毛刺、能否立稳不倾、端圈厚度与垂直度是否达标,必要时上投影仪或专用检具量垂直度。
一句话落地:图纸写「两端磨平」时,顺手把「端圈保留厚度≥线径 1/4、端面垂直」这条也标注进去,省得验收时扯皮。