弹簧用了没几个月就"变软"、弹力掉、拐弯处还提前裂了,先别急着怪材料。把断面放大看表层,如果那一圈组织和心部不一样、全是软铁素体,大概率是脱碳在作怪。
一句话结论:弹簧表层的碳被烧掉后,会形成一层硬度低、强度差的"脱碳层",疲劳裂纹就从这里起头。选材和热处理阶段管住脱碳,才是弹簧寿命的分水岭。
脱碳是怎么发生的
脱碳(decarburization)就是钢表层里的碳被炉内气氛里的氧、氢、二氧化碳"抽走"了,最容易发生在加热环节:
- 淬火、退火、回火在氧化气氛里温度高、保温时间长;
- 炉内气氛控制不好,料堆太密、局部受热不均;
- 用的是高碳弹簧钢(60Si2Mn、65Mn 等),碳含量越高越容易被抽。
为什么弹簧特别怕脱碳
弹簧的工作应力最大点恰恰在表面——弯曲、扭转的应力都是从外往里递减的,脱碳层正好待在应力最大、强度最低的地方。后果很直接:
- 疲劳寿命明显下降:裂纹容易在脱碳层萌生扩展;
- 弹力衰减加快:表面硬度不够,用着用着就"塌"了;
- 淬火硬度上不去:表层碳少,马氏体含量不足。
很多弹簧不是"断在心里",而是"断在皮上",脱碳就是那个被忽视的皮。
怎么看有没有脱碳、有多深
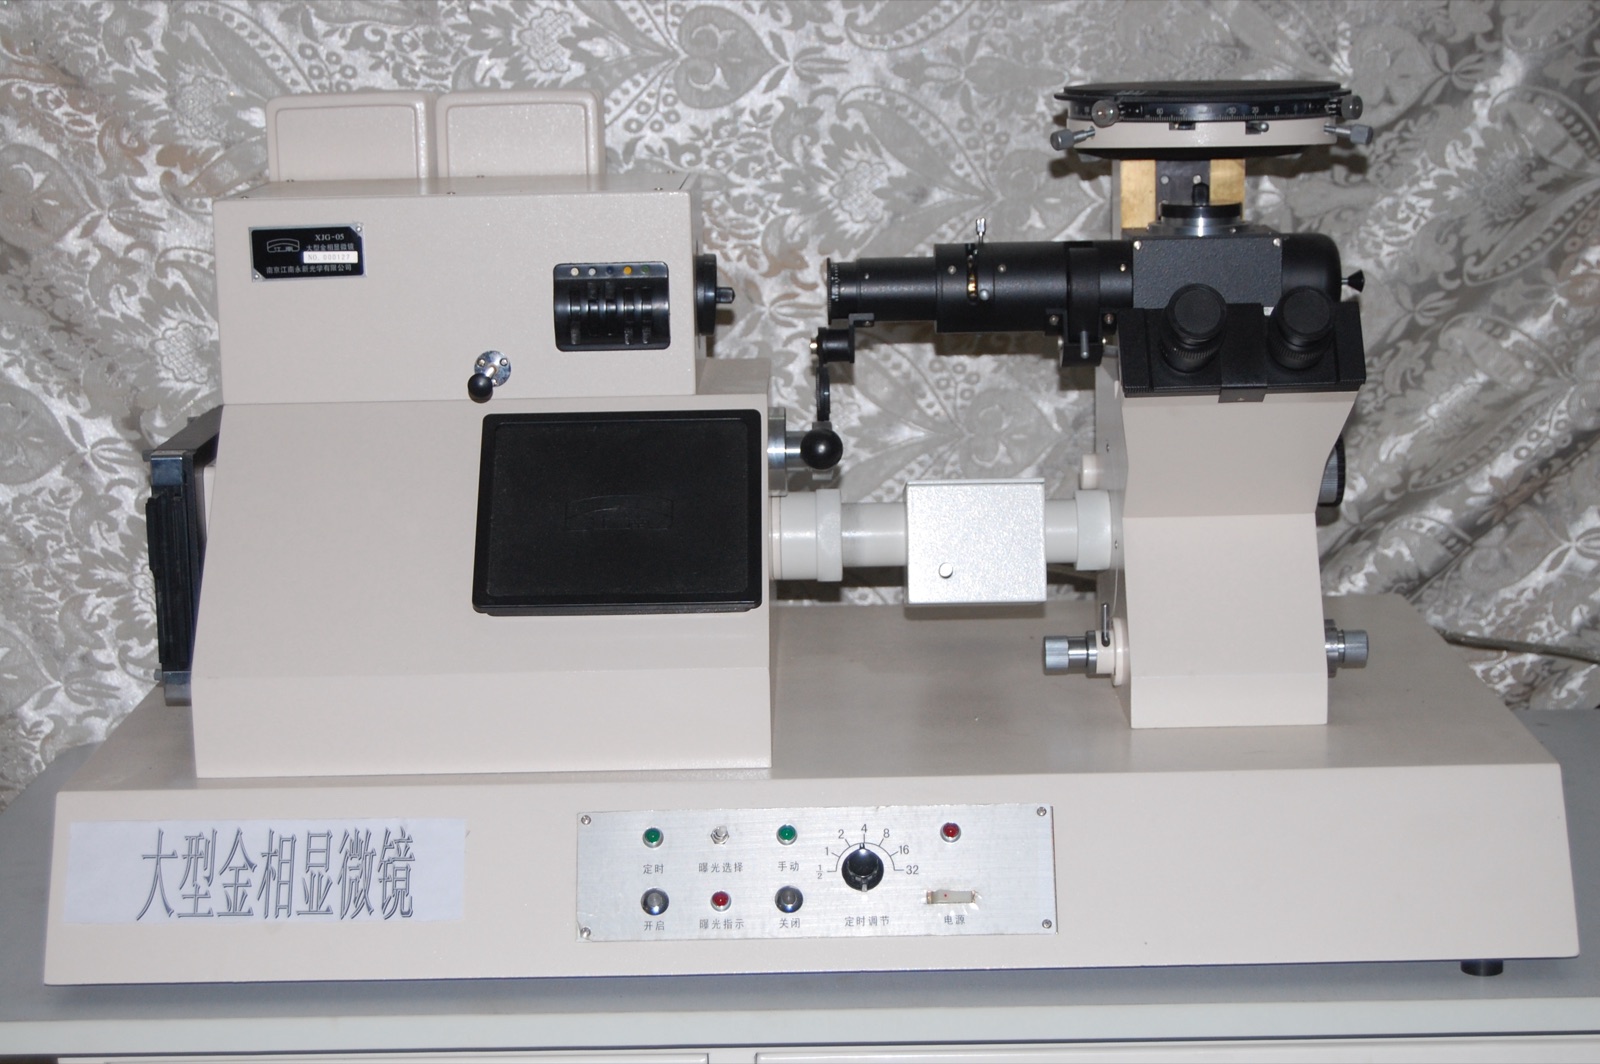
常规用金相法:取样切磨抛、腐蚀,在显微镜下量深度,判断依据是现行国标 GB/T 224《钢的脱碳层深度测定法》。通常分两档:
- 全脱碳层:表层组织基本变成铁素体,碳几乎烧光;
- 总脱碳层:从表面到组织、硬度与基体一致处的深度,是工程上更常用的验收指标。
硬度法也可辅助:从表面往里打硬度,找到明显回升、接近基体的位置,对应脱碳影响范围。把脱碳层深度上限写进验收要求,是保证批次一致性的关键。
怎么控制脱碳
- 优先选保护气氛(氮气、可控气氛)或真空加热,减少表面与氧接触;
- 控制加热温度与保温时间,别图快把温度拉太高;
- 淬火后靠磨削或喷丸把表层影响区处理掉;
- 关键件做金相抽检,把脱碳层纳入来料和成品检验。
常见问答
问:镀锌、发黑能补回脱碳的强度损失吗?
不能。表面处理是防腐的皮,改变不了表层组织已经"变软"的事实,脱碳要在热处理阶段拦下来。
问:脱碳层多深才算超标?
没有一刀切的数字,取决于线径、载荷和疲劳要求,通常以"总脱碳层深度 ≤ 线径的某个比例"作验收线。
问:能帮我们定弹簧的脱碳验收指标吗?
可以。旭龙弹簧做弹簧四十多年,来料、热处理、成品金相都能配合你定脱碳层深度验收要求;有图纸或工况直接发来,我们免费做技术评估和选型建议。
一句话收尾:弹簧的寿命,一半写在材料上,一半藏在热处理里——别让表层那几微米的脱碳,悄悄吃掉整根弹簧的疲劳寿命。