一句话结论:线径粗到一定程度就得换"热卷"——把钢丝(棒料)加热后再绕,否则卷不动也易裂。冷热卷的分水岭大致在线径 14mm 附近:约 14mm 以下走冷卷、约 8mm 以上可走热卷,中间一段两者都行,属于交叠区,具体看线径、载荷和精度要求。
关键要点
- 冷卷用现成的油淬火回火钢丝,常温卷制后做去应力回火;热卷用热轧圆钢,先加热再卷,随后淬火回火。
- 分界没有死板的一条线,行业通常按线径约 14mm 上下区分,8~14mm 是两者交叠区。
- 冷卷尺寸精度高、一致性好,适合小中载荷与批量生产;热卷适合大线径、大载荷场面。
- 大线径若硬走冷卷,要么卷不动,要么开裂、废品率高、残余应力难消——这时候热卷反而更省。
先看一个真实纠结
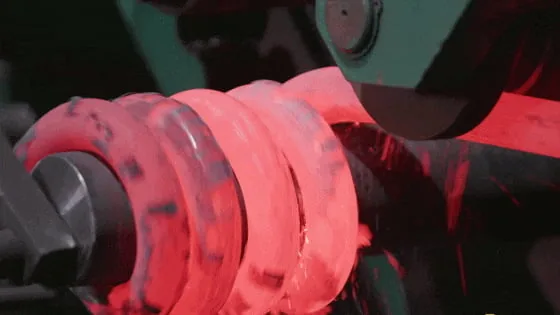
选弹簧时很少有人一上来就问"冷卷还是热卷",但线径一过 10mm,这个问题就绕不开。比如给一台振动设备配支承弹簧,线径 20mm:你要是照普通小弹簧那样冷卷,钢丝回弹大、机器压不动、簧丝还容易拉裂。这时候就该上热卷了——把 60Si2Mn 这类热轧棒料加热到奥氏体温度,趁热卷成形,再淬火、回火。
冷卷、热卷差在哪
冷卷:坯料是钢厂已经油淬火回火处理好的钢丝(琴钢丝、不锈钢丝、合金弹簧钢丝都有),常温下直接卷。卷完只做一次去应力回火,消除卷制应力、稳定尺寸。好处是尺寸精度高、批量一致性好、节拍快,汽车弹簧、电子设备、阀件、家电里常见的小中弹簧基本都是冷卷。
热卷:坯料是热轧圆钢,先加热再卷,然后淬火、回火,靠这轮热处理拿到最终强度。它天生适合大线径、大载荷,铁路车辆、工程机械、矿山设备里那种胳膊粗的弹簧基本都是热卷出来的。代价是精度比冷卷略松、需要加热设备、能耗高。
怎么判用哪个
核心就看线径,再叠加载荷和精度两条:
- 约 14mm 以下:冷卷是主流,精度高、成本可控。
- 约 8~14mm:交叠区。小批量、要精度走冷卷;线径偏上、载荷大走热卷也行。
- 约 8mm 以上:热卷占优,越大越明确——冷卷大线径废品率抬起来后,热卷综合成本反而更低。
材料也跟着变:冷卷通常用现成的优质弹簧钢丝,热卷则用热轧棒料,牌号以 60Si2Mn、55CrSi 这类居多。所以下单报参数时,把线径、载荷、精度、批量四样说清楚,工艺方向基本就定了。
常见问答
Q:线径 12mm 算冷卷还是热卷?
A:两边都能做,交叠区。精度要求高、量不大的选冷卷;载荷重、追求性价比的可以谈热卷。
Q:冷卷一定比热卷精度高吗?
A:一般是的。冷卷用现成钢丝、常温成形,尺寸和圈径更好控制;热卷要过加热和热处理,公差会略松。
Q:大线径硬做冷卷会怎样?
A:容易卷不动、簧丝开裂,残余应力也难消干净,废品率和风险都上去,不如直接热卷。
Q:不会判断冷热卷,能先问吗?
A:可以。把线径、工作载荷、变形量、精度和批量报给我们,我们按线径和工况帮你定工艺方向,选型建议免费。
关于旭龙弹簧:广东佛山旭龙弹簧厂(前身 1979 年山南弹簧厂),线径 0.1–80mm,月产能 900 吨,145 名员工,通过 IATF 16949:2016。主营压缩、拉伸、扭转、线成型、减震/汽车减震与卷闸门弹簧,可免费做技术咨询、选型建议与 3D 图纸设计,打样 48 小时内出样。