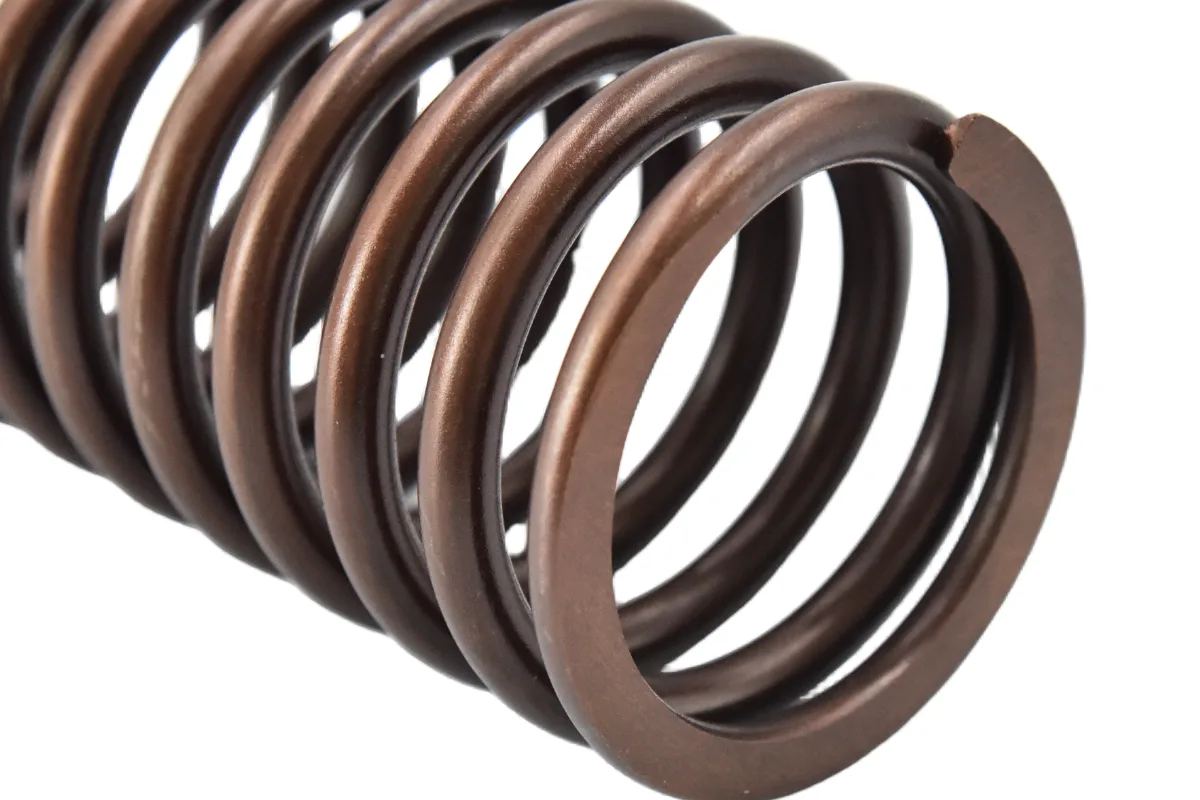
上个月有个客户拿着图纸来找我们,要求"60Si2Mn 合金钢拉伸弹簧,表面发黑处理"。打样出来后他拍照发过来问:"怎么颜色发棕褐、有点偏红褐,不是黑色的?是不是你们没做好?"我把照片放大看了半天,又让他把弹簧在自然光下换几个角度拍,最后告诉他:这恰恰是发黑正常的样子,他脑子里的"发黑=纯黑"这个印象,本身就不准确。这个误会非常普遍,所以单独写一篇讲清楚。
一句话结论
"发黑"是工艺名称,不是颜色承诺。 它的正式名字叫"钢铁黑色氧化"(black oxide),在钢件表面生成一层以四氧化三铁(Fe₃O₄)为主的转化膜,颜色本身就在灰黑—蓝黑—黑这个区间里浮动,受基体材质、表面粗糙度、膜厚、后道油封和光照影响,甚至同一批里不同位置都会略有差异。想要"一定黑、黑得均匀一致",那是涂层类工艺(黑漆、黑电泳、黑色达克罗)的活,不是发黑的活。
先搞清楚:发黑到底是什么
发黑的国标叫法是化学转化膜。现行标准是 GB/T 15519-2002《化学转化膜 钢铁黑色氧化膜 规范和试验方法》(可在国家标准全文公开系统 openstd.samr.gov.cn 查询),标准正文里对膜层的要求写的是"黑色或蓝黑色",并没有规定必须是纯黑。
它的原理不是"刷一层黑色的东西上去",而是让钢表面的铁原子和氧化性介质发生化学反应,原地"长"出一层致密的 Fe₃O₄ 氧化膜。膜是基体自己变的,所以:
- 有导电性:跟基体连着,可以点焊、可以测电;
- 尺寸变化极小:膜厚通常在微米级,不会明显改变弹簧的力值、自由长;
- 必须配套油封:Fe₃O₄ 膜很薄,单靠它自己防锈能力有限,绝大多数发黑件出厂前都要过一道防锈油或蜡,颜色那层"油亮感"也来自这里。
常见两大类工艺:
| 工艺 | 大致温度 | 膜厚 | 颜色倾向 | 特点 |
|---|---|---|---|---|
| 碱性发黑(热发黑) | 约 135–145℃ 强碱槽 | 约 1–3μm | 黑、深蓝黑 | 膜致密、结合力好,颜色最"正" |
| 常温发黑(硒-铜体系) | 室温 | 约 0.5–1μm | 偏灰黑、带蓝 | 省能耗、膜薄,耐蚀与结合力弱于热发黑 |
所以你看,同一句"发黑",热发黑和常温发黑出来的颜色就不一样,成本、耐蚀性也差一截。客户只写"发黑"两个字,供应商按自己的常规工艺做,颜色对不上是必然的。
为什么发黑出来"不一定黑"——四个真实原因
1. 基体材料不同,底色就不同
Fe₃O₄ 膜很薄,是半透的,基体的颜色会透上来一点。碳钢发黑偏纯黑;不锈钢(尤其含镍量高的 304)发黑往往偏灰、偏蓝,因为它本身是银灰色底子,氧化膜又更薄;而 60Si2Mn 这类硅锰系弹簧钢,含硅量高,发黑后膜层往往偏棕褐、红褐,并不是纯黑。这就是为什么客户那张 60Si2Mn 拉伸簧的照片看着"发棕褐、带点红褐"——这正是它的正常颜色。
2. 表面粗糙度决定"亮黑"还是"哑黑"
抛得越亮,发黑后越接近油亮镜面黑;磨削纹、车削纹、喷砂面发黑后是哑光灰黑。同一批弹簧如果前道表面处理不一致,发黑后的色差会被放大。所以对颜色有要求的活,我们通常要求先统一前道表面状态。
3. 膜厚和槽液状态会带来"蓝黑 / 棕褐"
氧化时间偏短或槽液浓度、温度略低,膜还偏薄,颜色就往蓝、往灰走;时间偏长、膜偏厚,会转向深蓝甚至发乌。要特别注意:棕褐、红褐并不一定等于不良。对 60Si2Mn 这类含硅弹簧钢,棕褐/红褐本身就是正常色调;真正需要复检的,是同一件上颜色花斑、深浅不均、局部露底——那通常说明前处理不干净或槽液失控。也就是说,判断标准不是"红褐就判废",而是"颜色是否均匀、膜层是否完整"。红褐本身不是"黑色不够黑",露底、花斑才是"膜没长好",这两件事要分开看。
4. 油封和光照会改变肉眼观感
防锈油本身有颜色,油膜厚一点就显黑、显亮;油膜薄就显灰。另外发黑膜表面有轻微的方向性反光,顺着光看和逆着光看,颜色深浅感受完全不同——这也是为什么客户"拍照看"和"实物看"经常对不上。
别把"发黑的黑色"和"黑色的涂层"搞混
这是客户最容易踩的坑。想要稳定、均匀、深黑的外观,走涂层路线更靠谱:
| 想达到的效果 | 该选的工艺 | 说明 |
|---|---|---|
| 轻微防锈、尺寸几乎不变、可导电 | 发黑 | 颜色黑—蓝黑区间,膜薄 |
| 稳定均匀的深黑外观 | 黑色电泳 / 黑漆 | 涂层,颜色可控,但不导电 |
| 黑色 + 高耐蚀 | 黑色达克罗(锌铝涂层) | 耐盐雾好,膜较厚,影响配合要预留 |
| 黑色 + 中等耐蚀 | 黑锌(镀锌后钝化) | 电镀类,注意氢脆风险 |
一句话:发黑解决的是"防锈+外观倾向",涂层解决的是"确定颜色+更强防护"。 把颜色当硬指标的项目,一开始就该在图纸上写清工艺,而不是写"发黑"再要求出来必须纯黑。
发黑件到底怎么验收?
既然颜色有区间,验收就不能只靠"看颜色",建议按这几条来:
- 看标准:按 GB/T 15519-2002 的外观与膜层要求执行,外观允许"黑色或蓝黑色",允许同批内存在限定范围的色差;
- 做点滴试验:用硫酸铜点滴,看膜层出现红色(铜置换)的时间,时间越长说明膜越致密,这是行业内判断发黑膜质量最常用、最便宜的现场方法;
- 看盐雾:有耐蚀要求的,按 GB/T 10125 做中性盐雾,发黑+油封的产品一般以"若干小时不出现红锈"作为验收线;
- 看尺寸:如果弹簧对力值、配合间隙敏感,选发黑最省心,因为它对尺寸的影响是微米级;反过来,磷化、达克罗、电泳都会吃掉几微米到几十微米,图纸公差要提前留出来。
关于氢脆的提醒
发黑本身是化学转化,不像电镀那样大量析氢,但碱洗、酸洗前处理环节仍可能引入氢。高强钢丝(抗拉强度 1000MPa 以上)做的弹簧,如果发黑前经过酸洗,我们一般会要求按 180–220℃、保温 2–4 小时做去氢处理,这一点和电镀件是一个道理,不能省。
常见问答
Q:发黑件颜色有轻微差异,是质量问题吗?
不一定是。GB/T 15519-2002 允许黑—蓝黑色区间,同批存在限定色差属正常;对 60Si2Mn 等含硅弹簧钢,整体呈棕褐/红褐也属正常色调。真正要警惕的是同一件上花斑、露底、颜色深浅不均,那通常意味着前处理不干净或槽液失控,需要复检。
Q:合金钢、弹簧钢(如 60Si2Mn)弹簧能做发黑吗?颜色为什么偏棕褐?
能,而且是常规做法。60Si2Mn 这类硅锰系弹簧钢含硅量高,发黑后膜层多呈棕褐、红褐,而不是纯黑,这属于正常颜色区间,不代表没做好。弹簧行业里,客户做发黑处理的基本都是弹簧钢/合金钢件;反倒很少有客户拿不锈钢来做发黑——不锈钢本身耐蚀,做深色外观更常见的是钝化(保持原色)或黑电泳、黑达克罗。
Q:发黑后还需要上油吗?
需要。单一 Fe₃O₄ 膜很薄,耐蚀有限,发黑后过防锈油或蜡是标配。如果你的使用环境潮湿或有盐雾,务必在图纸上写明耐盐雾指标。
Q:图纸上怎么把颜色要求写清楚?
建议写成"表面发黑处理,按 GB/T 15519-2002,外观黑色/蓝黑色,同批色差可接受"或直接写"外观深黑,采用黑色电泳"。把工艺和外观分开写,供应商才不会做偏。
最后
弹簧发黑,黑不黑其实不是重点,重点是膜有没有长好、防锈够不够、尺寸合不合格。颜色只是这几个指标的外在表现。如果拿不准该选发黑还是黑电泳,把使用环境、耐盐雾要求和配合公差发给我们,旭龙弹簧可以帮你直接给出工艺方案。
旭龙弹簧 1979 年成立,位于广东佛山,线径 0.1–80mm,月产能 900 吨,145 名员工,通过 ISO9001 与 IATF 16949:2016,可 48 小时快速打样(3–5 件,MOQ 1 条),表面处理覆盖发黑、磷化、镀锌、镀镍、电泳、达克罗等,并提供免费技术咨询、选型建议与 3D 图纸设计支持。有需要可以联系我们,也可以先看看我们的压缩弹簧产品与弹簧表面处理怎么选?镀锌、镀镍、发黑、磷化与电泳一次说清这篇姐妹篇。